




很多制造企业现在的工厂质量控制,都有一种很明显的疲惫感。
- 质量天天抓
- 会议天天开
- 检验员越来越多
- 表格越填越厚
但客诉没少,返工没少,生产还是经常救火。其实问题往往不在重不重视,而在于质量控制逻辑有没有做对。
真正成熟的工厂,质量从来不是检出来的,是靠全过程控制出来的。
说白了,质量管理真正重要的,要看关键节点有没有卡住。
因为制造现场最怕的,从来不是突然出问题,而是问题没人提前发现,最后一路扩散。
今天这篇文章,就专门讲清楚:工厂质量控制里,最容易被忽略、但又最关键的5个节点。
这5个节点,只要少一个,质量体系都会开始失控。
以下解读中所用到的质量管理系统——已经做成了简道云模板,可直接下载使用:https://www.jiandaoyun.com
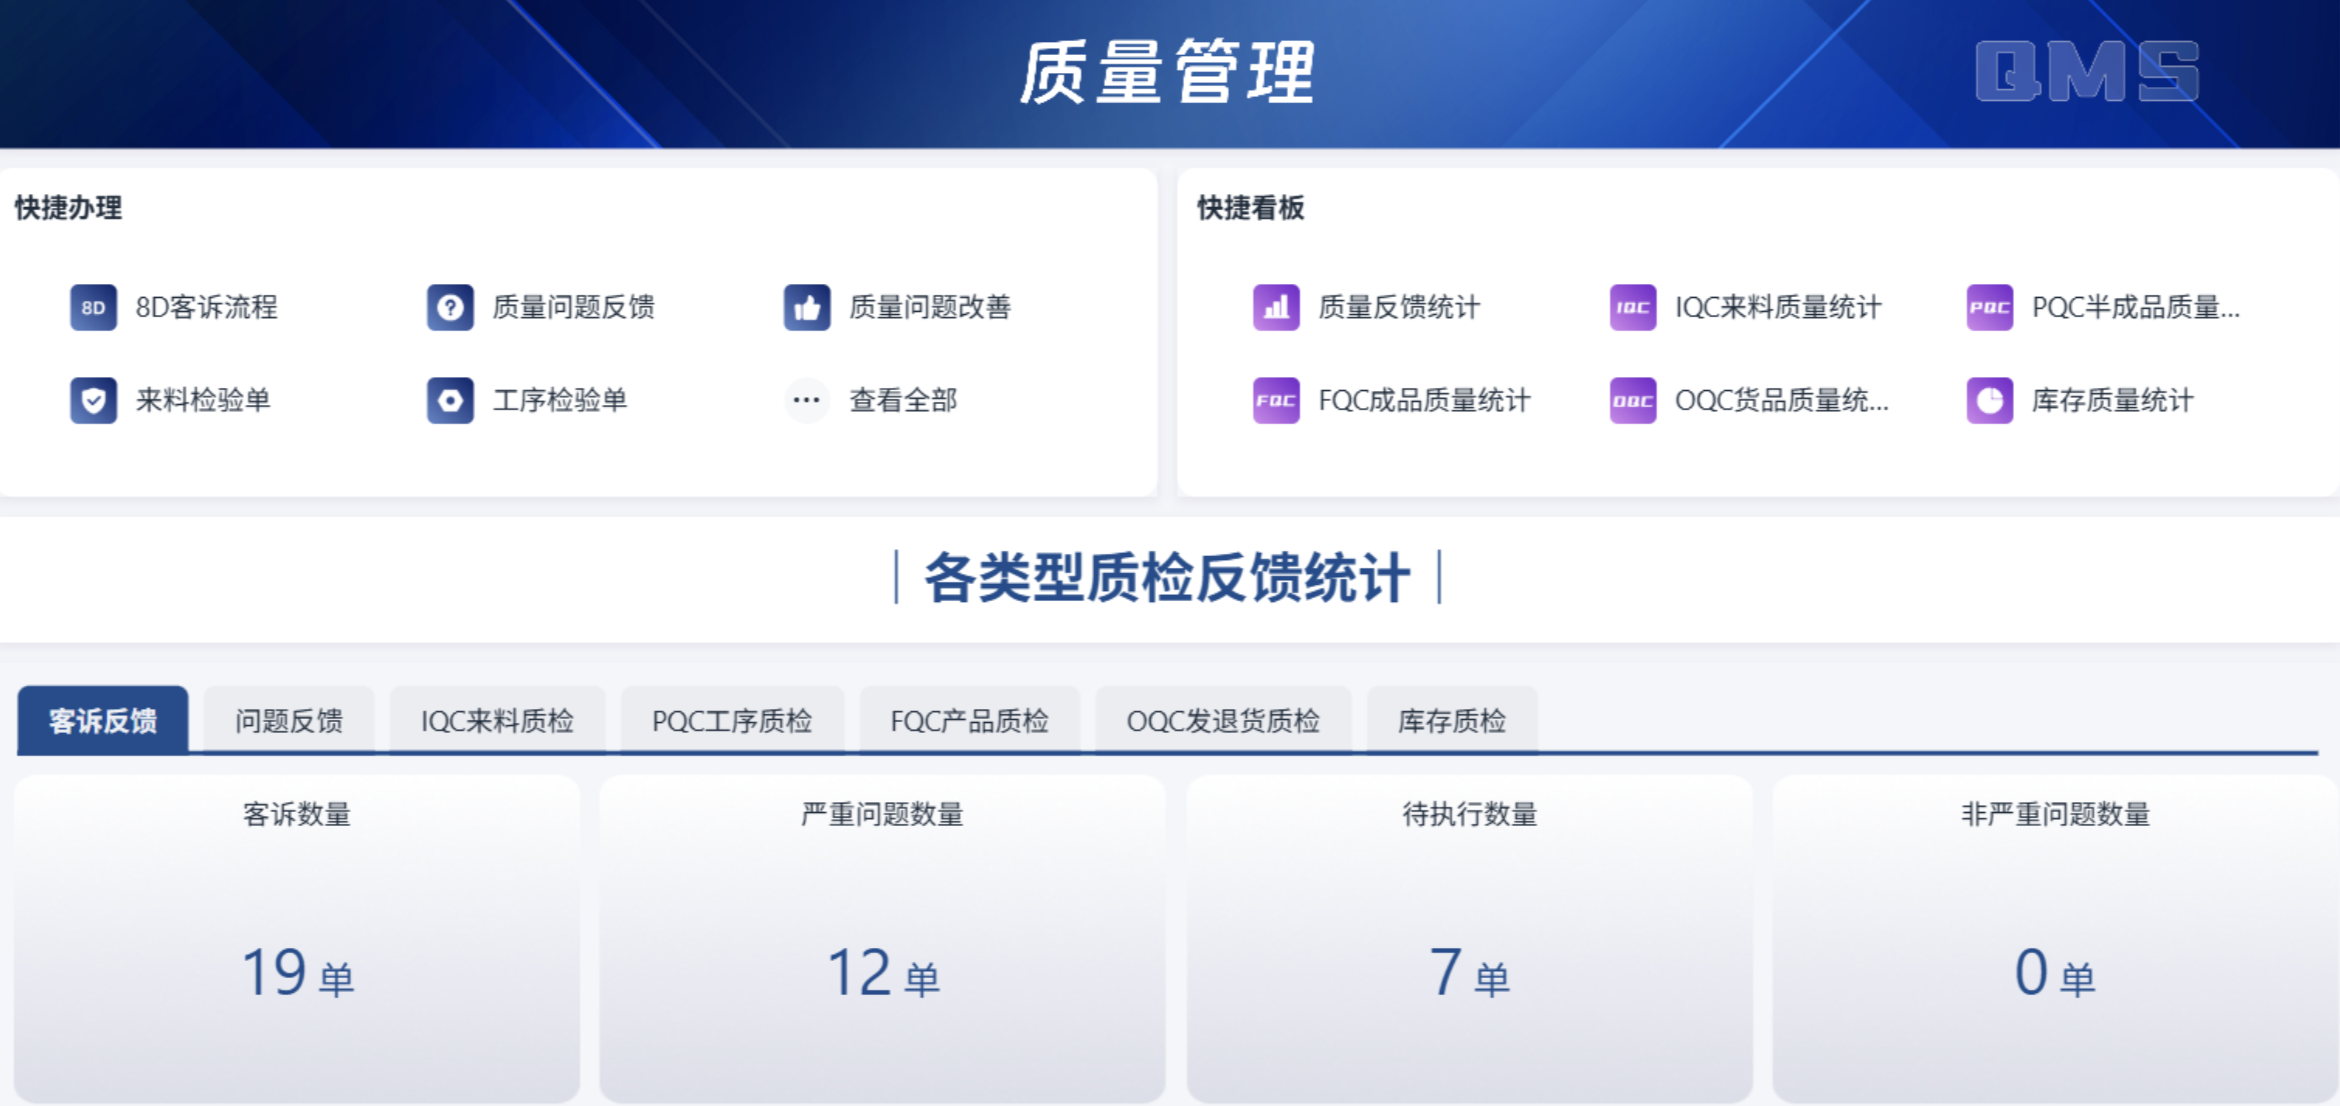
一、订单评审:很多质量问题,根源其实在生产前
现实里大量严重的质量事故,其实在订单阶段就已经埋下隐患了。比如:
- 销售接单的时候,客户要求没确认清楚
- 技术图纸用了旧版本
- 特殊工艺没人注意
- 客户默认标准和企业内部标准不一致
这些问题,生产前如果没人卡住,后面一定会出事。
所以真正成熟的工厂,第一道质量关根本不在车间,而在订单评审。
订单评审真正要盯,重点其实就三件事:
客户标准有没有明确
很多工厂的问题,不是不会做,而是根本不知道客户到底要什么。
尤其现在很多行业同样一个产品,不同客户标准完全不一样。比如:
- 外观A级还是B级
- 是否允许轻微划痕
- 尺寸公差按哪个标准
- 包装有没有特殊要求
- 标签内容怎么打印
如果这些没提前确认,后面车间只能猜着做。
最后返工概率非常高。
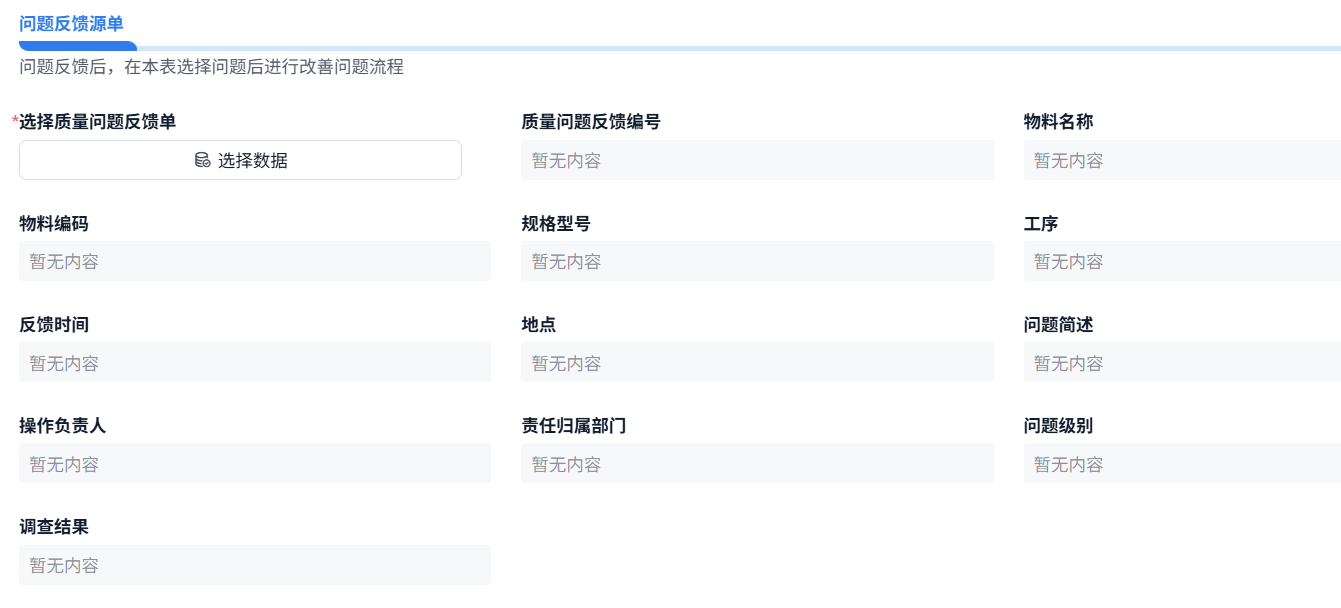
工艺能力能不能做到
很多企业接单都是先接再说,尤其在订单压力大的时候。
但问题是有些产品能不能稳定做是个问题。比如客户要求±0.02精度,设备理论能做到,但:
- 连续生产稳定吗?
- 人员熟练吗?
- 环境波动影响大吗?
如果这些没评估,后面质量一定反复波动。
有没有历史异常记录
很多质量问题,其实一直在重复发生,只是企业没有形成经验沉淀。
真正成熟的工厂,在订单评审阶段,会直接调历史异常数据。比如:
- 哪类产品容易客诉
- 哪个工艺风险高
- 哪个供应商曾经出问题
- 哪个尺寸最容易超差
这一块,其实特别适合做数字化沉淀。
很多企业现在会用简道云搭建订单风险数据库,销售录订单时,系统自动关联历史异常记录。
以前靠老师傅记忆,现在靠系统提醒,差别非常大。
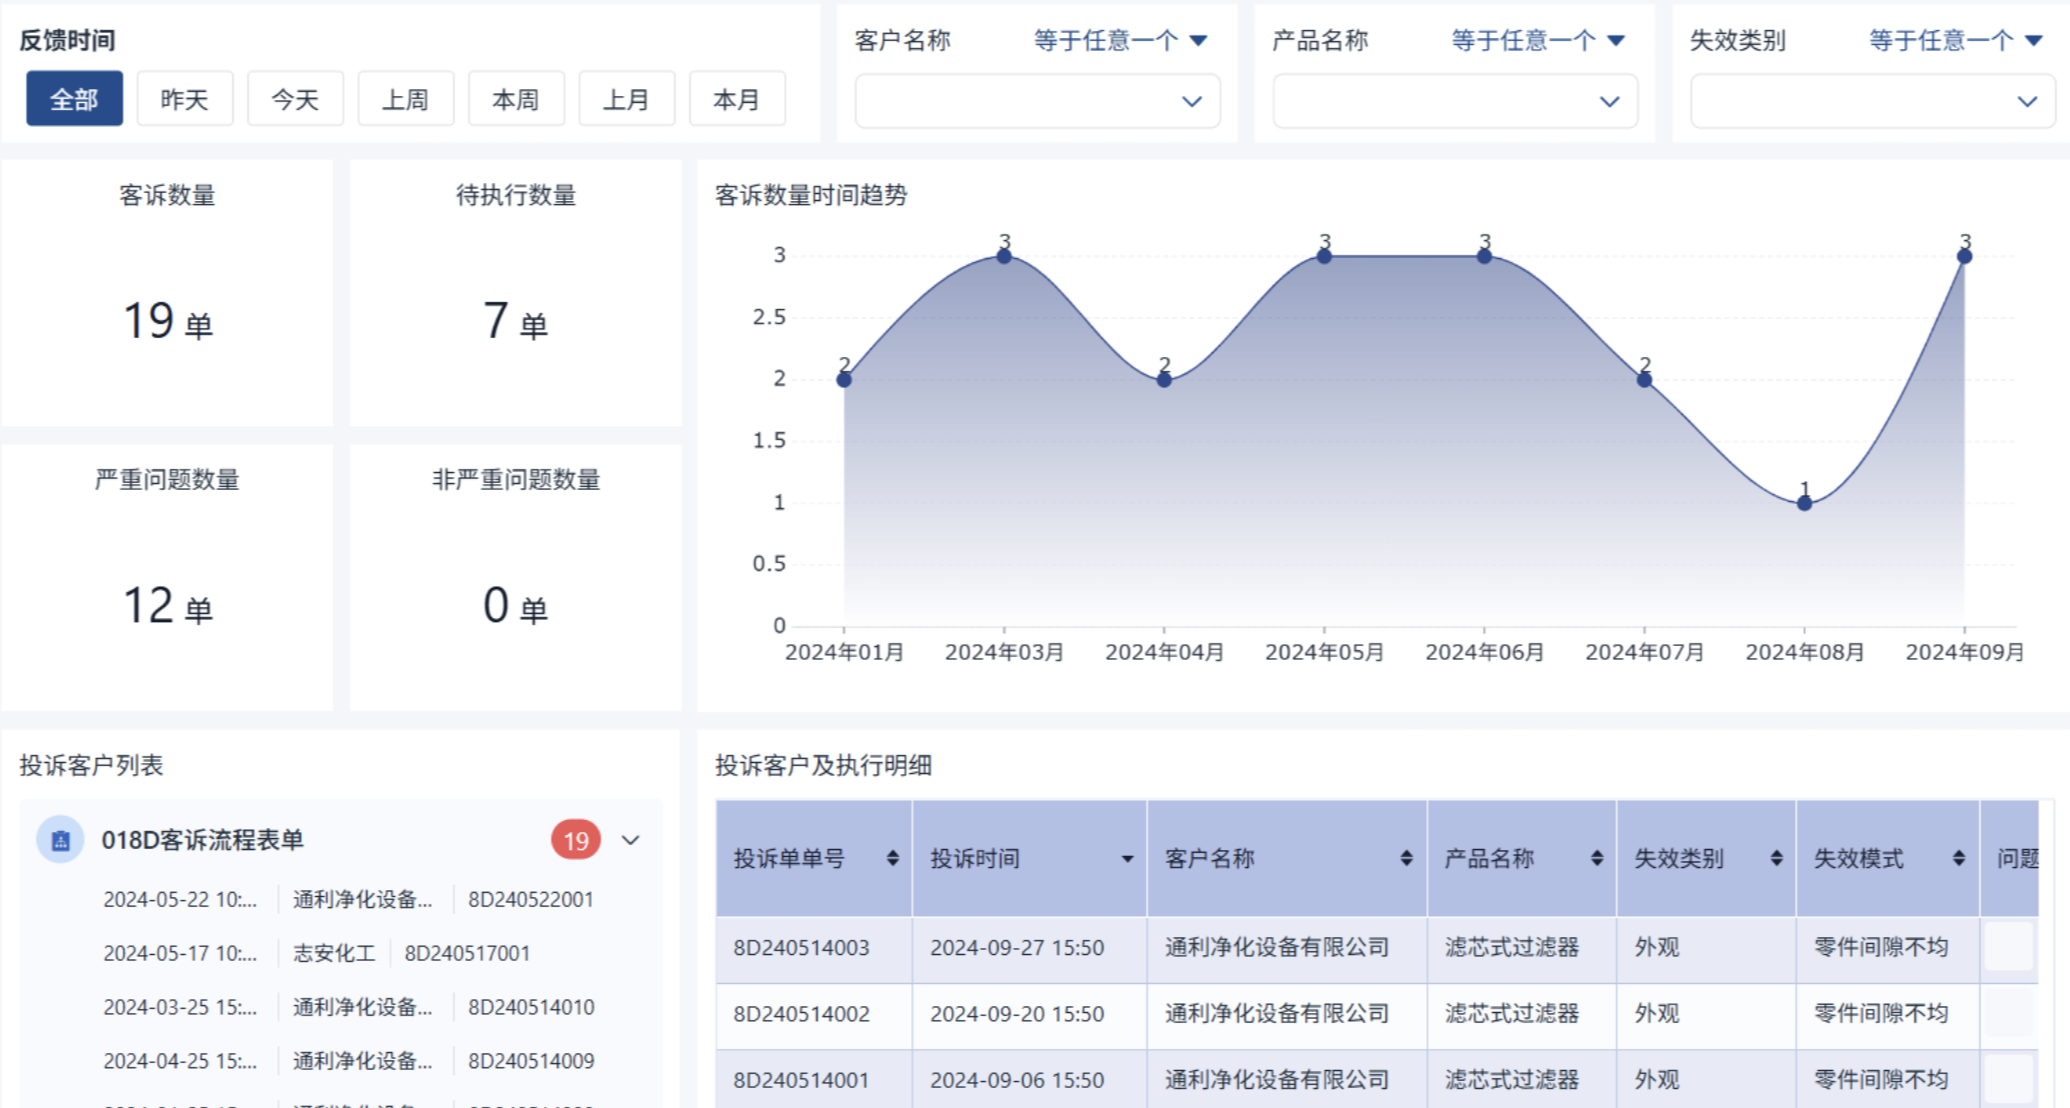
二、来料检验:供应商失控,后面全是无效努力
很多制造企业都有过这种情况,车间拼命改善工艺,天天优化,结果良率还是不稳定。
后来一查,问题根源在原材料。比如:
- 同样的注塑参数,这批材料缩水率突然变了
- 同样的焊接工艺,新的钢材硬度不一致
- 同样的电子元件,不同批次性能漂移
你会发现,后面所有努力,都是在给前面的失控擦屁股。
所以制造业里有一句很现实的话:
垃圾进,垃圾出。
如果来料质量没控住,后面工序再优秀,也很难稳定。
来料质量,真正要控的是波动
很多企业现在的来料检验,其实还停留在合格或者不合格。
但真正危险的,往往不是直接不合格,而是材料开始波动。比如:
- 尺寸还在标准内,但已经越来越接近上限
- 硬度还算合格,但不同批次之间差异越来越大
这种状态最危险。
因为它不会立刻爆问题,但会慢慢把后工序良率拉低。等企业真正发现异常的时候,现场已经开始大量返工了。
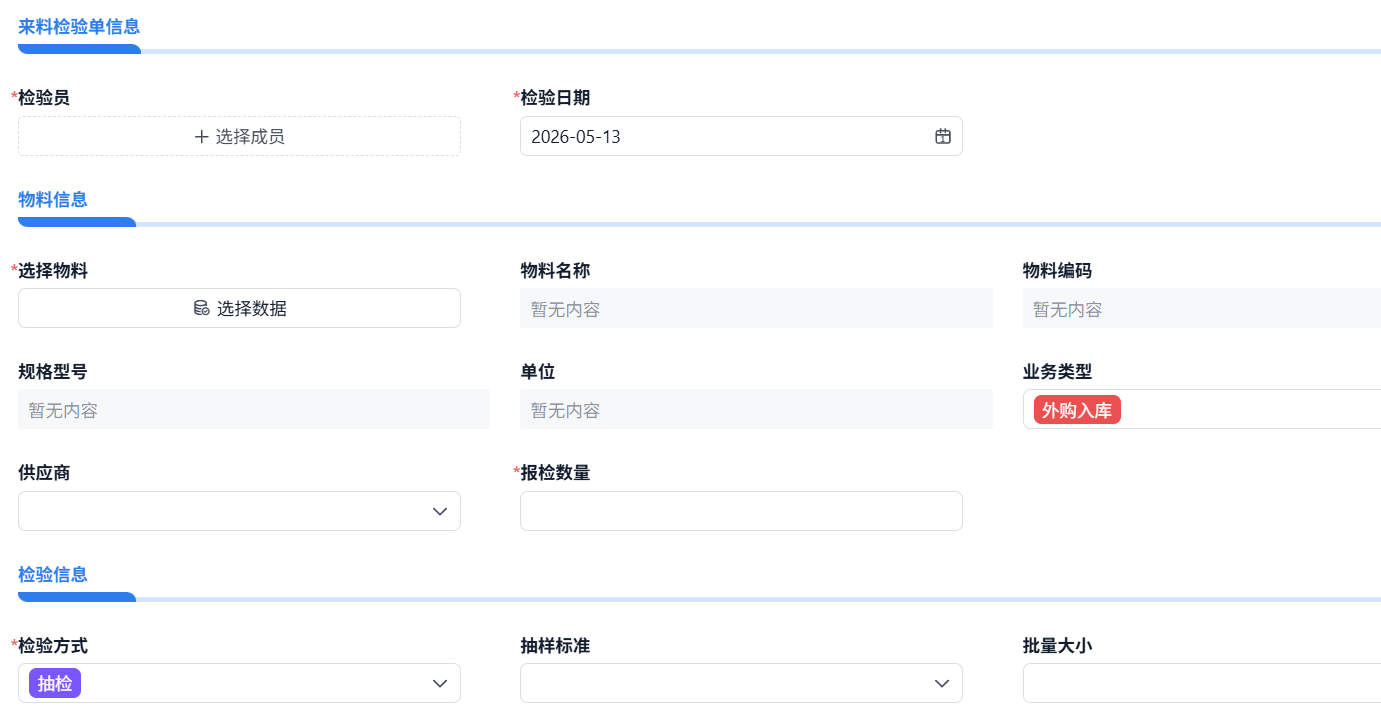
真正成熟的工厂,来料控制重点其实就三个方向:
供应商分级
不是所有供应商都一个标准,成熟企业一定会分级管理。比如:
- 核心稳定供应商
- 一般供应商
- 高风险供应商
- 新导入供应商
不同级别,检验频率完全不同。
- 稳定供应商可以降低抽检
- 高风险供应商必须重点盯
否则质量部门会被大量无效检验拖死。
关键物料重点监控
很多企业最容易犯的问题是什么都检,最后什么都没检好。
真正影响质量稳定性的关键件,必须重点控制。比如:
- 核心电子元件
- 关键结构件
- 高风险化学材料
- 影响精度的部件
这些必须重点监控趋势,而不是只看单次结果。
异常自动追溯
有时候不是没有异常,而是异常信息太散,Excel、纸单、微信群,最后根本追不回来。
尤其月底统计的时候,质量部经常崩溃。
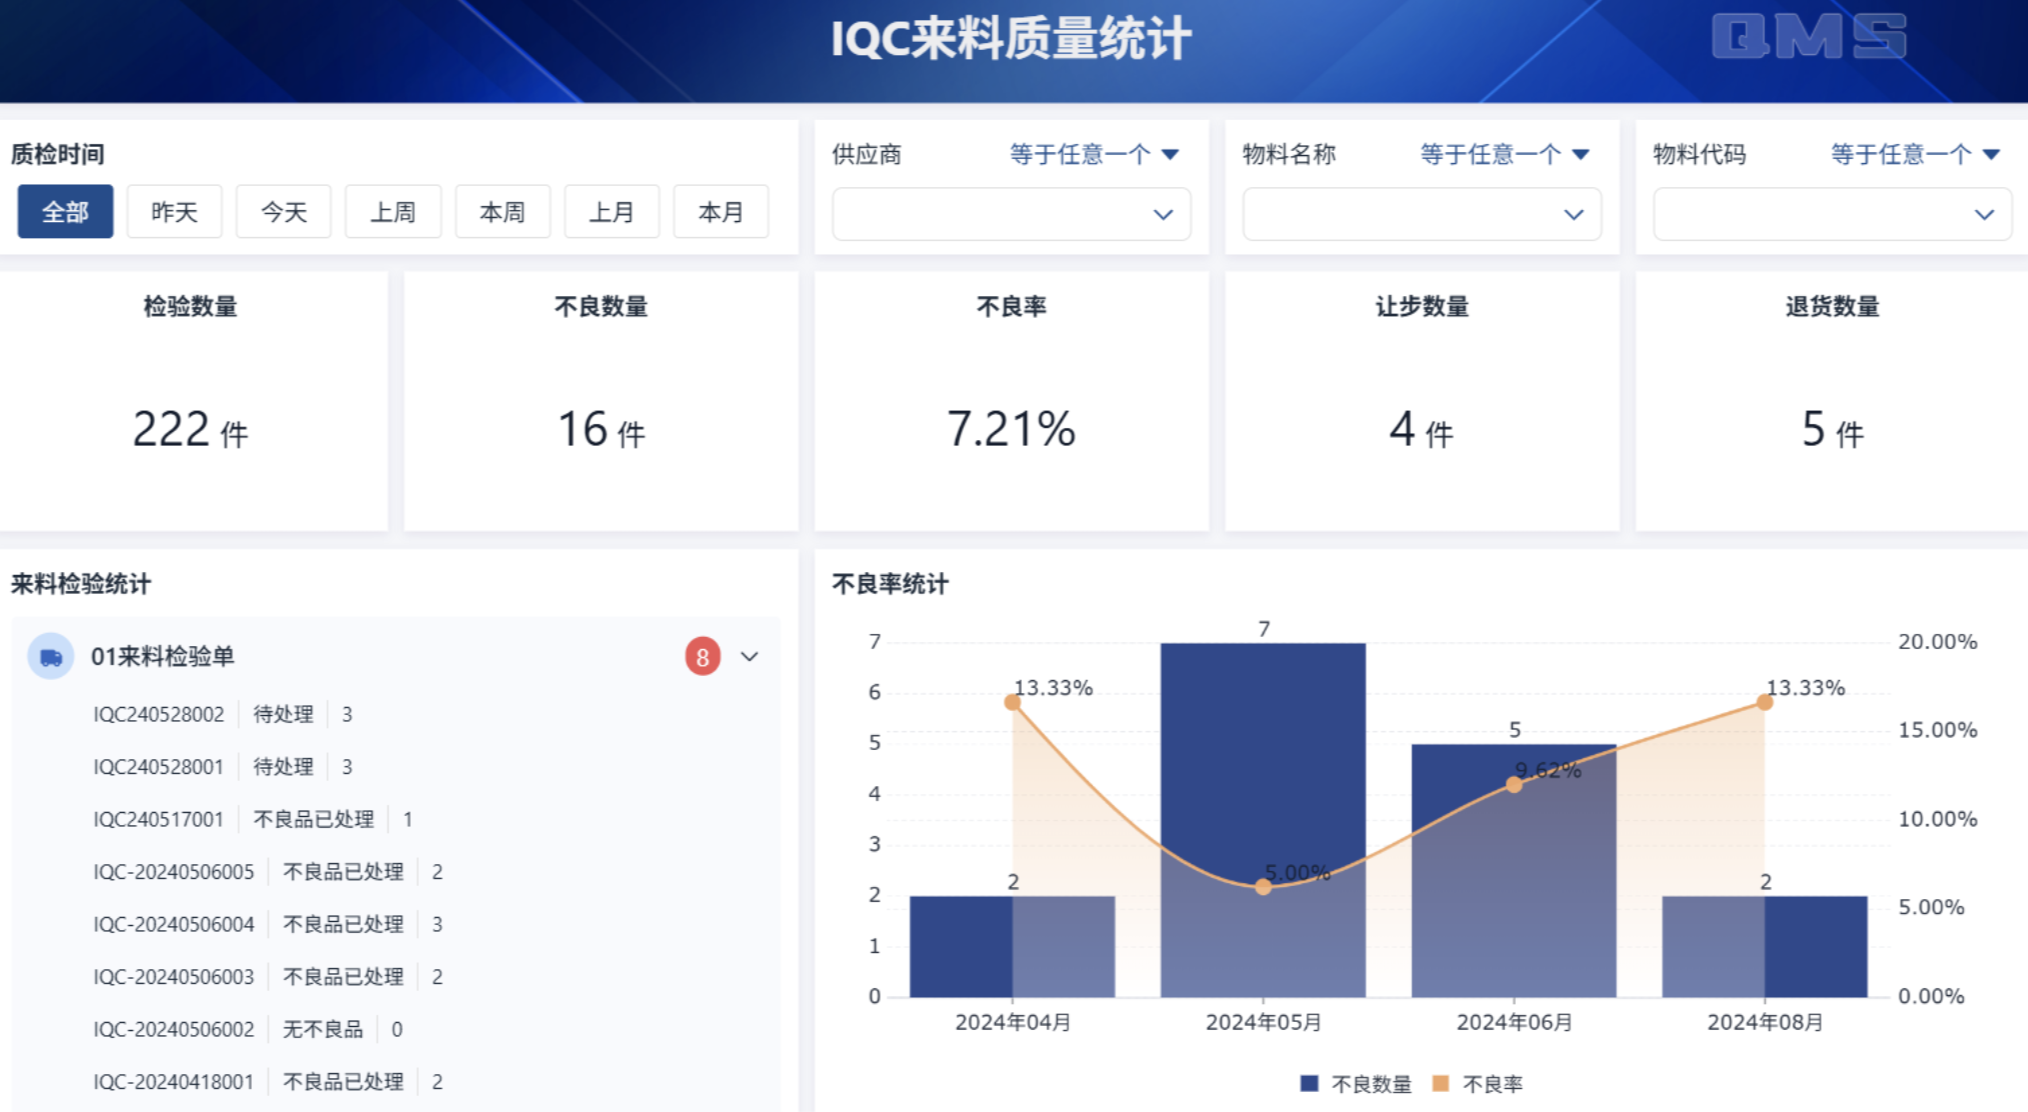
所以很多企业现在会直接用简道云做IQC异常管理:
来料异常拍照上传
- 自动通知采购
- 自动关联供应商
- 自动生成异常统计
以前靠人工汇总,现在系统自动沉淀,质量部门压力会小很多。
三、首件确认:第一件都没做对,后面只会越做越错
这是制造现场特别典型的问题。
尤其订单一多、交期一紧的时候,很多车间都是设备一开、直接量产。结果做了几个小时才发现:
- 参数设错了
- 模具装偏了
- 程序版本错了
这种问题最可怕的地方在于,它不是一件不良,而是一整批不良。很多企业一天返工几千件,根源其实就是首件没控住。
真正成熟的工厂,一定先确认做对,再追求做快。
因为生产节拍再快,如果方向错了,越快损失越大。
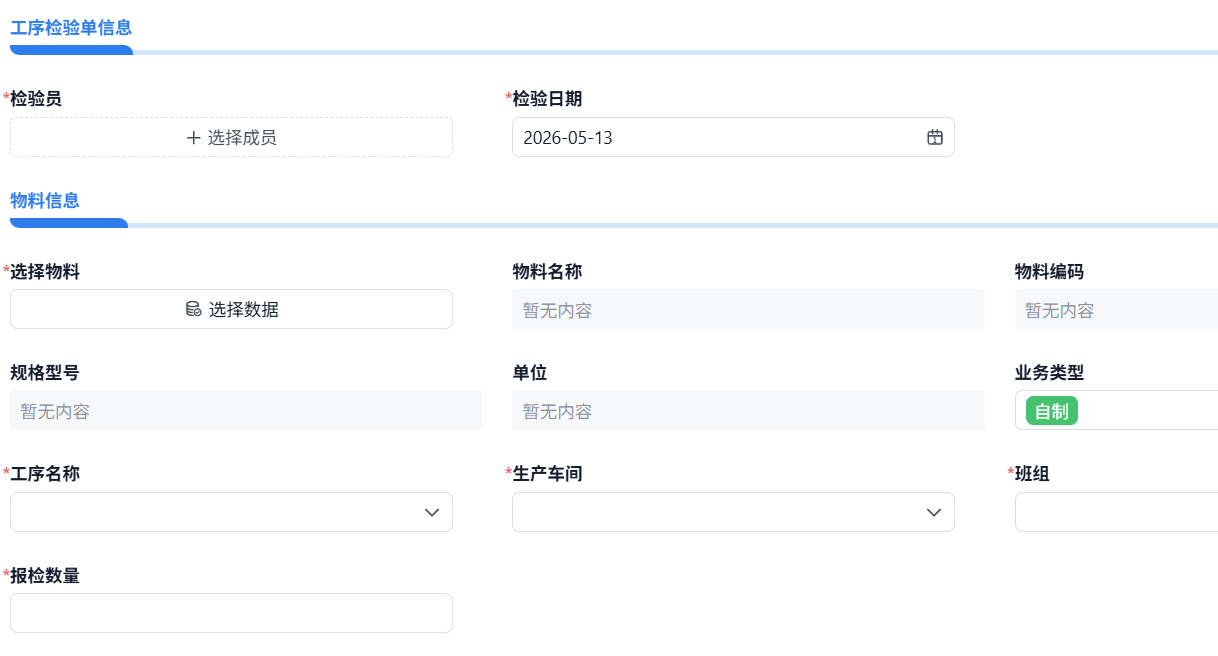
真正的首件确认,核心是统一生产状态:
设备参数
包括:温度、压力、转速、时间、电流、模具状态。
这些参数,只要有一个偏差,后面产品就可能持续异常,而且很多问题肉眼根本看不出来。
工艺动作
很多质量问题,其实不是设备问题,而是人为动作变化。比如:
- 装配顺序错了
- 螺丝锁附力度不一致
- 点胶位置偏移
- 工装没有完全压紧
这些问题,刚开始可能偶发,但量产后一定会持续放大。
检验基准
首件确认还有一个很重要的作用:统一标准。
很多工厂最大的问题不是没人检,而是每个人标准不一样。
- A检验员觉得可以
- B检验员觉得不行
- 现场天天争议
所以首件本质上也是一次标准确认。
四、过程巡检:
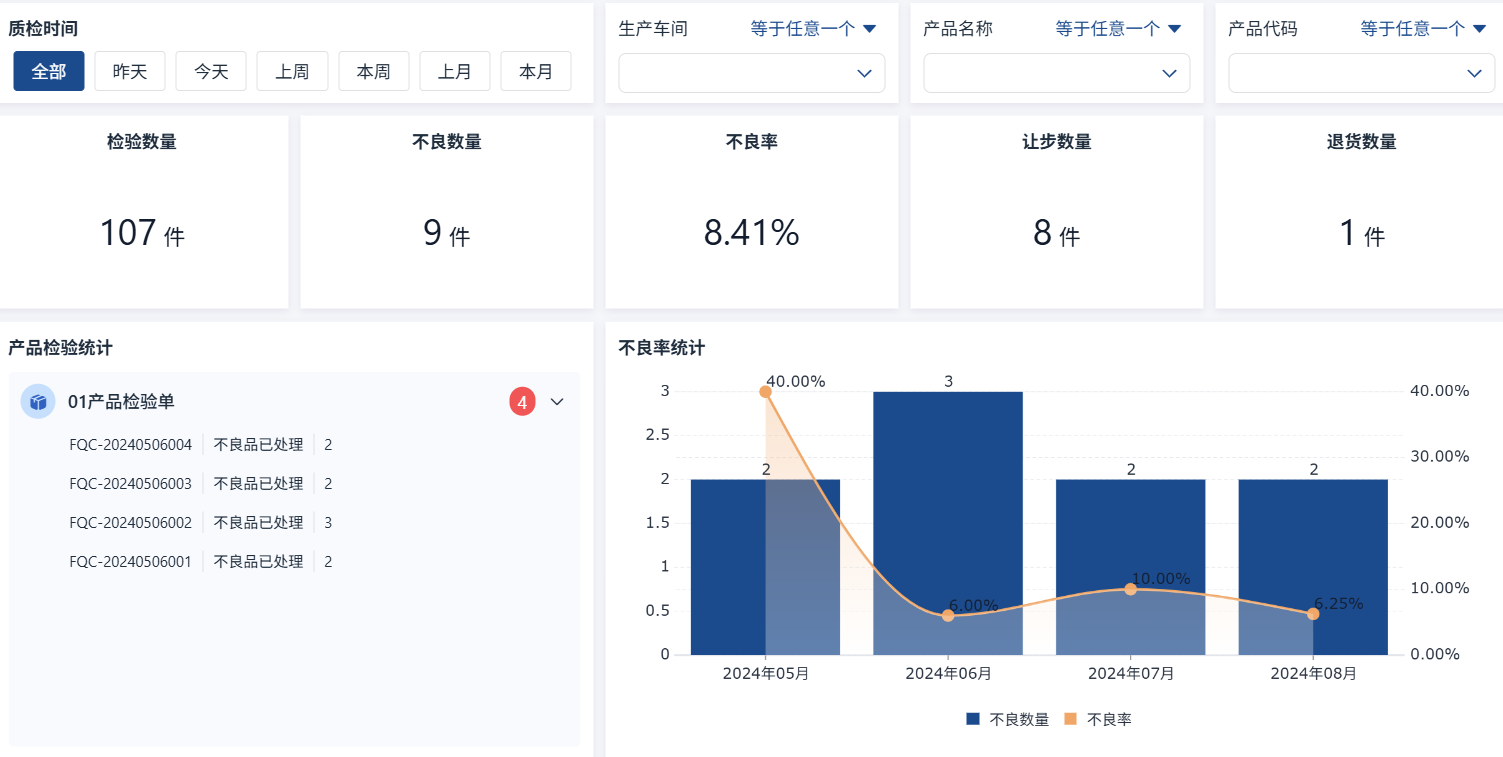
真正拉开工厂差距的,不是终检,而是过程控制。
很多企业现在还是典型的结果型质量管理,产品做完了再查,出问题了再改。
但真正优秀的工厂,核心逻辑是,问题还没形成就提前干预。
- 终检只能发现问题
- 过程巡检才能阻止问题扩散
这两者完全不是一个层级。
过程巡检真正要盯什么?其实真正重要的,是观察变化。
参数漂移
- 温度开始变化
- 刀具开始磨损
- 压力逐渐偏移
- 振动慢慢增加
这些不会立刻爆问题,但会让良率慢慢下降。
很多工厂最痛苦的事情就是:怎么最近越来越不稳定了?根源往往就在这里。
人员动作变化
量产一稳定,人最容易开始简化动作。比如:
- 步骤少做一个
- 工装绕过去
- 点检跳着做
刚开始可能没问题,但时间一长质量一定波动。
所以成熟工厂真正巡的,不只是产品,更是动作。
异常响应速度
很多工厂的问题,不是异常太多,而是异常没人及时处理。一个小问题放一天,最后就可能变成大批量事故。
真正成熟的现场,最重要的能力其实是快速响应。谁发现、谁处理、谁关闭,责任非常明确。
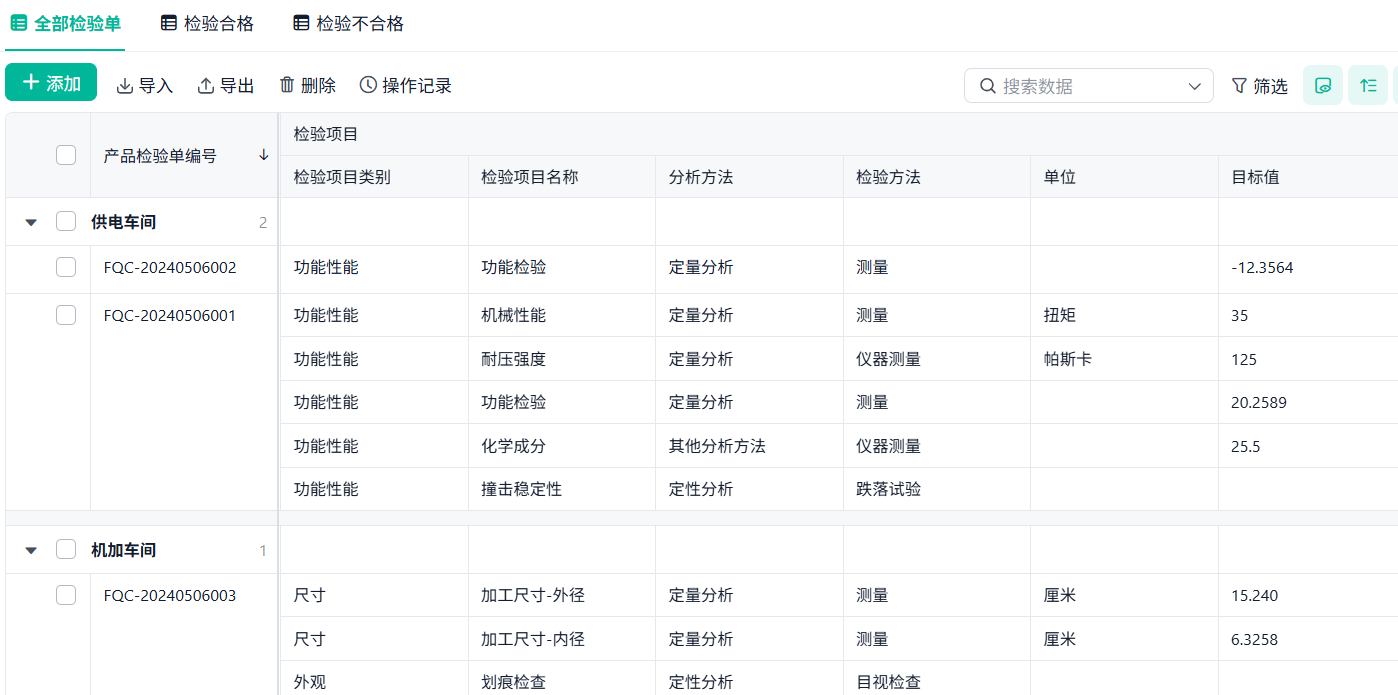
真正有效的巡检,一定是闭环的。
发现问题以后:
- 谁整改
- 多久完成
- 是否复查
- 有没有复发
必须全流程跟踪。
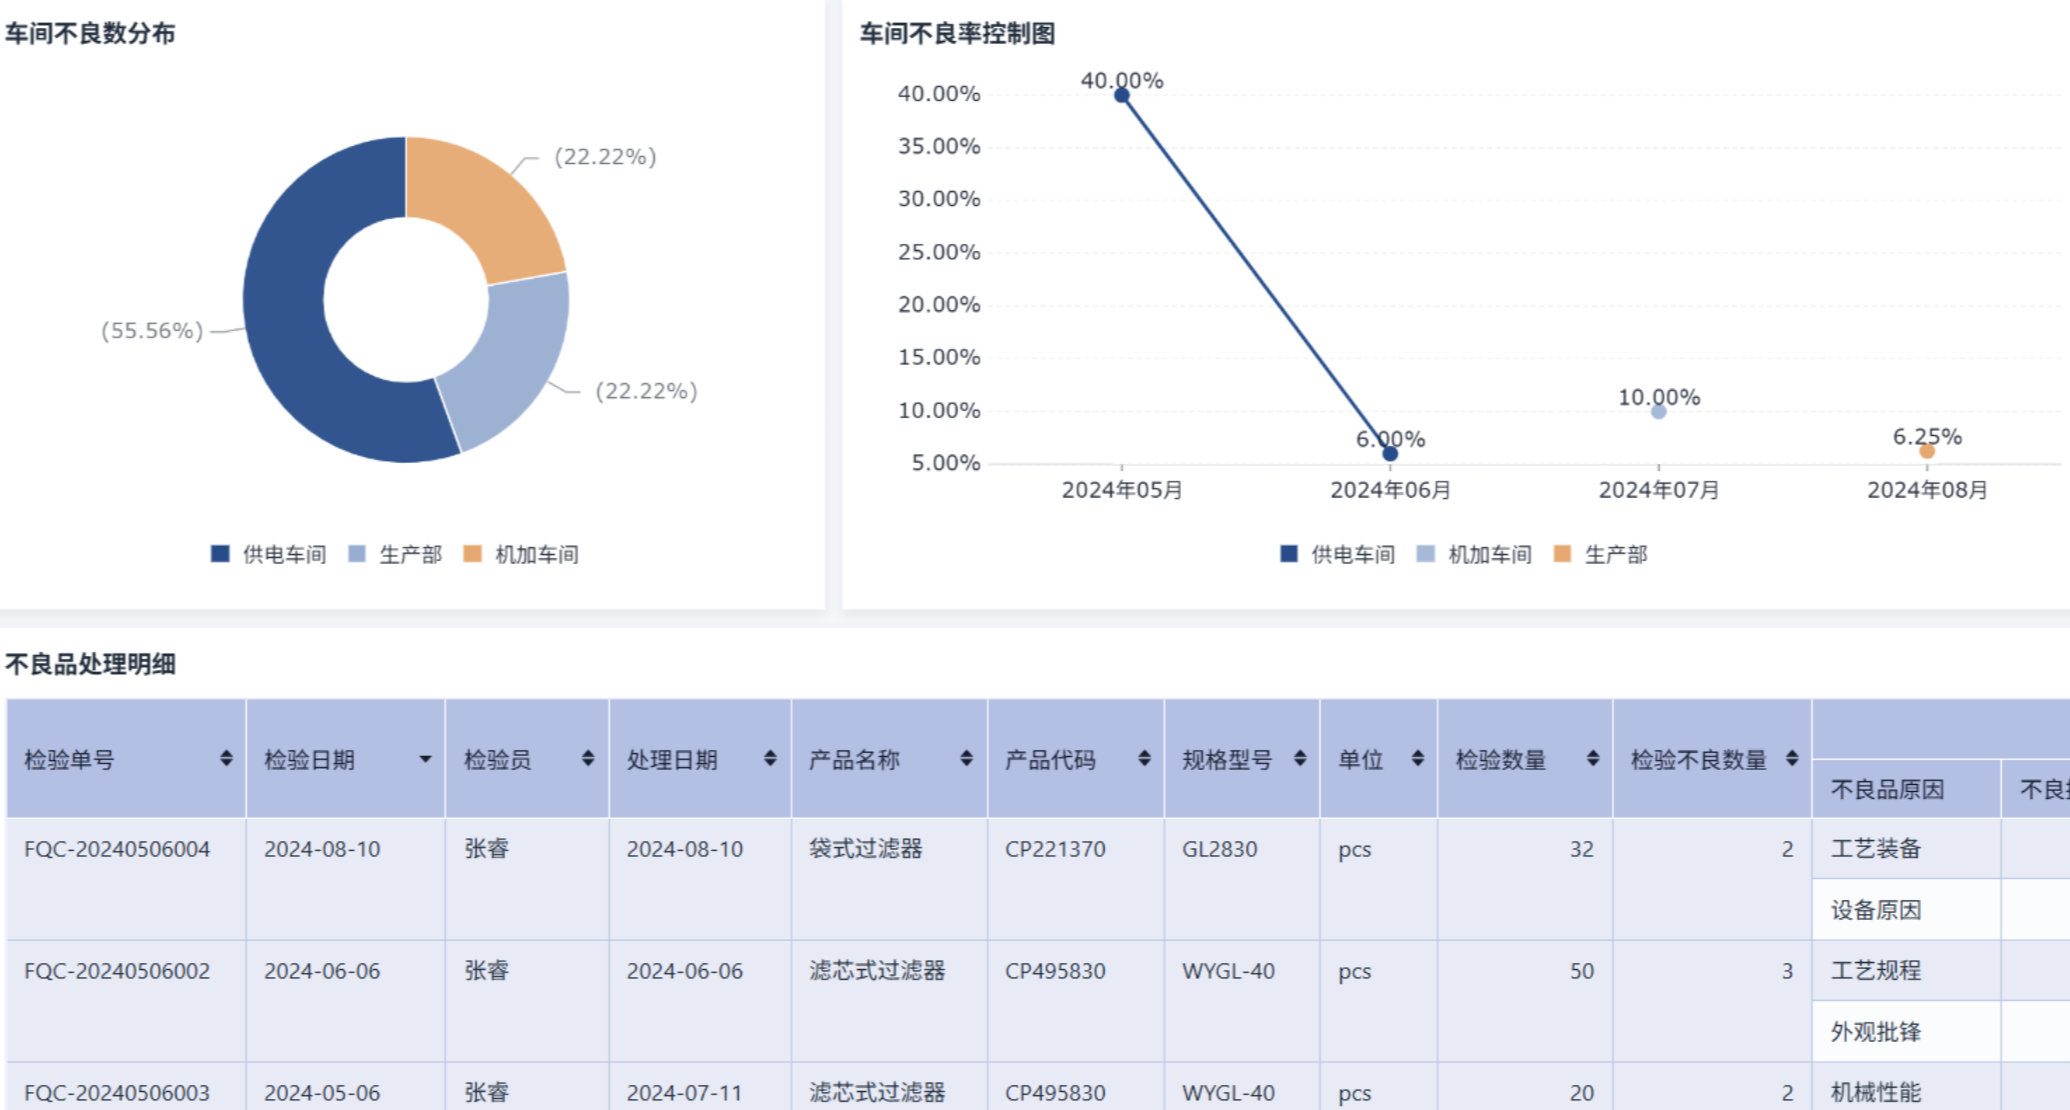
这一块,其实非常适合用数字化方式做。很多企业现在会用简道云把巡检、异常提报、整改跟踪、责任人、完成时限,全部串成闭环。
这样质量管理才不会停留在填表。
五、出货放行:客户看到的,才是真正的质量
如果前面99%的工作都做对了,最后1%出错,客户照样投诉。比如产品没问题,但是:
- 标签贴错了
- 型号发混了
- 版本发错了
- 包装漏件了
这些问题最伤。
因为客户根本不会管你过程多辛苦,客户只看最后收到什么。
出货放行一定要卡住这三件事:
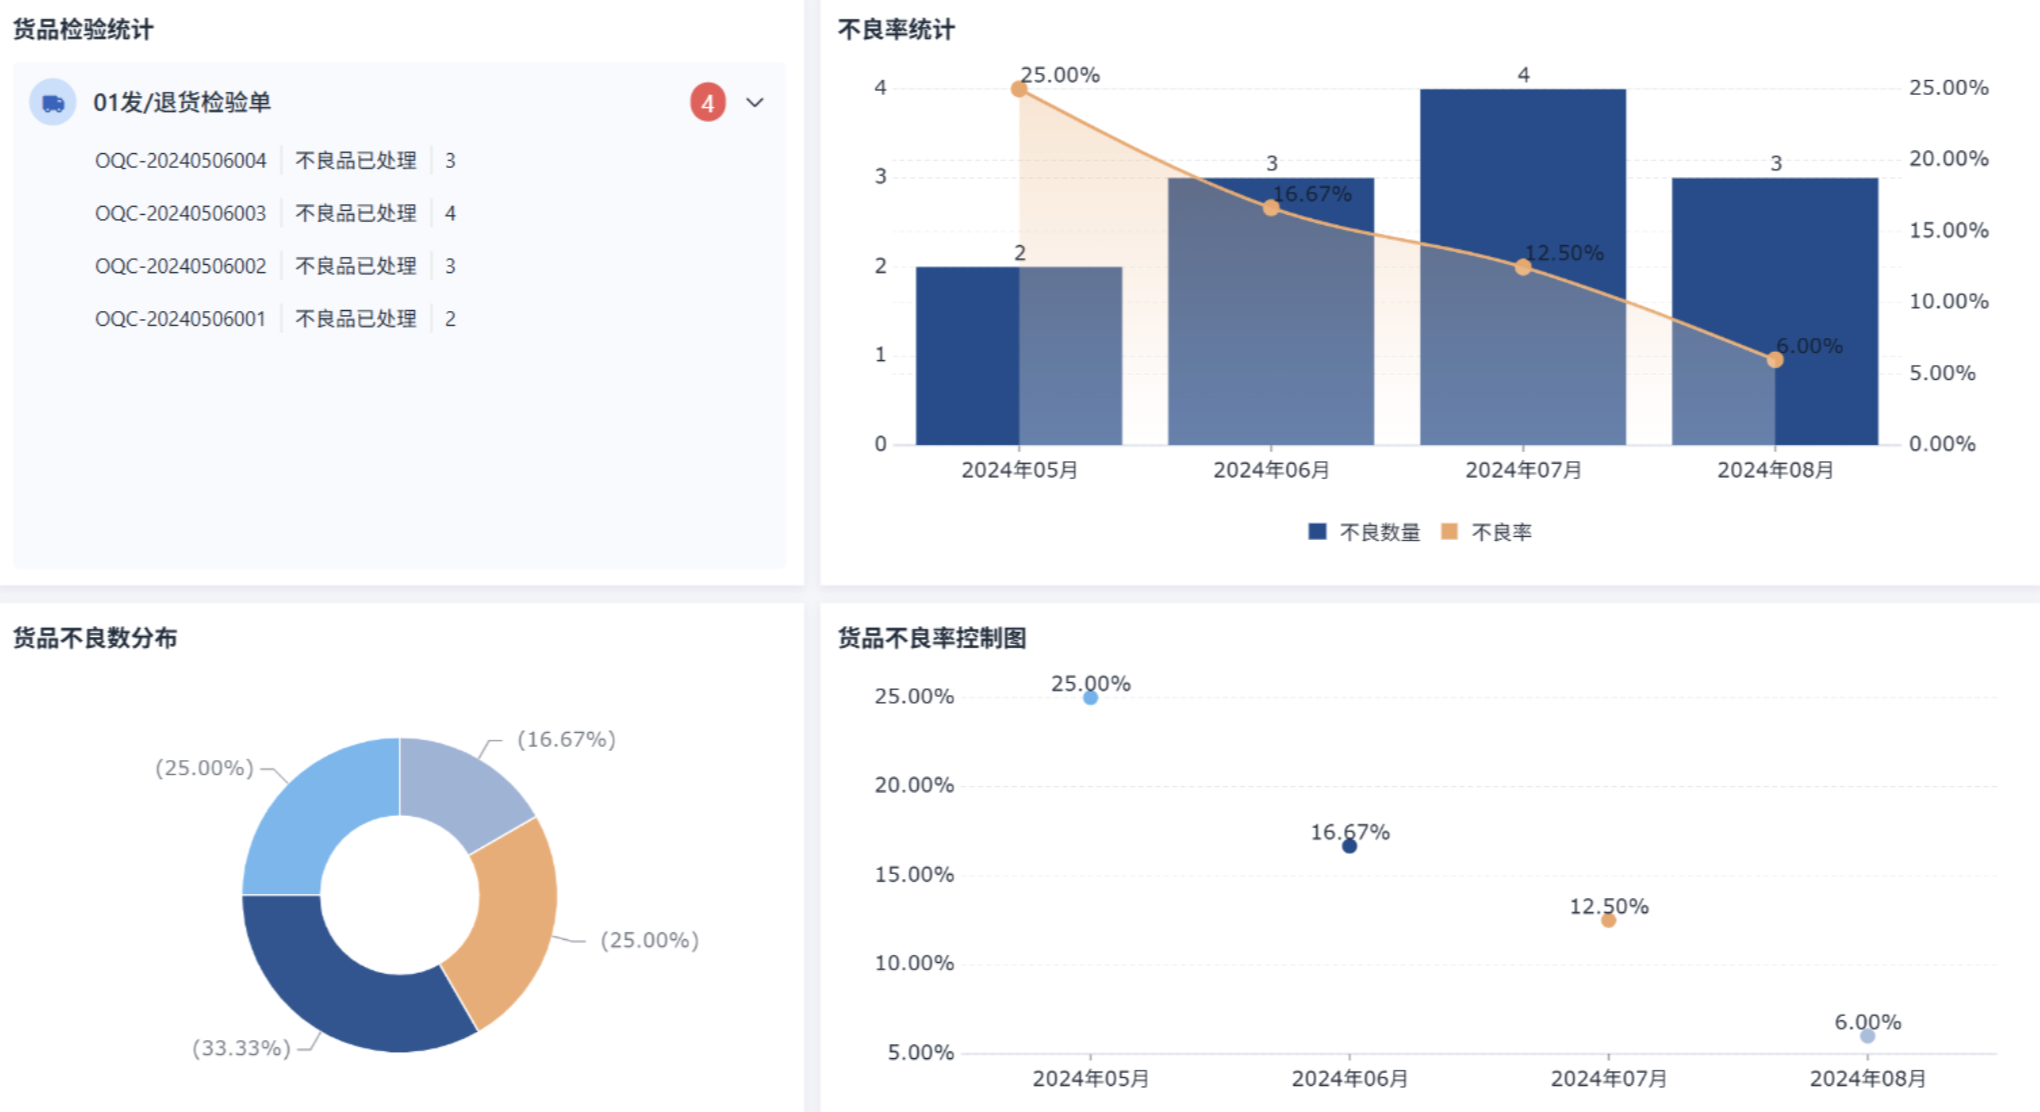
批次可追溯
- 这批货哪天生产的?
- 谁做的?
- 用了哪批材料?
- 哪台设备生产的?
如果这些查不出来,后面一旦出问题,就会非常被动。
包装一致性
客户最直观看到的,就是包装,尤其做外贸的企业更明显。
标签错一个字符,都可能被客户退货。
放行权限
成熟企业一定会卡权限,没有质量放行权限,仓库不能出货。
否则一旦交期压力上来,现场特别容易“先发再说”。
最后问题直接流到客户手里。
最后说句实在话
质量真正拼的,从来不是检验人数,而是质量控制流程化、标准化、数据化。
订单评审、来料检验、首件确认、过程巡检、出货放行。
这5个节点,本质上就是质量控制链条。
少一个,质量都会开始波动。
未来真正稳定的工厂,一定不是问题出了再解决。
而是问题还没扩大,就已经被提前拦住。