




质量部门最容易出现一种场面。
客户审核问:
“这道关键工序Cpk多少?”
设备验收又在问:
“新机台Cmk做了吗?”
计量室还提醒:
“这个量具Cgk没过,先别急着分析产品数据。”
再打开质量报告,里面还有Ca、Cp、Pp、Ppk……
字母长得差不多,数字也经常都是1点几。
现场时间一长,很容易把它们全部归成一句:
“反正都是看过程能力。”
其实完全不是一回事,简单点记:
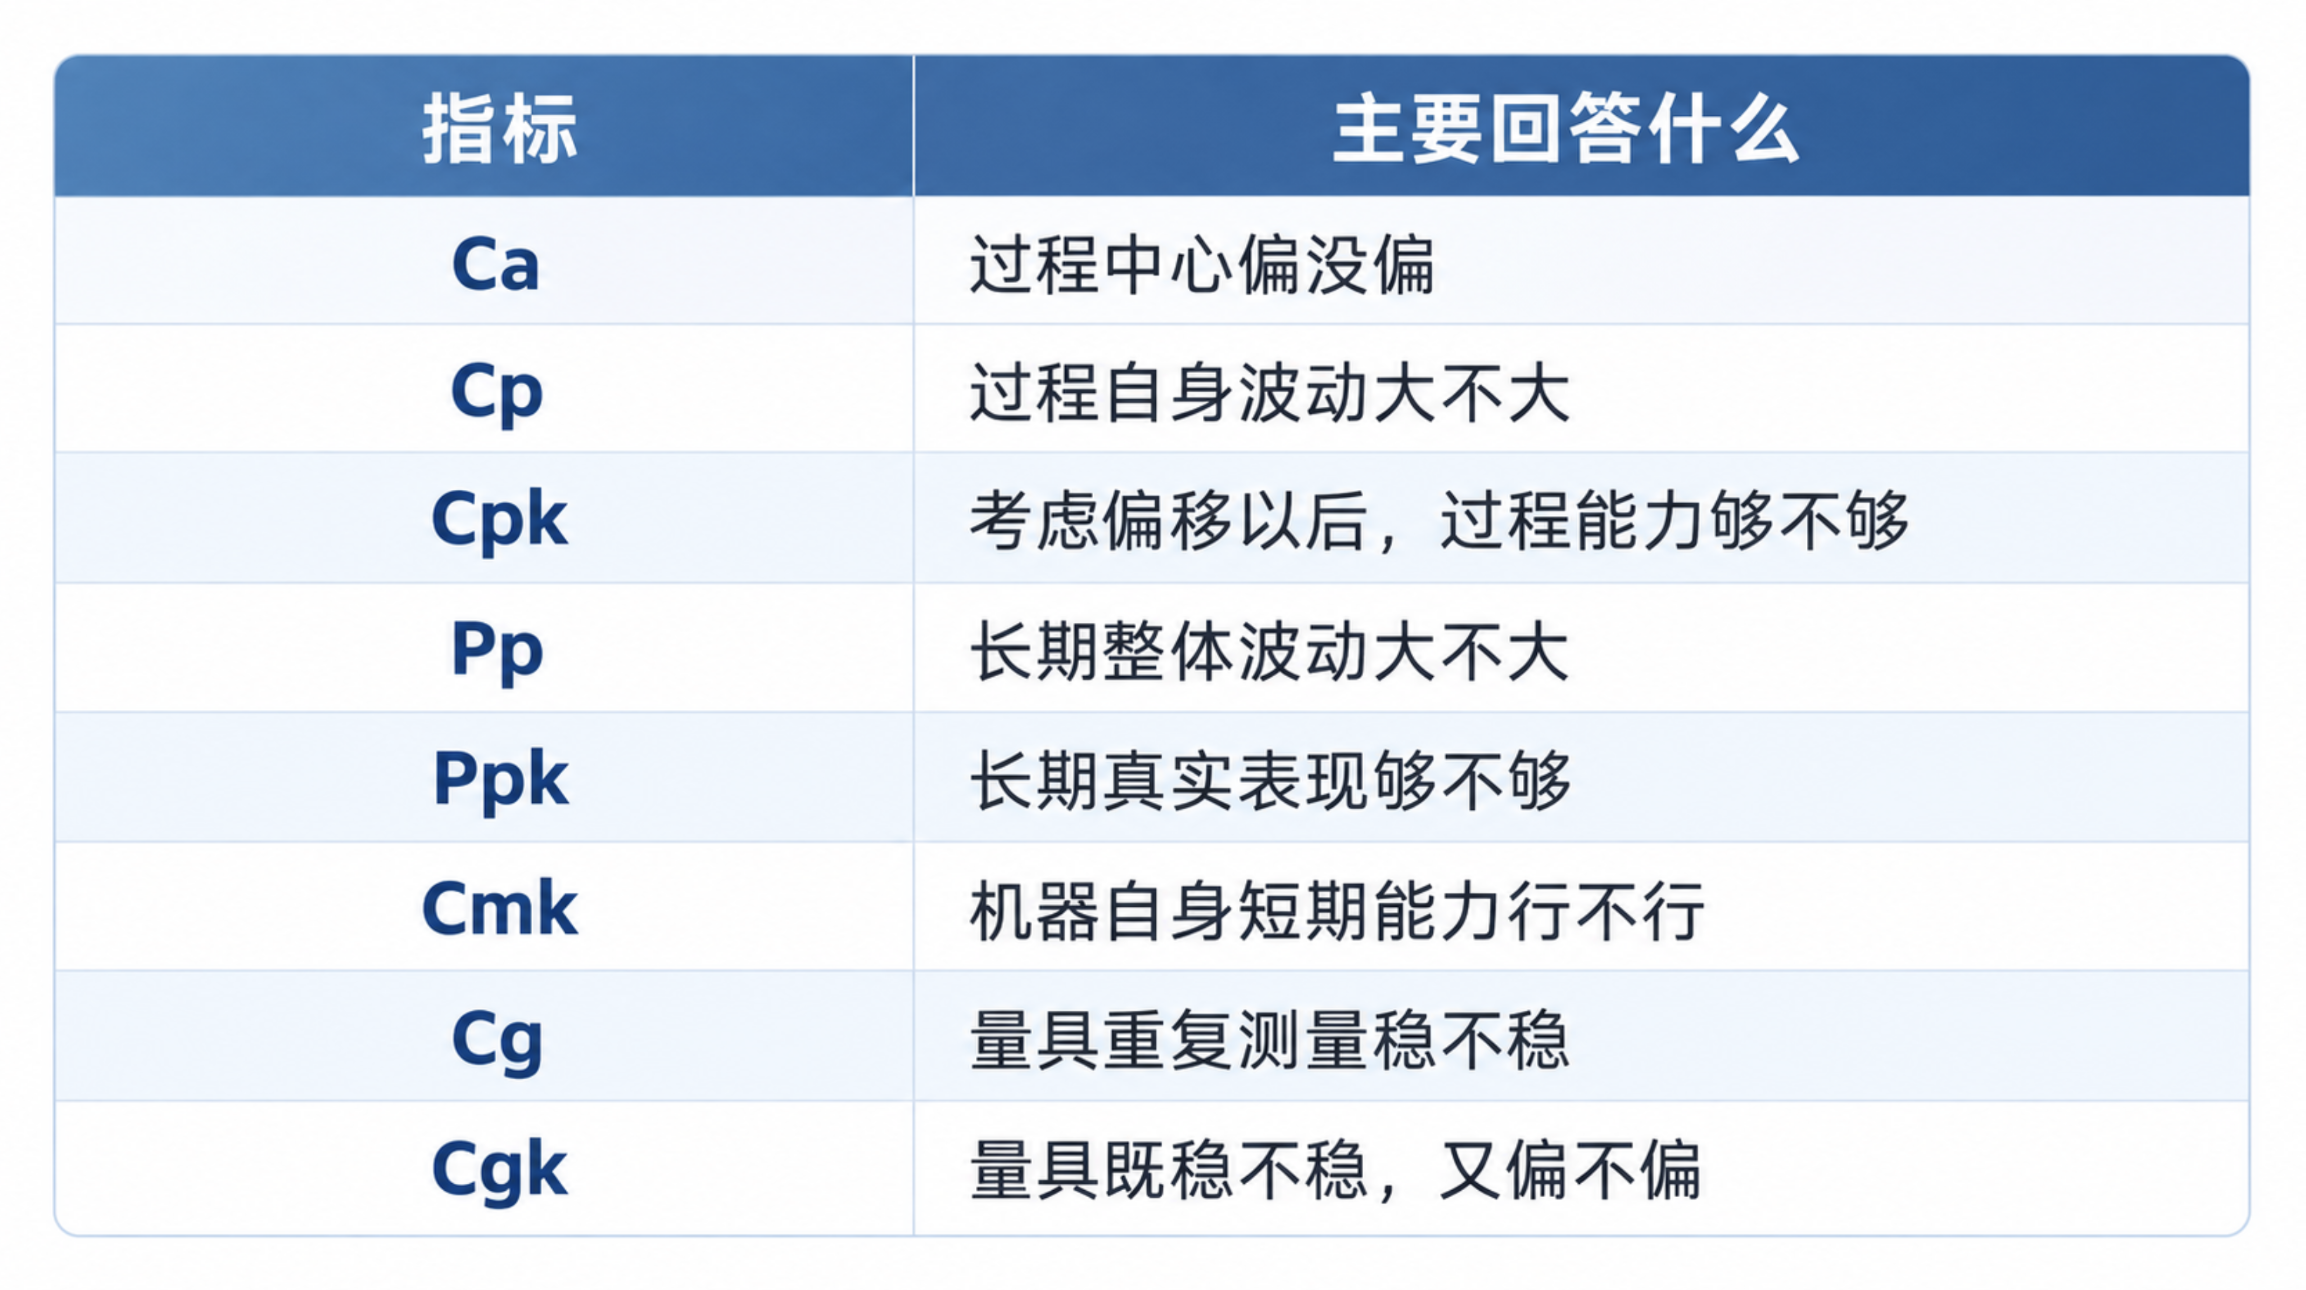
Ca看偏没偏;Cp、Cpk看过程能力;Pp、Ppk看长期实际表现;Cmk看机器能力;Cg、Cgk看量具能力。
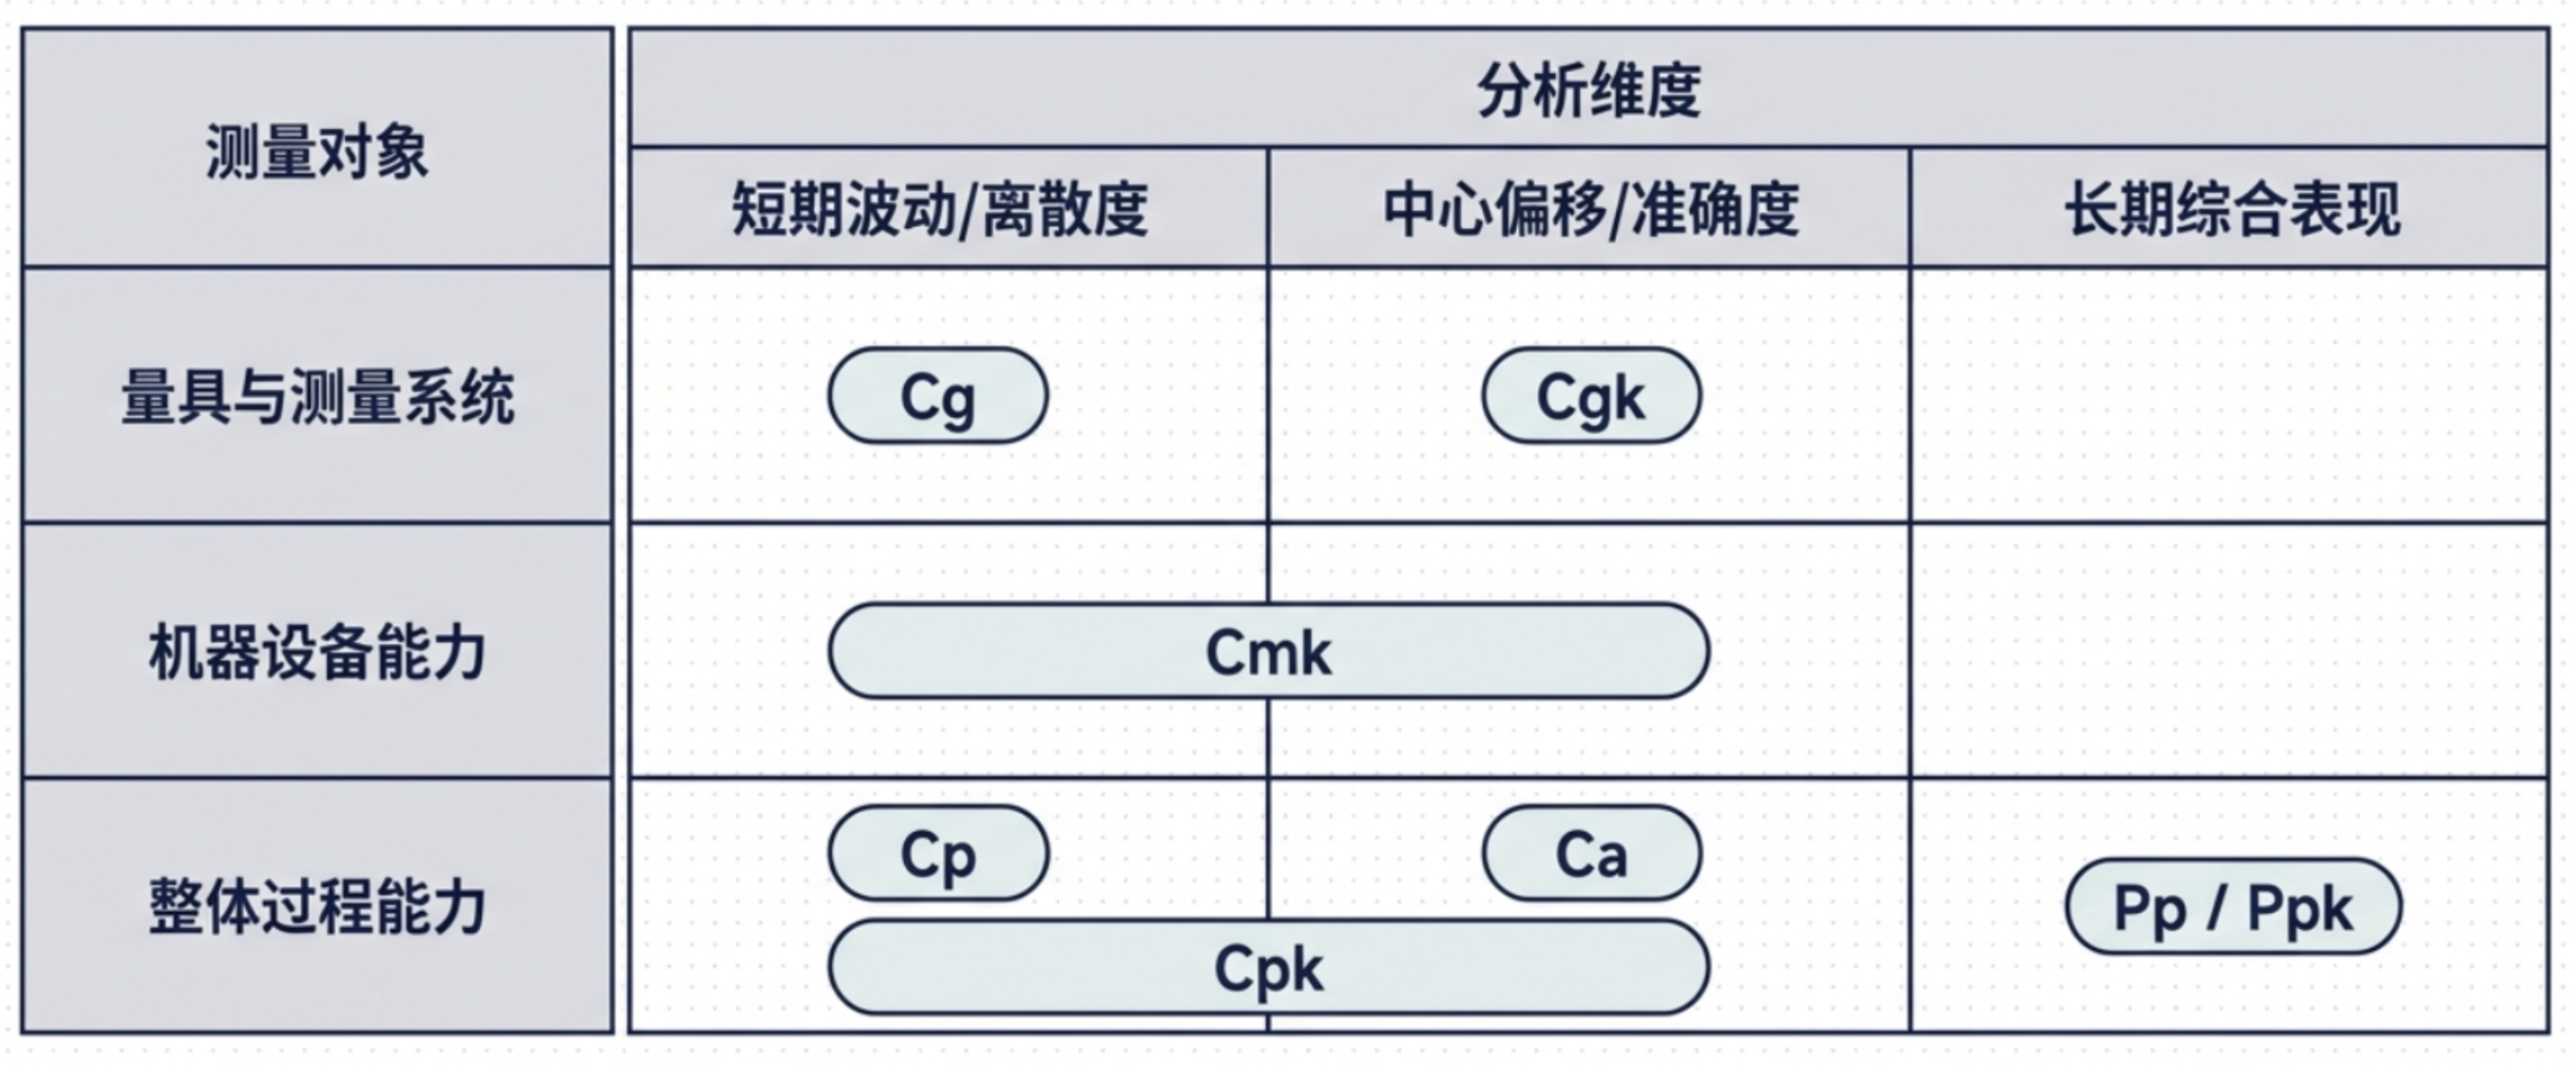
真正搞混以后,麻烦的不只是报告填错。
更现实的是:
问题明明出在测量系统,你却去调设备;问题明明是长期生产条件变化,你却只盯一次Cpk;设备验收数据很好,量产以后却天天超差。
所以这篇不准备带大家死背公式,重点就讲一件事:
什么场景,该看什么指标。
以下解读中所用到的质量管理系统——简道云已经做成了完整的模板,可直接下载使用:https://www.jiandaoyun.com
01 Ca、Cp、Cpk:先判断过程“散不散、偏不偏”
先看一个最常见的加工场景。
某根轴尺寸要求:
10±0.10mm。
也就是说,上限10.10mm,下限9.90mm。
连续测了几十件,全都合格。
这时候能不能直接说:
“过程能力很好”?
不能。
因为“这批产品没有超差”和“过程本身有能力长期稳定生产”,不是一回事。
Cp:先看过程波动有多大
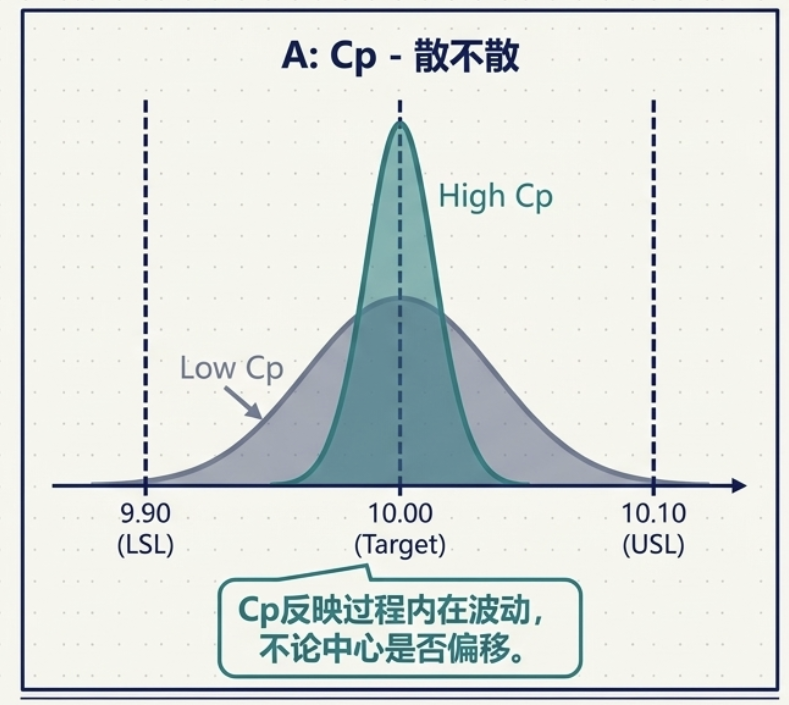
Cp比较的是:
规格允许的宽度,和过程自身波动宽度。
公式可以简单理解成:
Cp = 公差宽度 ÷ 过程波动宽度。
如果规格是9.90~10.10mm,而实际生产的数据都集中在9.98~10.02mm附近,说明过程波动很小,Cp通常会比较高。
反过来,如果尺寸已经从9.91飘到10.09,虽然暂时还没有超差,但已经快把公差范围吃满了。
稍微碰上刀具磨损、材料变化,产品就可能出界。
所以Cp回答的是:
如果过程中心正好居中,这个过程本身的波动够不够小。
但它有一个明显缺点:
不管中心偏没偏。
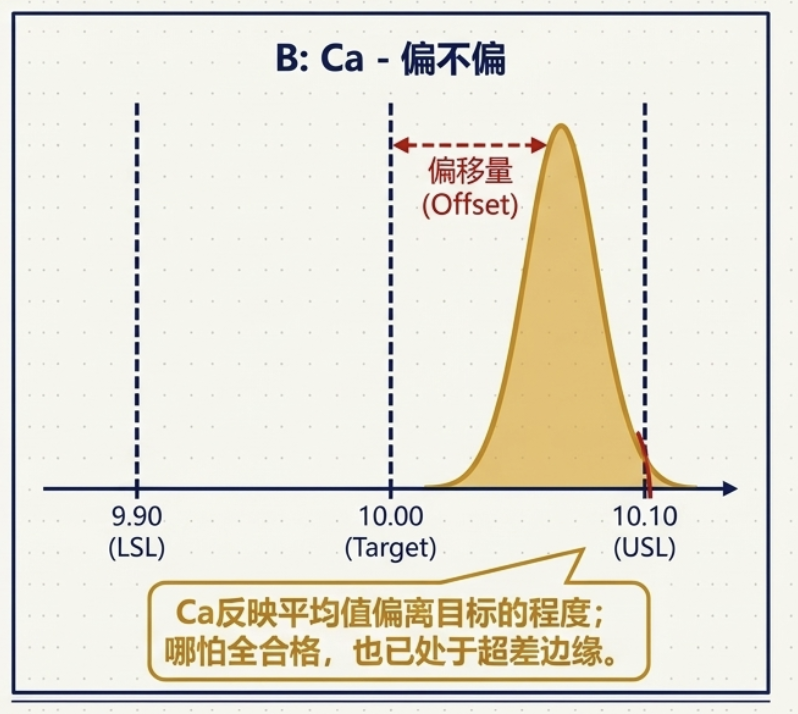
Ca:再看中心有没有跑偏
还是刚才这根轴。
理论中心是10.00mm。
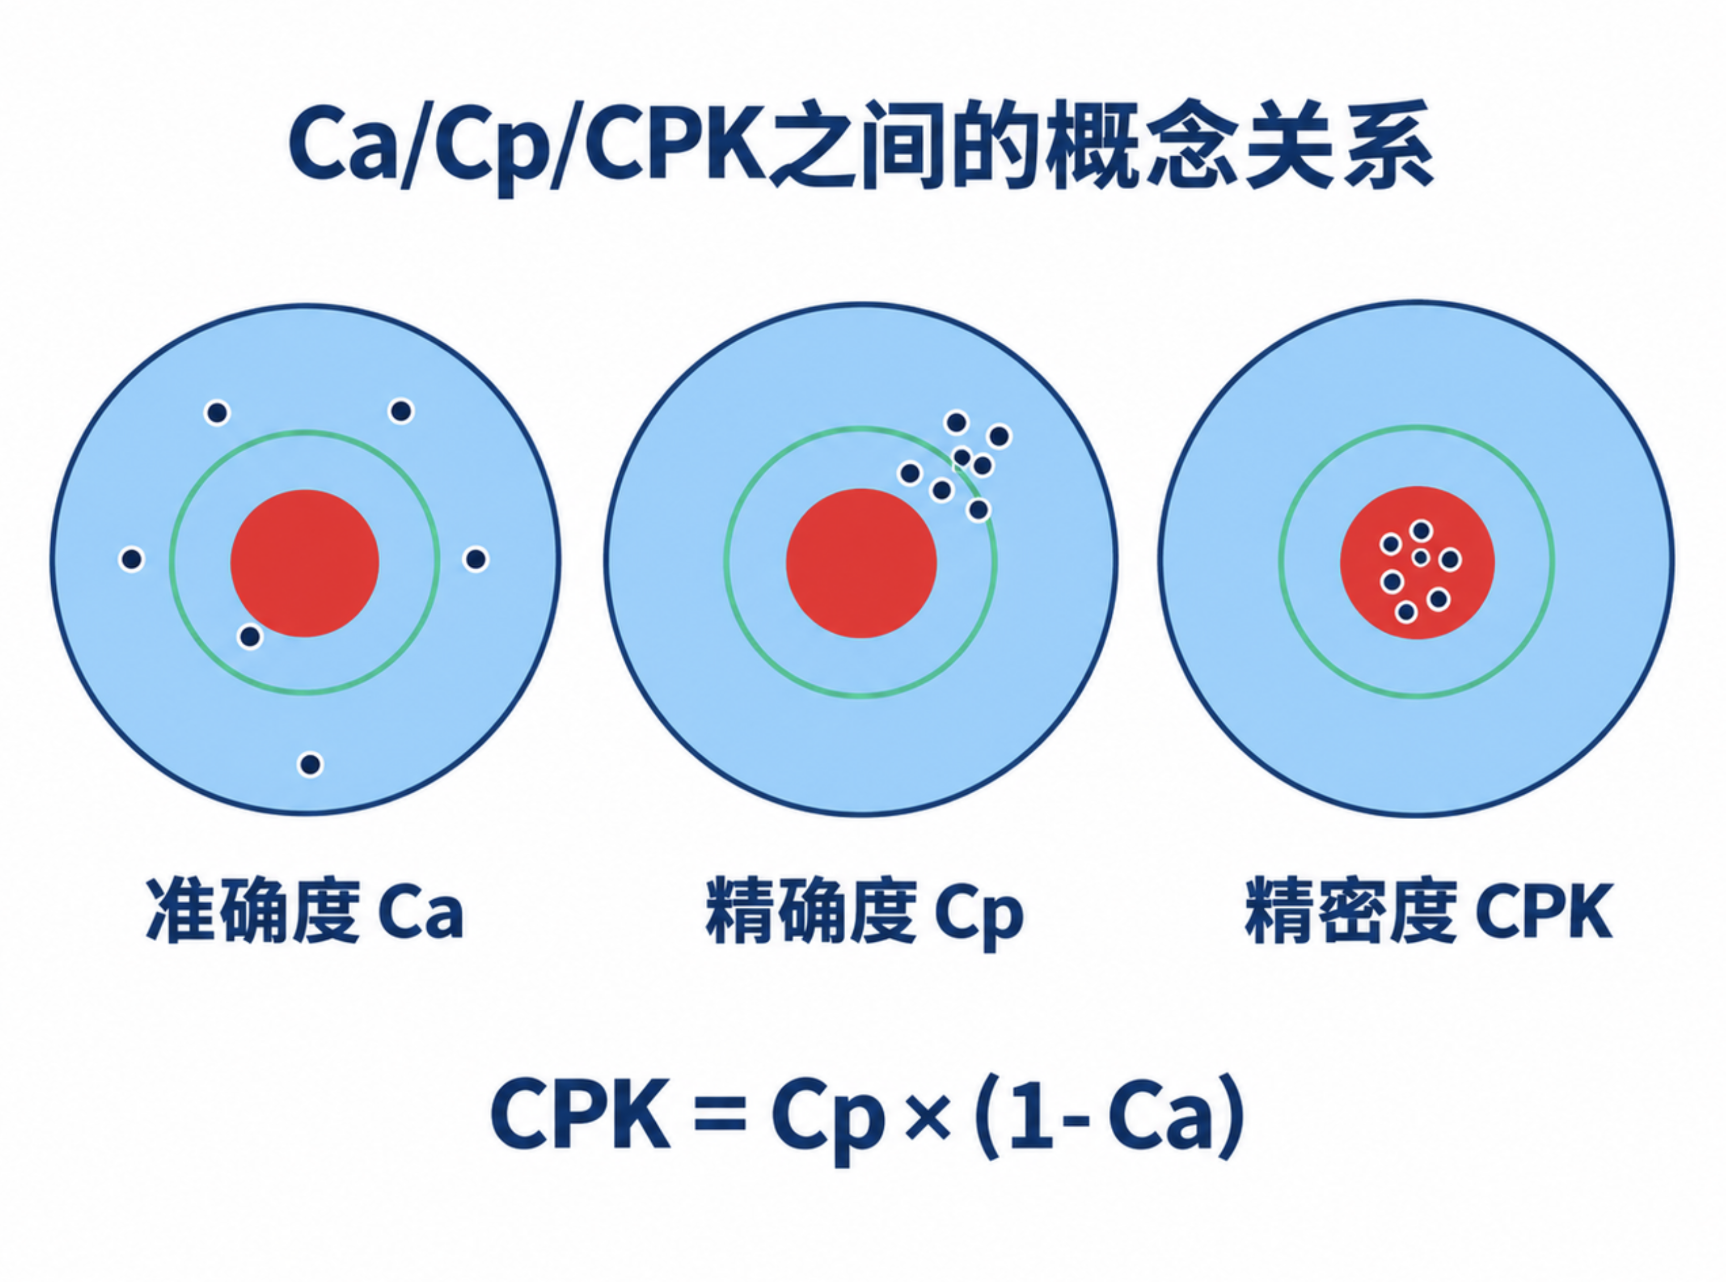
如果生产平均值一直在10.00附近,说明中心比较正。
但如果平均值已经跑到10.07mm附近,哪怕产品波动仍然很小,也说明:
整个过程正在往规格上限靠。
Ca主要就是看这个:
过程平均值偏离目标中心的程度。
所以现场看到Ca异常时,第一反应不应该是“设备波动太大”。
而要先查:
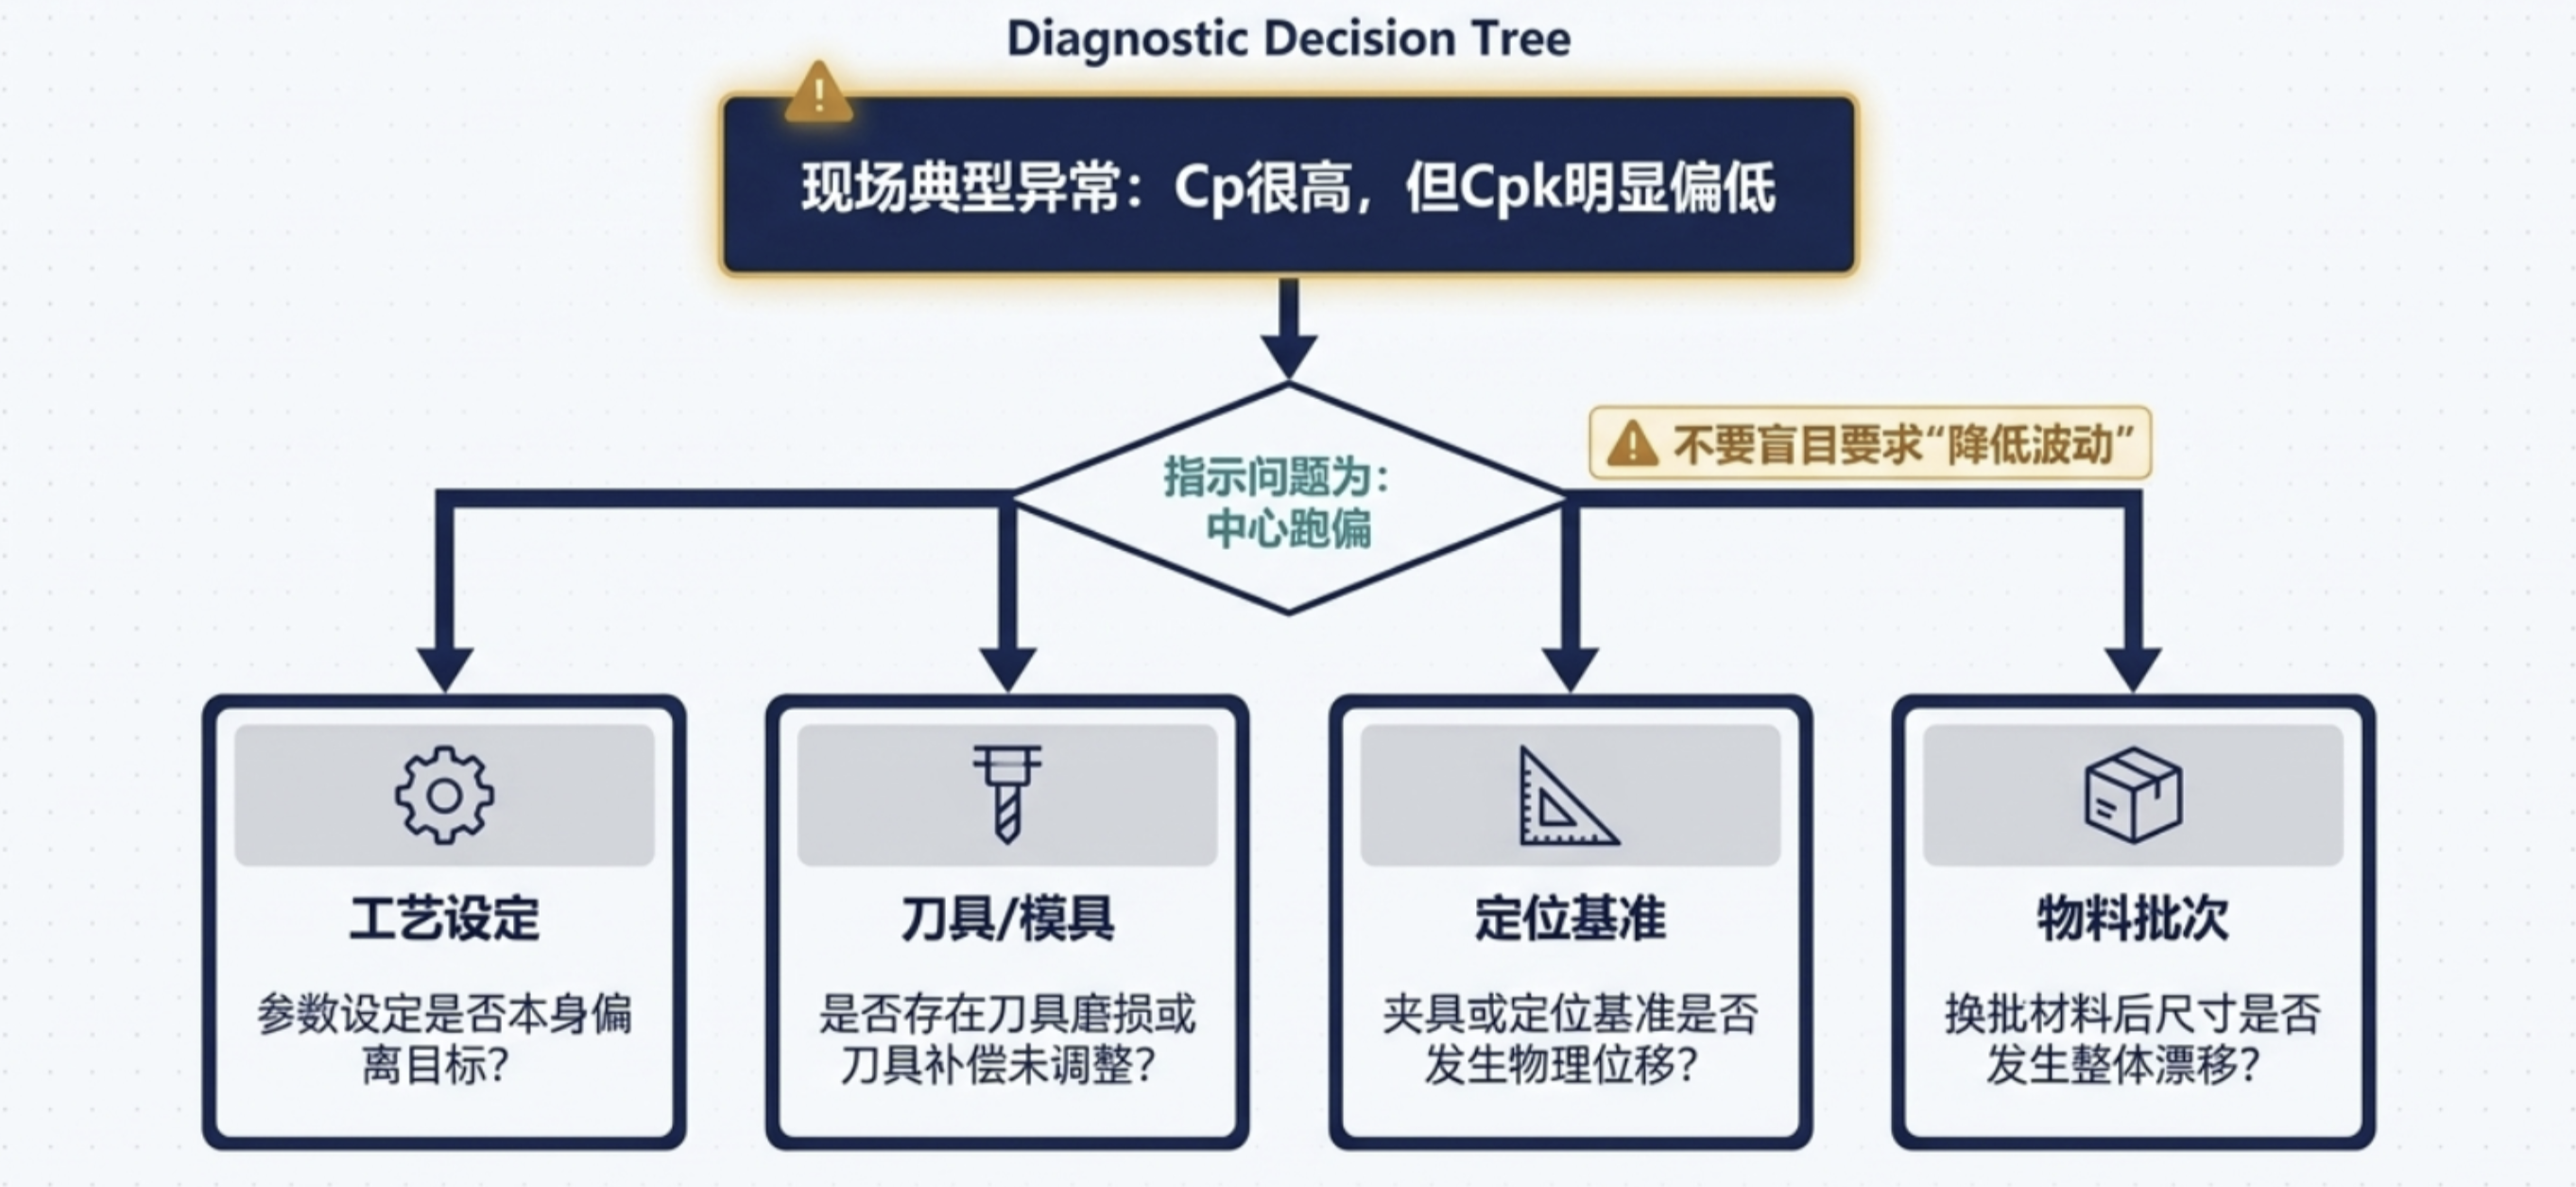
- 工艺设定有没有偏;
- 刀具补偿有没有调整;
- 定位基准有没有变化;
- 换批材料以后,尺寸有没有整体漂移。
Cpk:波动和偏移一起看
这也是实际生产中,大家更常关注Cpk的原因。
因为Cpk不仅看过程散不散,还看:
过程中心离最近的规格边界还有多少空间。
现场很典型的一种情况就是:
Cp很高,但Cpk明显低。
这往往说明:
过程本身波动不算大,但:中心已经偏向一边。
所以质量人员看到Cp、Cpk差距明显时,不要上来就要求“继续降低波动”。
先查:中心为什么跑了。
这也是为什么质量系统里,不能只留下“合格/不合格”。
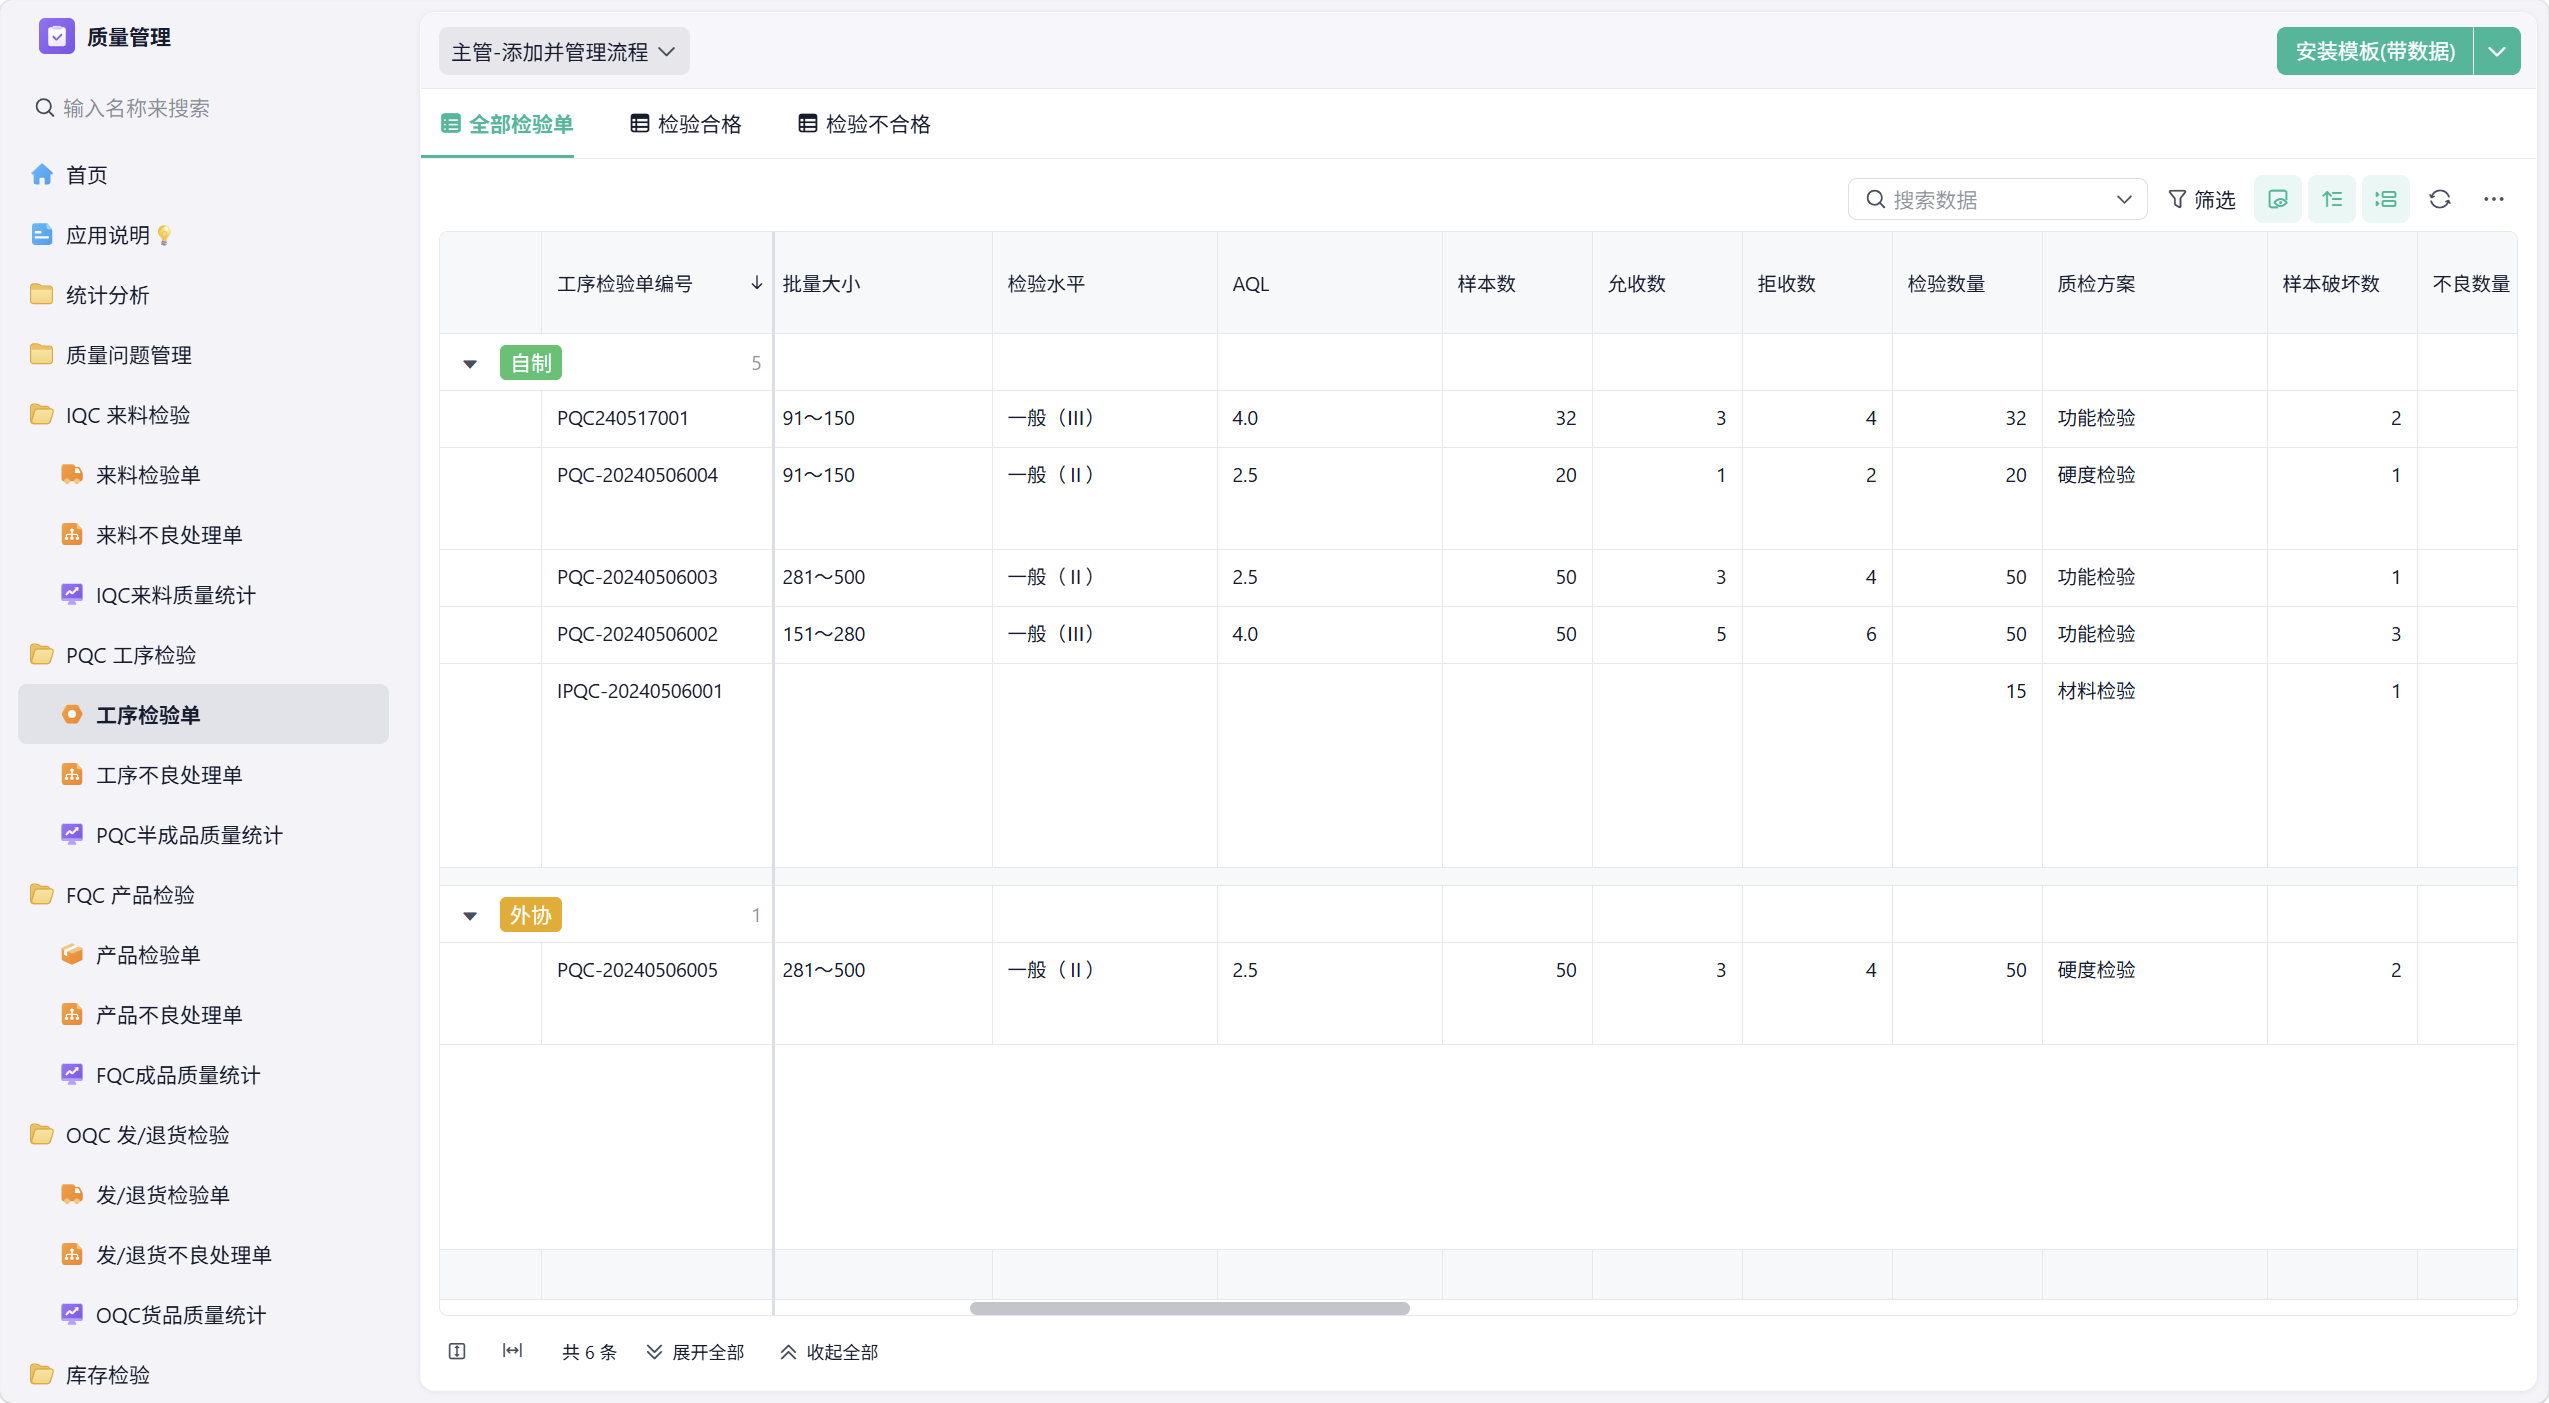
像在简道云质量管理系统里做PQC工序检验时,更有价值的是把:
产品、工序、检验项目、规格上下限、实际测量值、批次
持续记录下来。
月底如果只看到:
本月工序合格率98.6%。
其实很难判断问题到底发生在哪里。
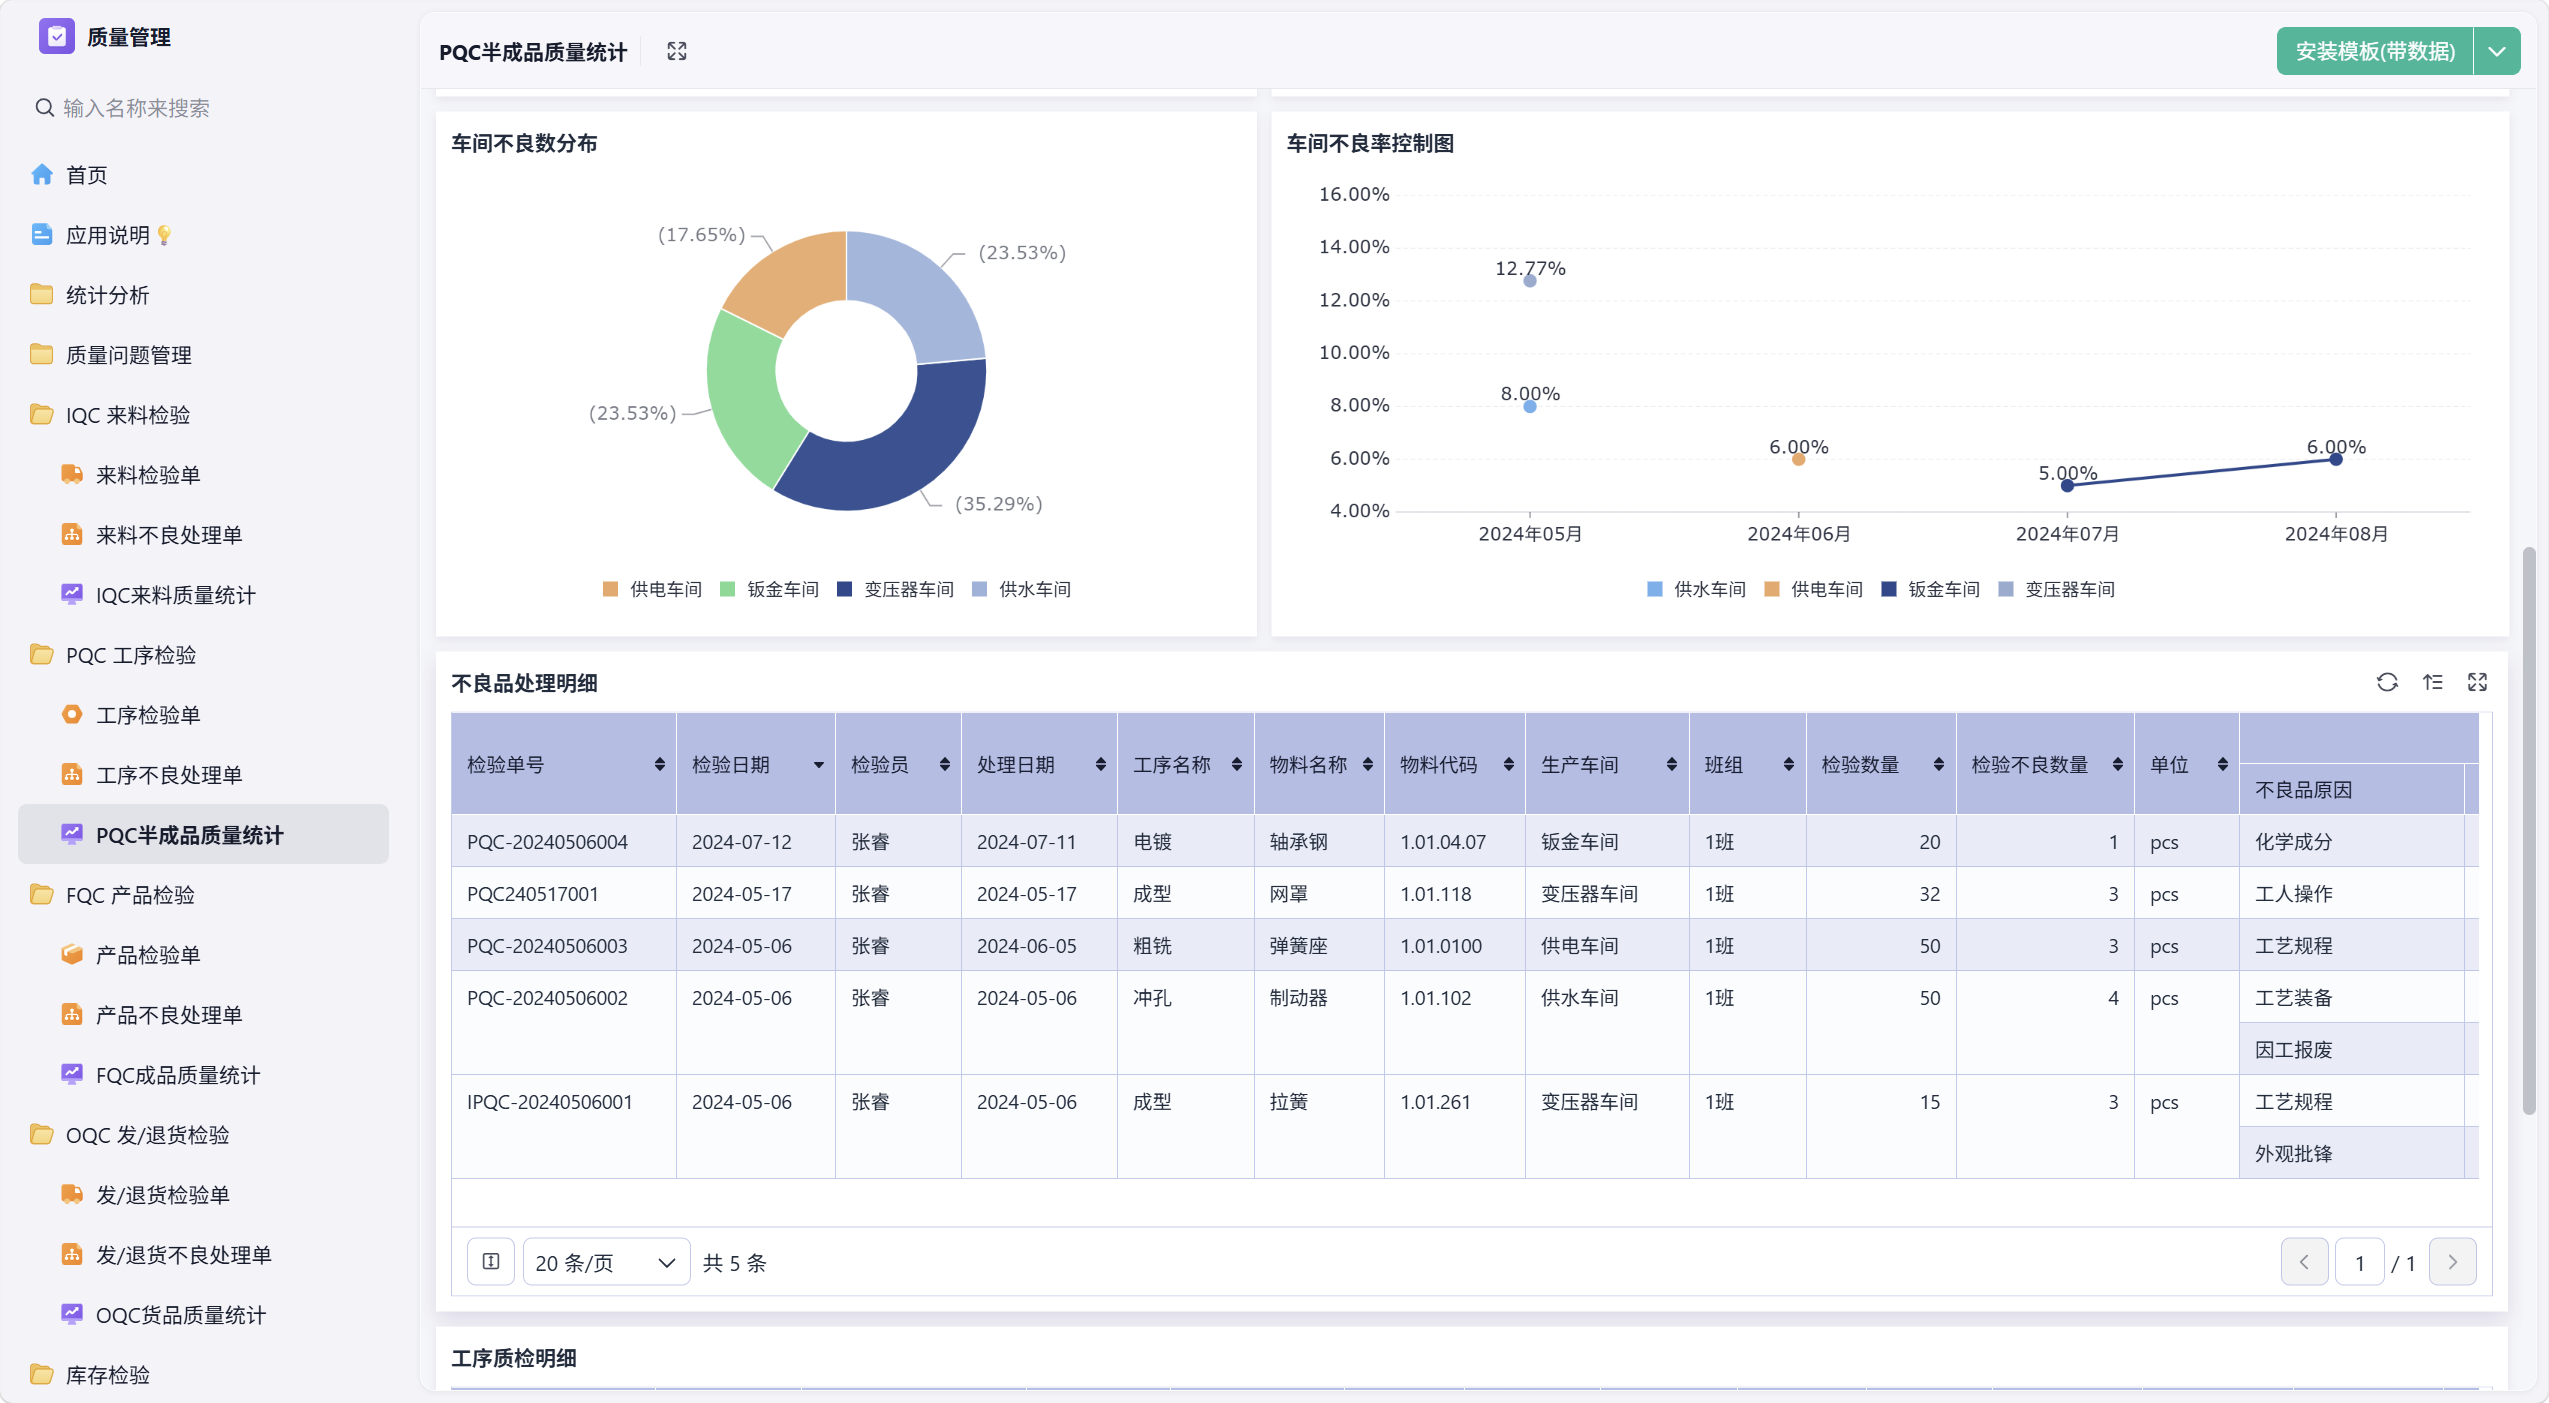
而实际测量值沉淀下来以后,才能继续看:
是波动越来越大,还是平均值正在一点点向规格边界移动。
02 Cpk和Ppk:为什么试产很好,量产以后却越来越差?
Cpk和Ppk是现场最容易混的一组。
很多人简单记成:
Cpk看短期,Ppk看长期。
这样理解不算完全错,但还不够。
真正的区别,在于:
两者计算波动的方式不同。
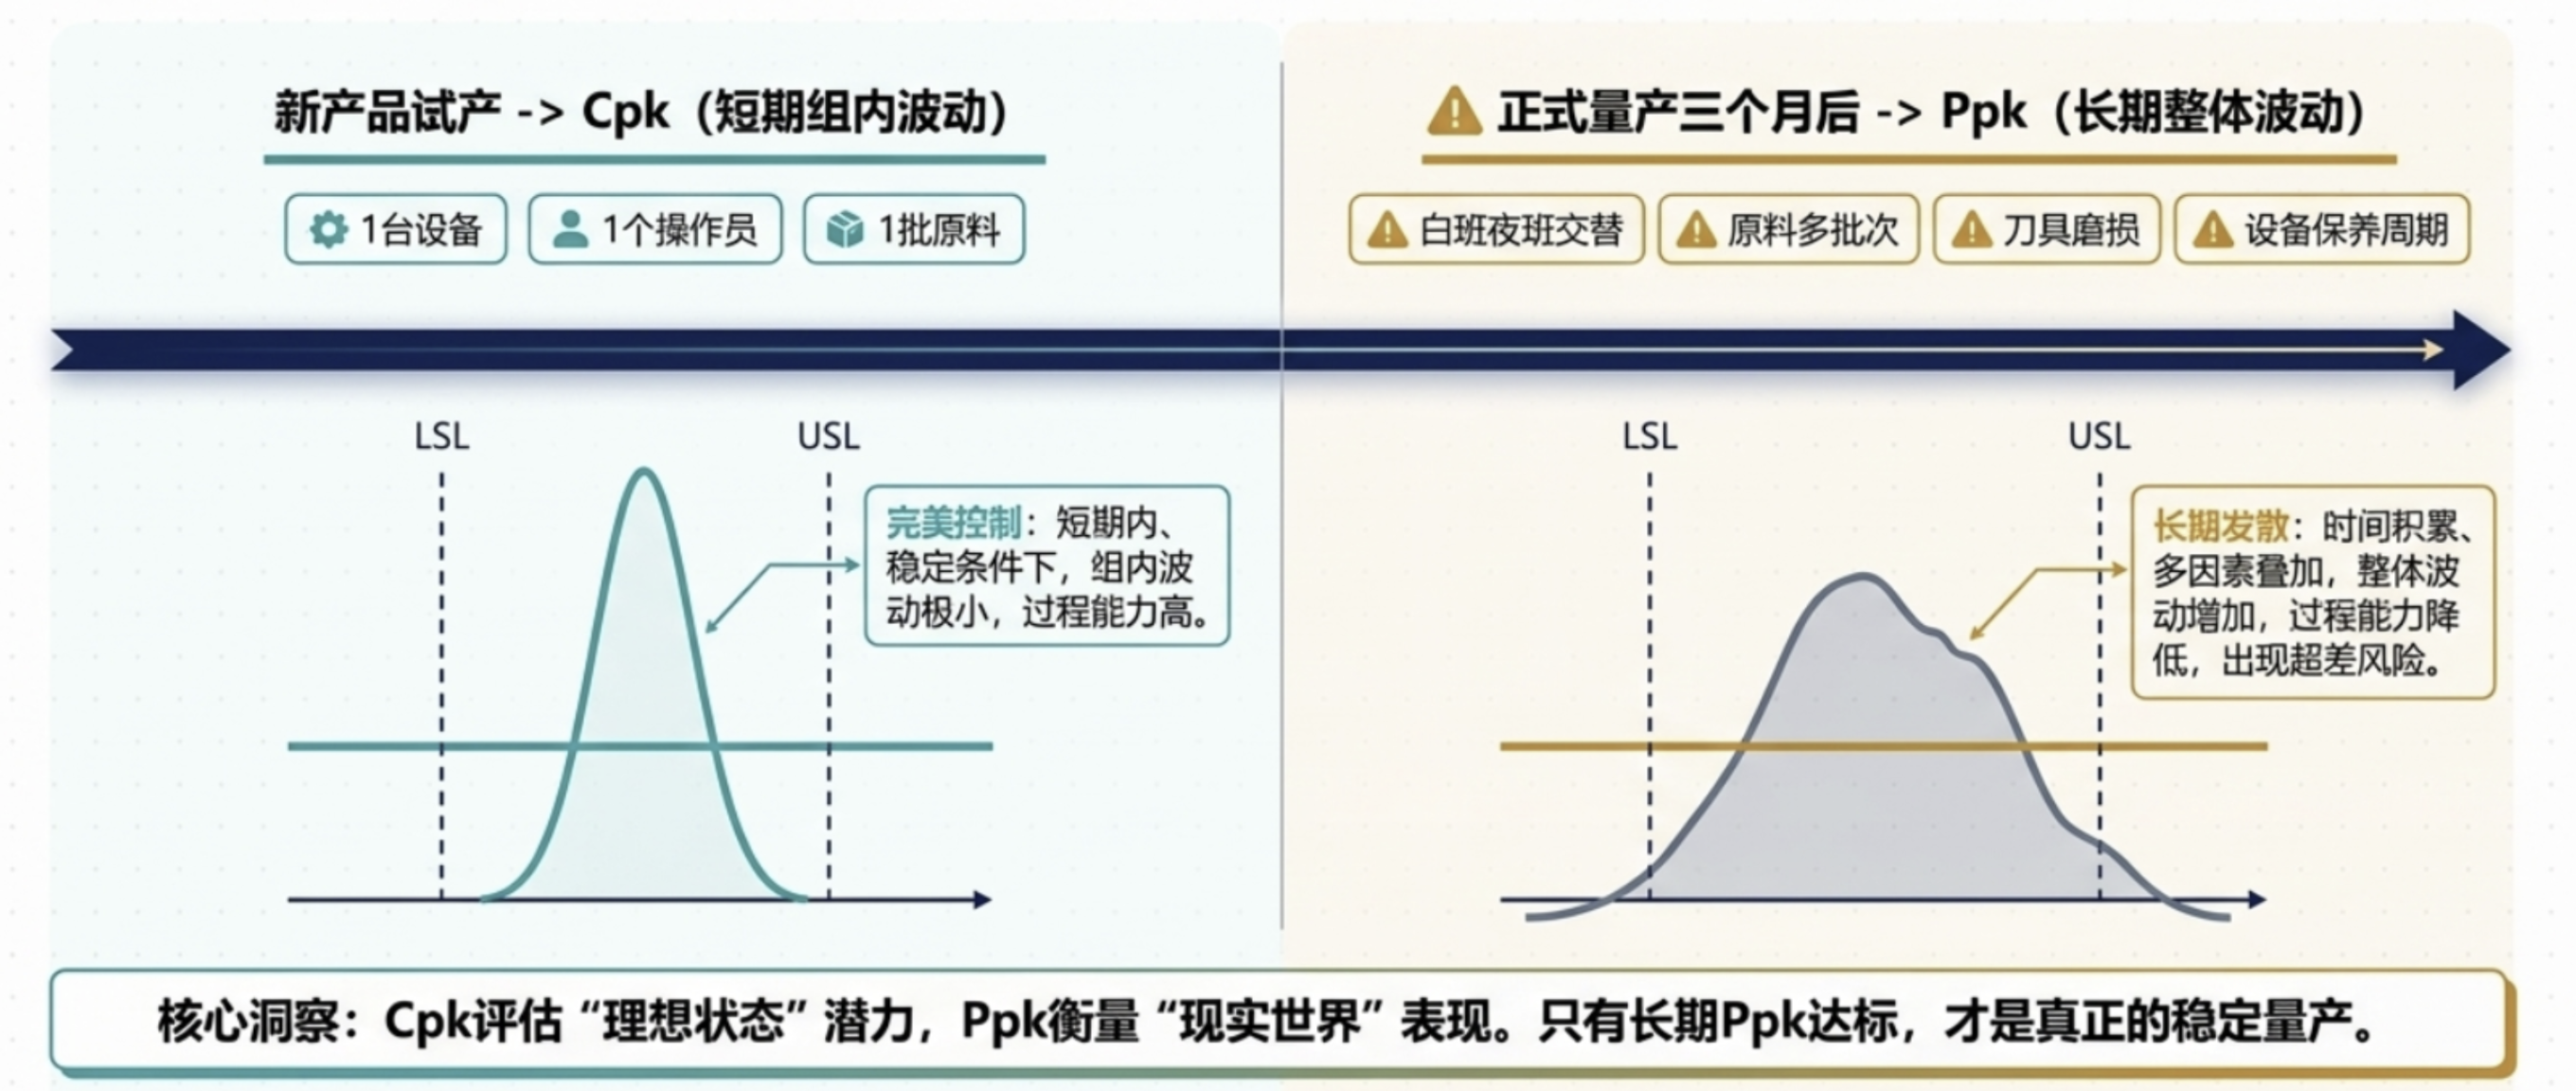
Cpk通常更关注过程处于稳定状态时的组内波动。
也就是:
如果过程本身是稳定的,它有没有能力满足规格。
Ppk则把一段时间内整体数据的波动都算进去。
所以它更接近:
实际生产一段时间以后,你真正做成了什么样。
举个特别典型的场景。
新产品试产时:
同一批原料;同一台设备;同一个操作人员;工艺参数刚刚调好。
连续生产几十件,Cpk非常漂亮。
可正式量产三个月以后:
白班夜班都在生产;
材料换了几个供应批次;
刀具经历了磨损;
设备中间做过保养;
操作人员也换过。
这个时候,长期波动很可能就会放大。
于是出现:
Cpk不错,Ppk却明显偏低。
这时候真正应该查的,不是:
“是不是公式算错了?”
而是:
量产过程中,到底多出了什么波动。
比如把数据拆开看:
- 某个班组明显偏高;
- 某台设备离散特别大;
- 某批材料进来以后不良突然增加;
- 刀具使用到后半段时尺寸开始漂。
这些才是真正能指导改善的信息。
简道云质量管理系统里,本身覆盖了IQC来料检验、PQC工序检验、FQC成品检验、OQC发退货检验以及库存质检。
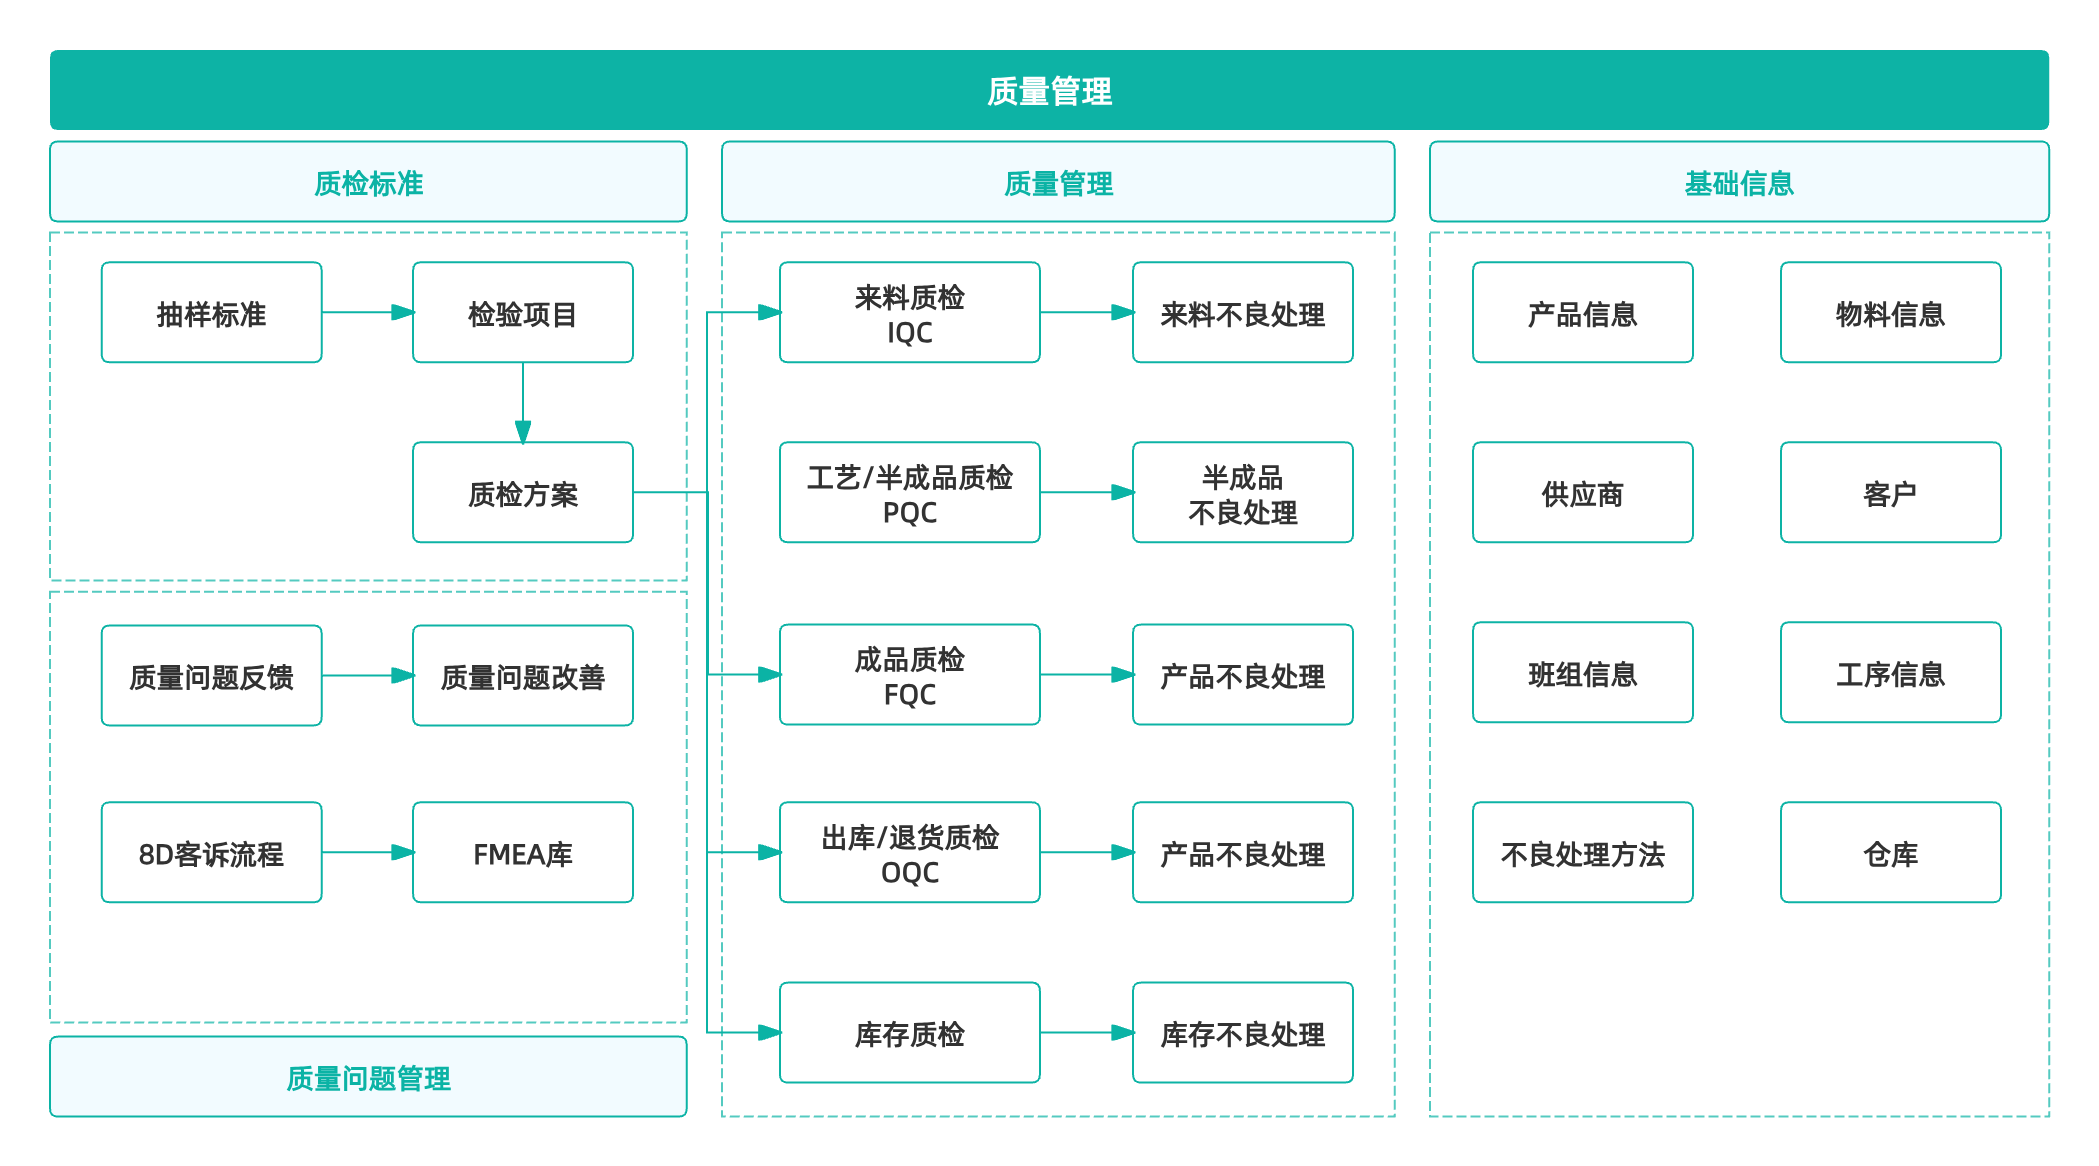
如果前面的供应商、物料、产品、工序、班组等基础数据维护清楚,后面的质检数据就不再是一堆孤立的结果。
发现Ppk下降以后,可以继续往前追:
是不是某批材料的问题?是不是某道工序的问题?是不是某个时间段的问题?
这才是能力指数真正该发挥的价值。
03 Cmk:新设备验收,别只看“打出来都合格”
再说Cmk。
这个指标最容易从设备验收理解。
一台新加工设备到厂。
厂家调机以后连续做30件,全部合格。
能不能马上证明:
“这台设备能力没问题”?
还不够。
因为产品合格,只能说明:
这30件暂时没有超规格。
而设备验收真正想知道的是:
在尽量排除人员、材料、环境等外部因素以后,这台机器本身能不能稳定生产。
这就是Cmk常见的使用场景。
它更关注:机器短期能力。
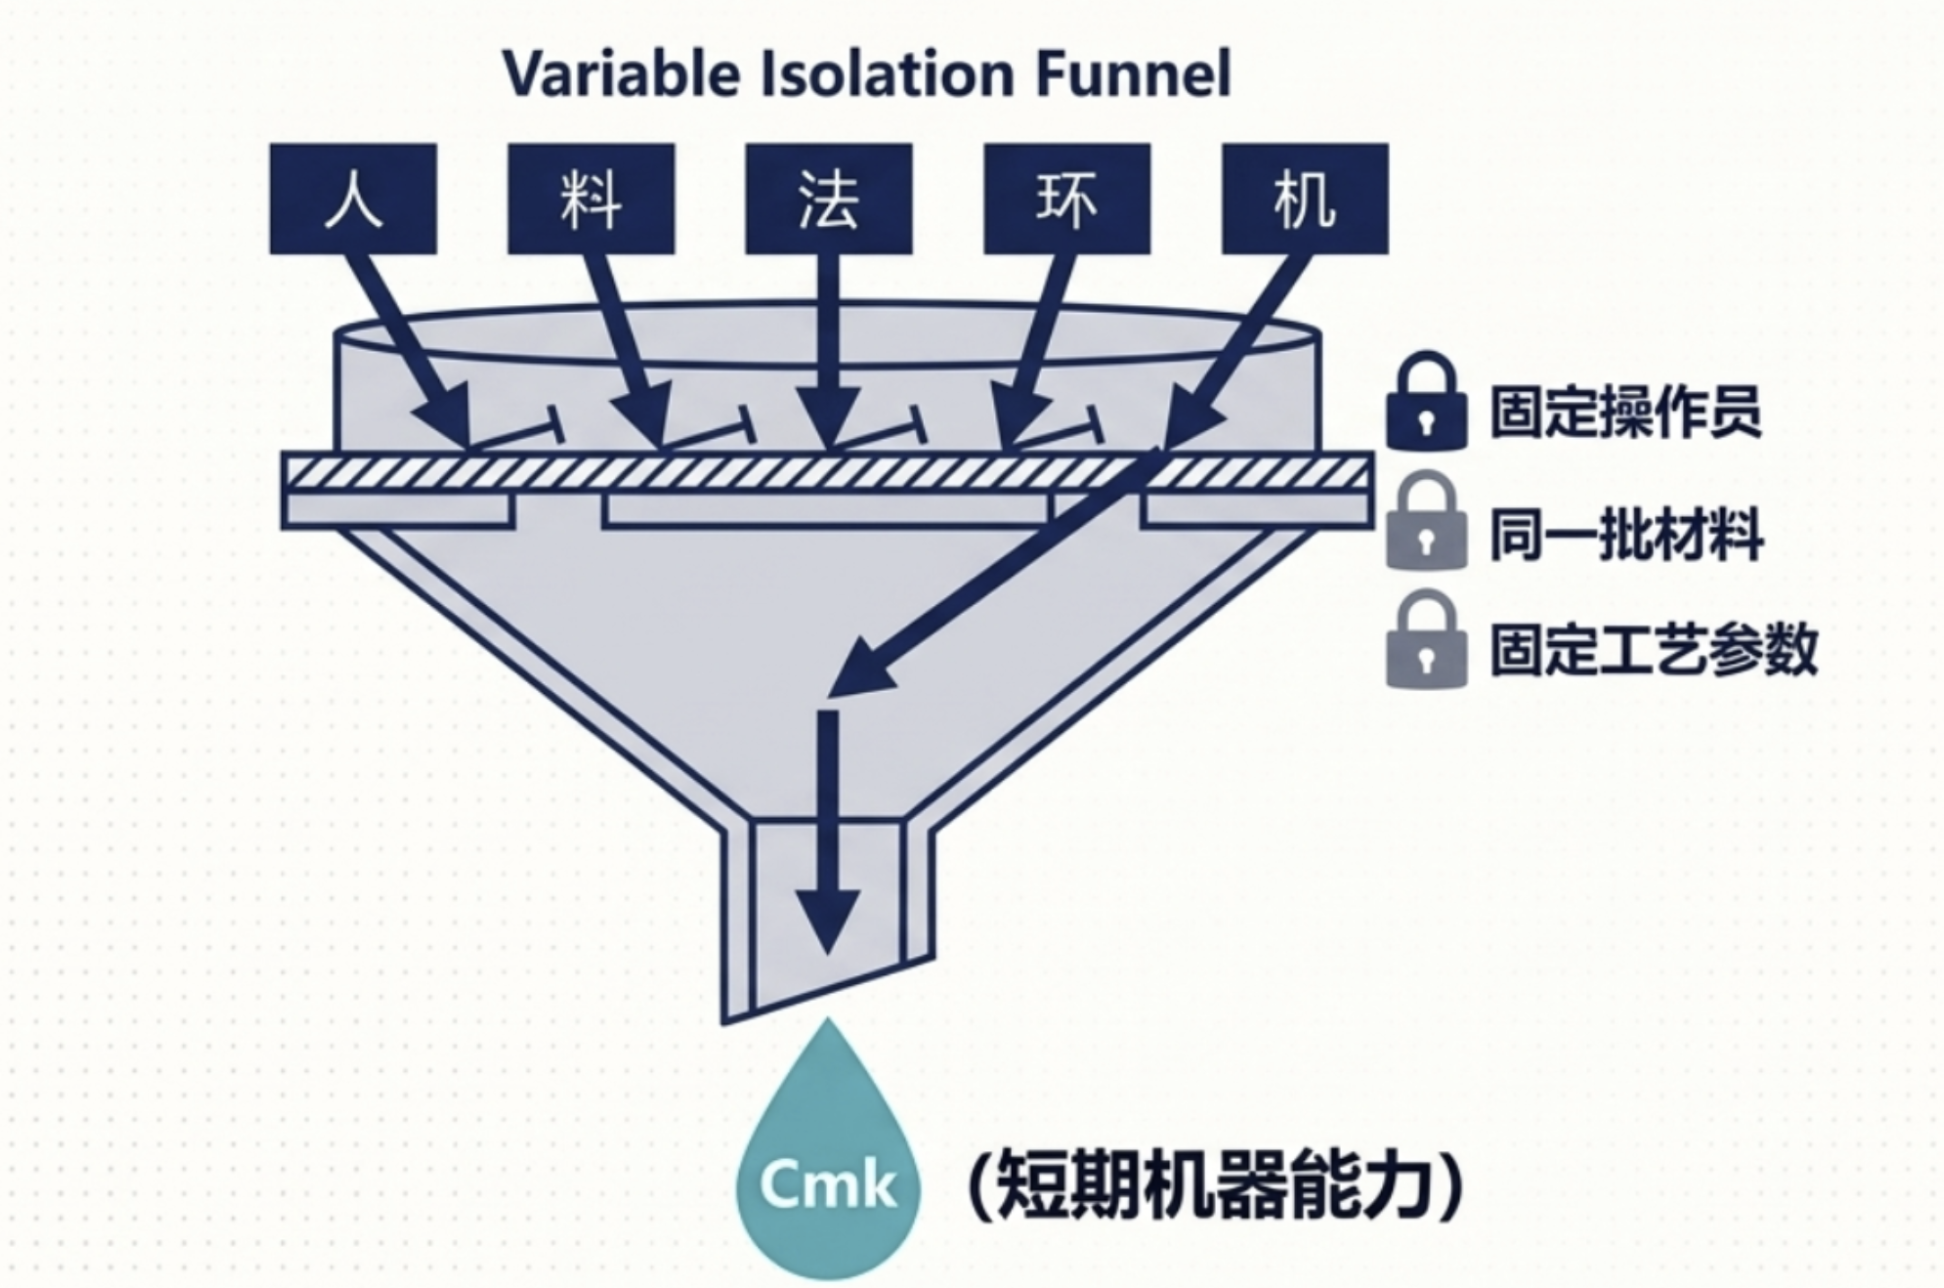
所以做机器能力研究时,通常会尽量固定条件:
- 同一批材料;
- 固定操作方法;
- 固定工艺参数;
- 连续生产;
- 尽量减少外部变量。
目的就是把“机器本身”单独拿出来看。
这时候Cmk和Cpk的区别就比较清楚了:
Cmk看机器。
Cpk看整个生产过程。
机器能力很好,并不代表量产过程一定好。
因为一进正式生产,还会受到:人、料、法、环影响。
所以设备验收时Cmk很漂亮,量产以后Cpk变差,并不矛盾。
反而说明:
问题未必出在设备本身。
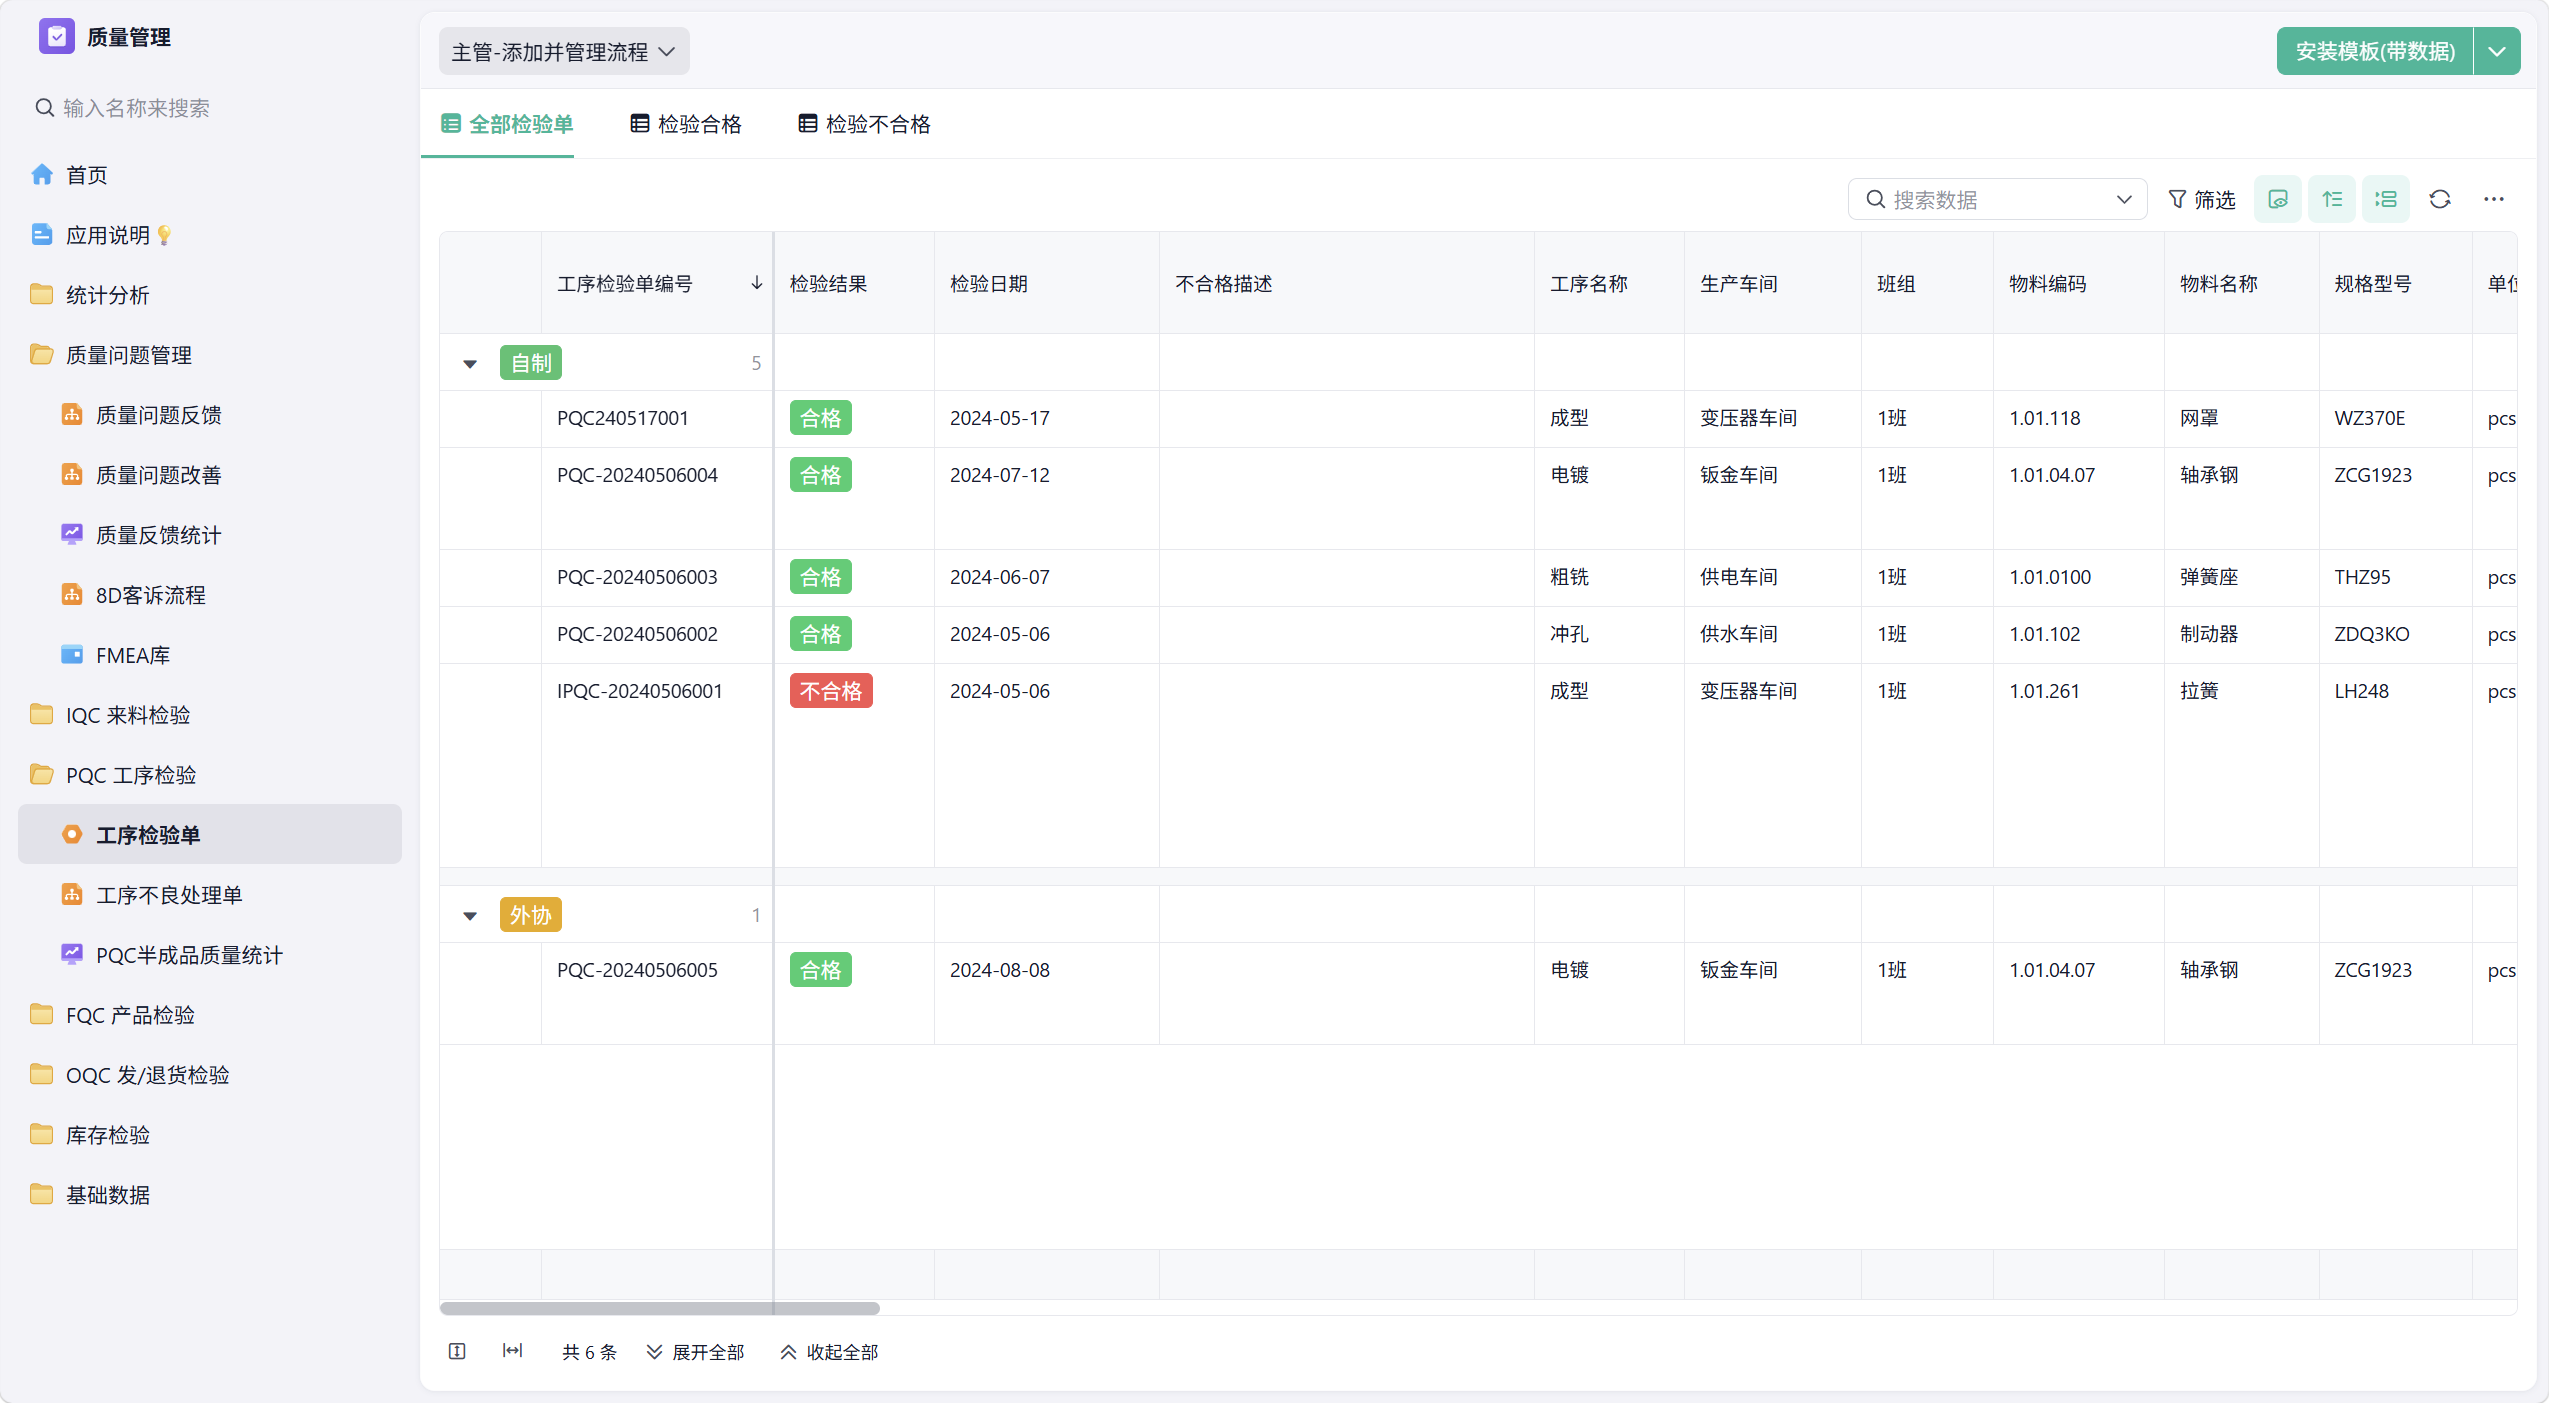
如果在质量管理系统里把设备编号、产品、工序和后续PQC质检记录关联起来,后面再出现尺寸漂移时,也更方便去区分:
到底是机器能力发生变化,还是材料、人员、工艺参数把过程带偏了。
04 Cg、Cgk:量具不靠谱,后面算多少Cpk都没有意义
很多质量分析有一个特别容易被忽略的前提:
你的测量数据到底准不准。
比如一个零件反复测量。
第一次9.98mm;第二次10.02mm;
第三次9.97mm;第四次10.01mm。
零件明明没变,量具自己先飘了。
这种数据拿去做Cp、Cpk分析,再精确的公式也没意义。
所以在讨论过程能力之前,还要先确认:
测量系统本身有没有能力。
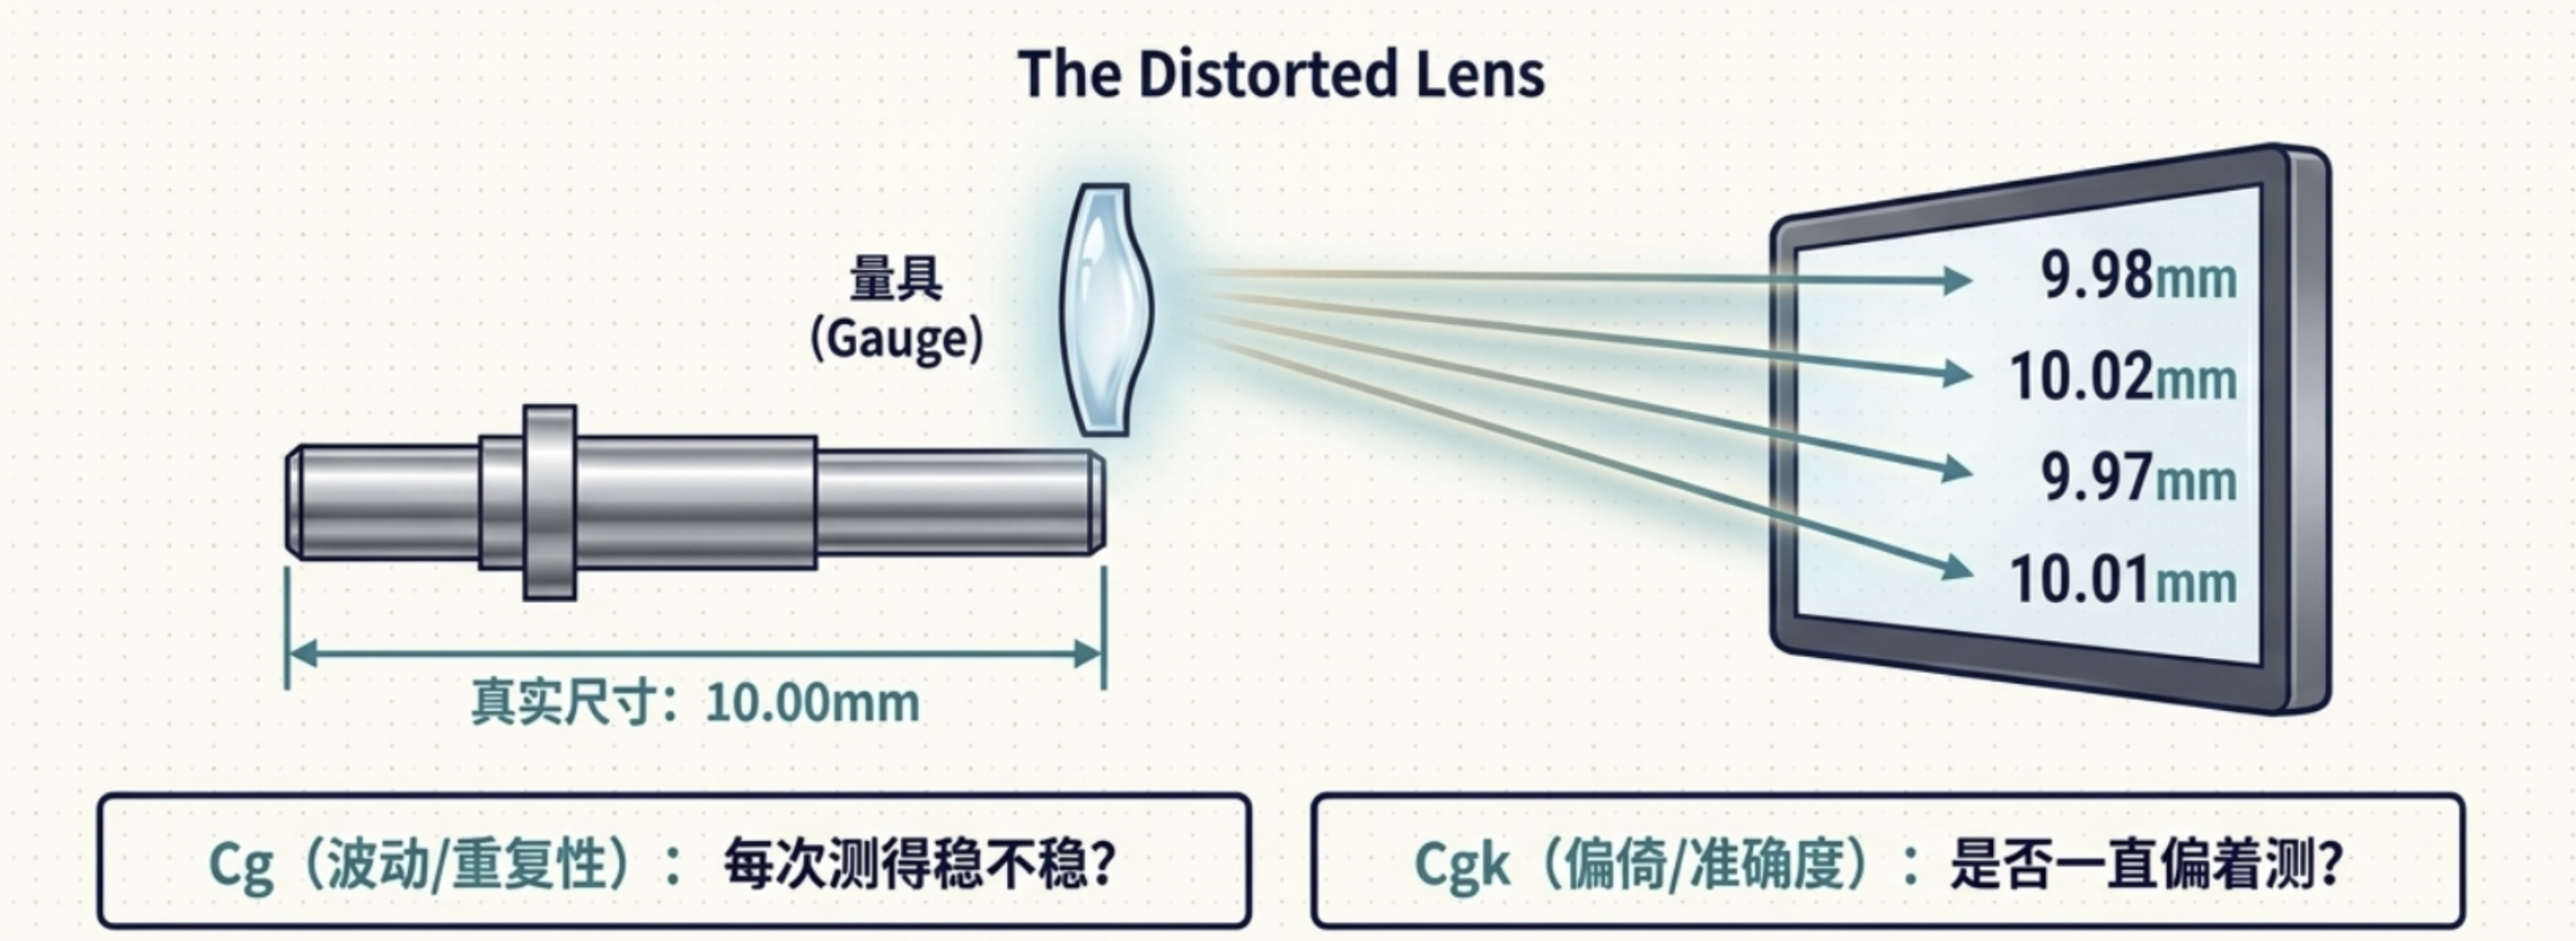
Cg和Cgk就是干这个的。
可以简单理解:
Cg主要看量具重复测量时,自己的波动够不够小。
Cgk除了看波动,还会继续考虑测量偏倚。
换句话说:
一个看:
“每次测得稳不稳。”
另一个还要再看:
“是不是一直偏着测。”
所以质量分析一定要注意顺序:
先保证数据可信,再拿数据判断过程。
否则本来是量具出了问题,现场却不断调整设备参数,最后很可能越调越乱。
系统在这里的作用也不是强行把所有指数自动塞进一个看板。
更重要的是保证质量记录能追溯:
- 哪个产品;
- 哪个检验项目;
- 哪一批;
- 哪道工序;
- 什么时间检验;
- 结果是多少。
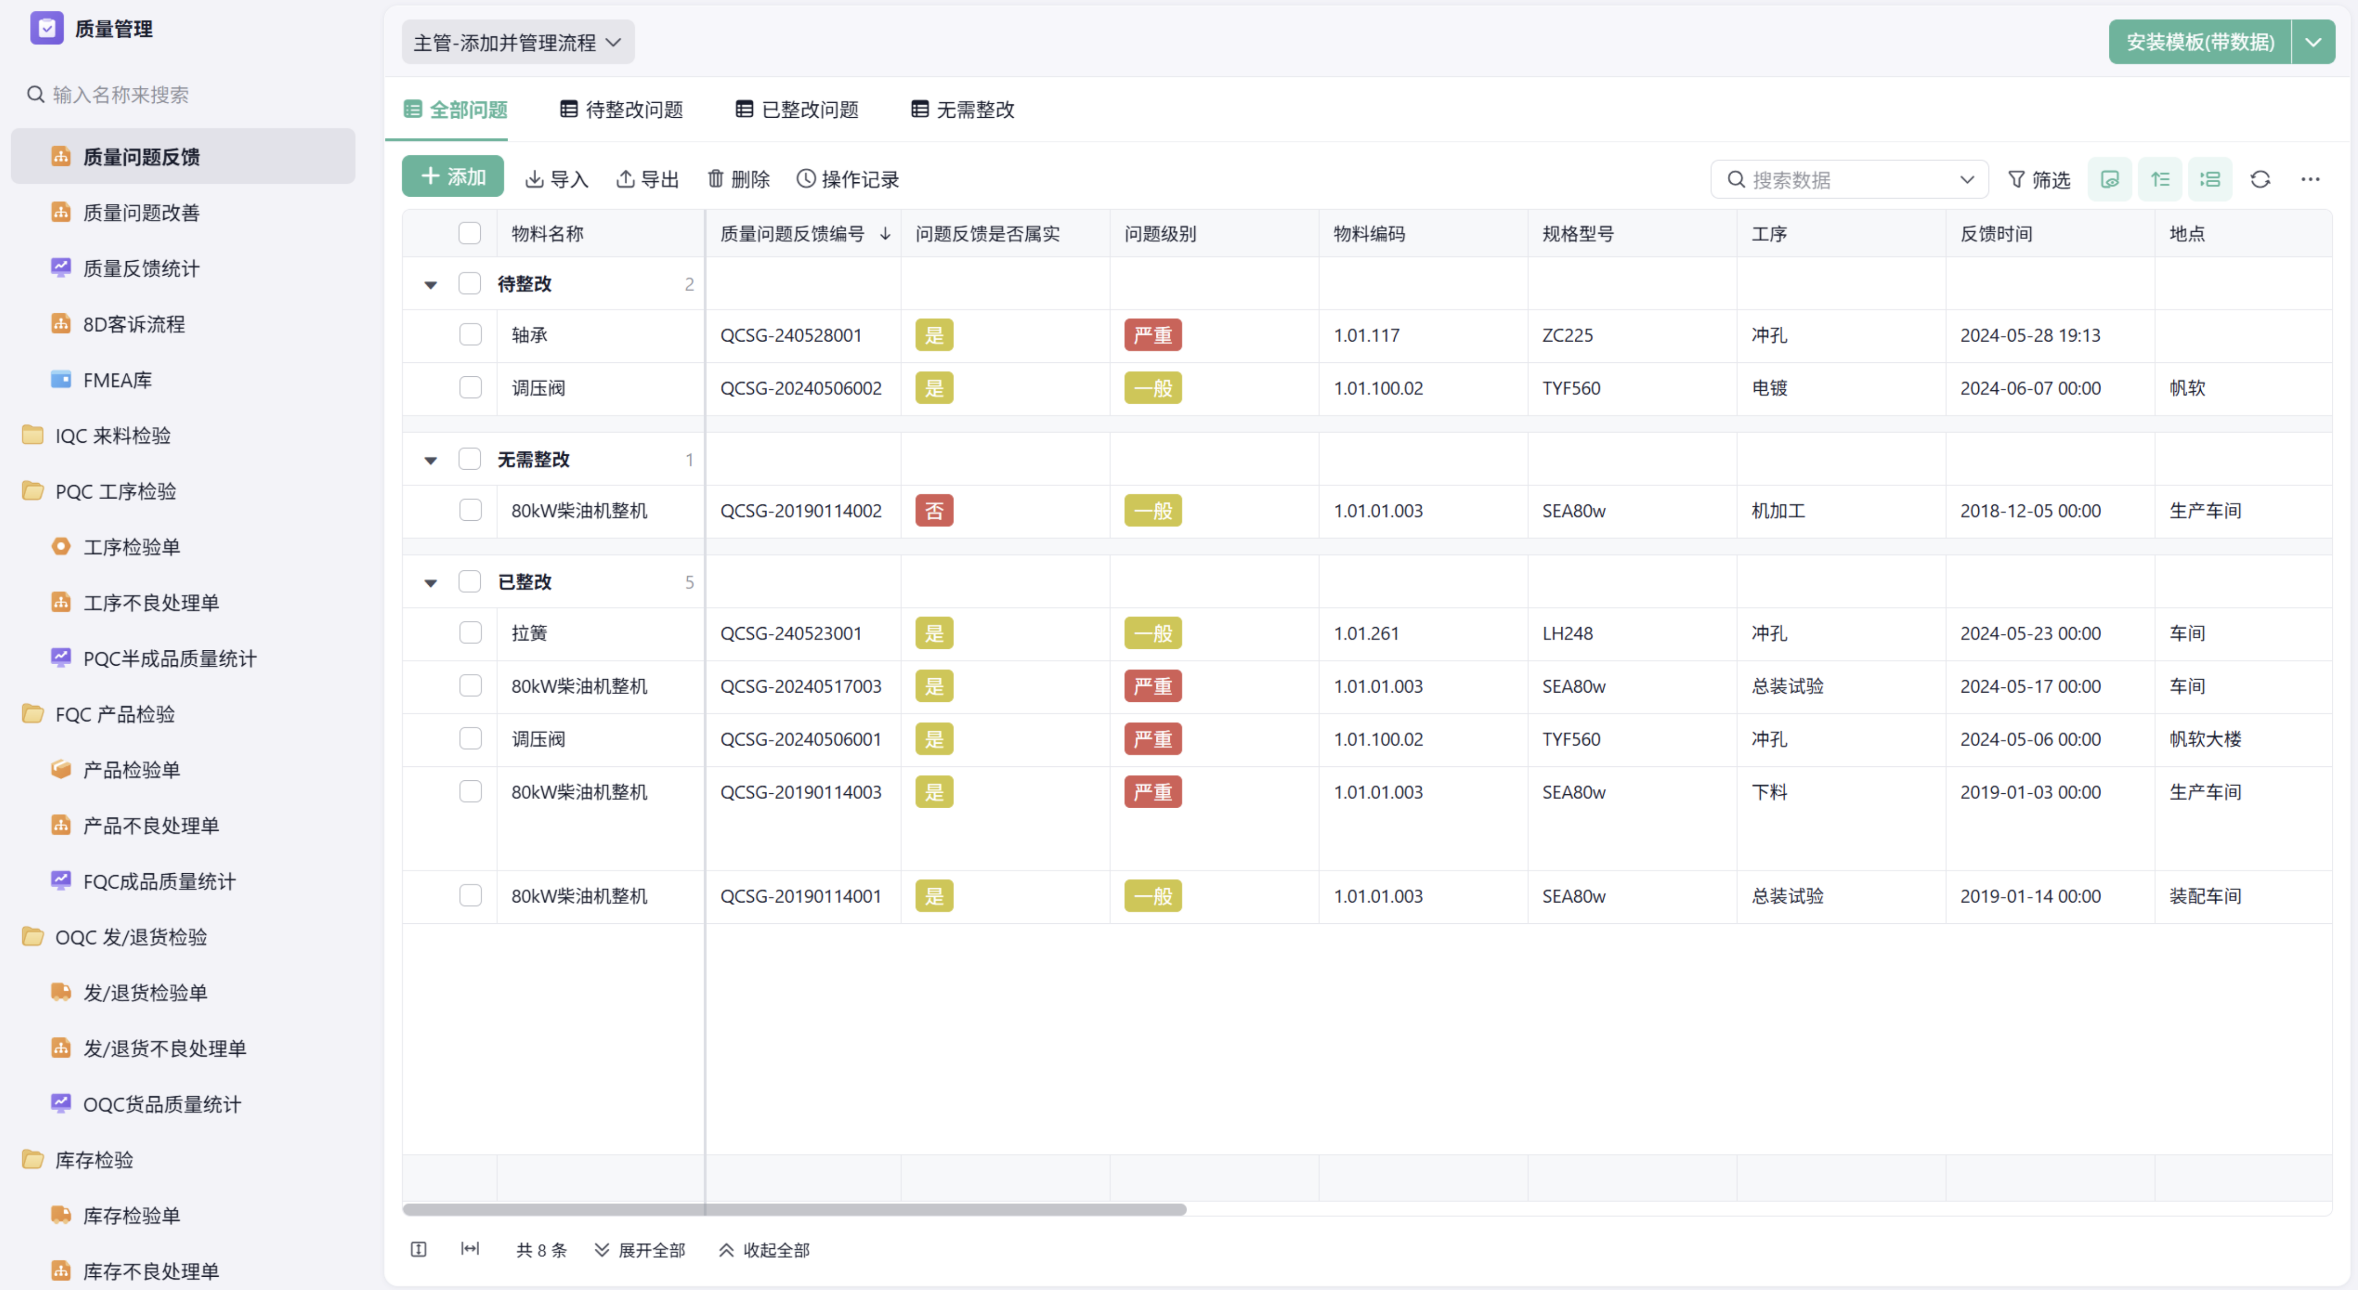
企业如果有完善的量具管理,还应该保证相关校准状态和测量记录能够对应起来。
发现某一段时间数据异常以后,才方便继续判断:
是真实生产波动,还是测量环节出了问题。
05 1.33、1.67别死背,先搞清企业到底要求什么
说到过程能力,质量人经常会问:
“Cpk到底多少才算合格?”
网上最常见的几个数字:
1.00、1.33、1.67、2.00。
这些当然有参考价值。
但现场最容易出问题的,就是把某一个数直接当成:
所有客户、所有产品、所有工序统一标准。
实际上:
客户要求不同;
行业规范不同;
关键特性和普通特性不同;
新项目和成熟量产阶段要求也可能不同。
所以真正定标准时,优先看:
客户特殊要求、行业标准和企业内部质量规范。
比死记数字更重要的是先把每个指标用对:
还有一点特别重要:
过程本身不稳定时,不要急着拿一个Cpk证明能力很好。
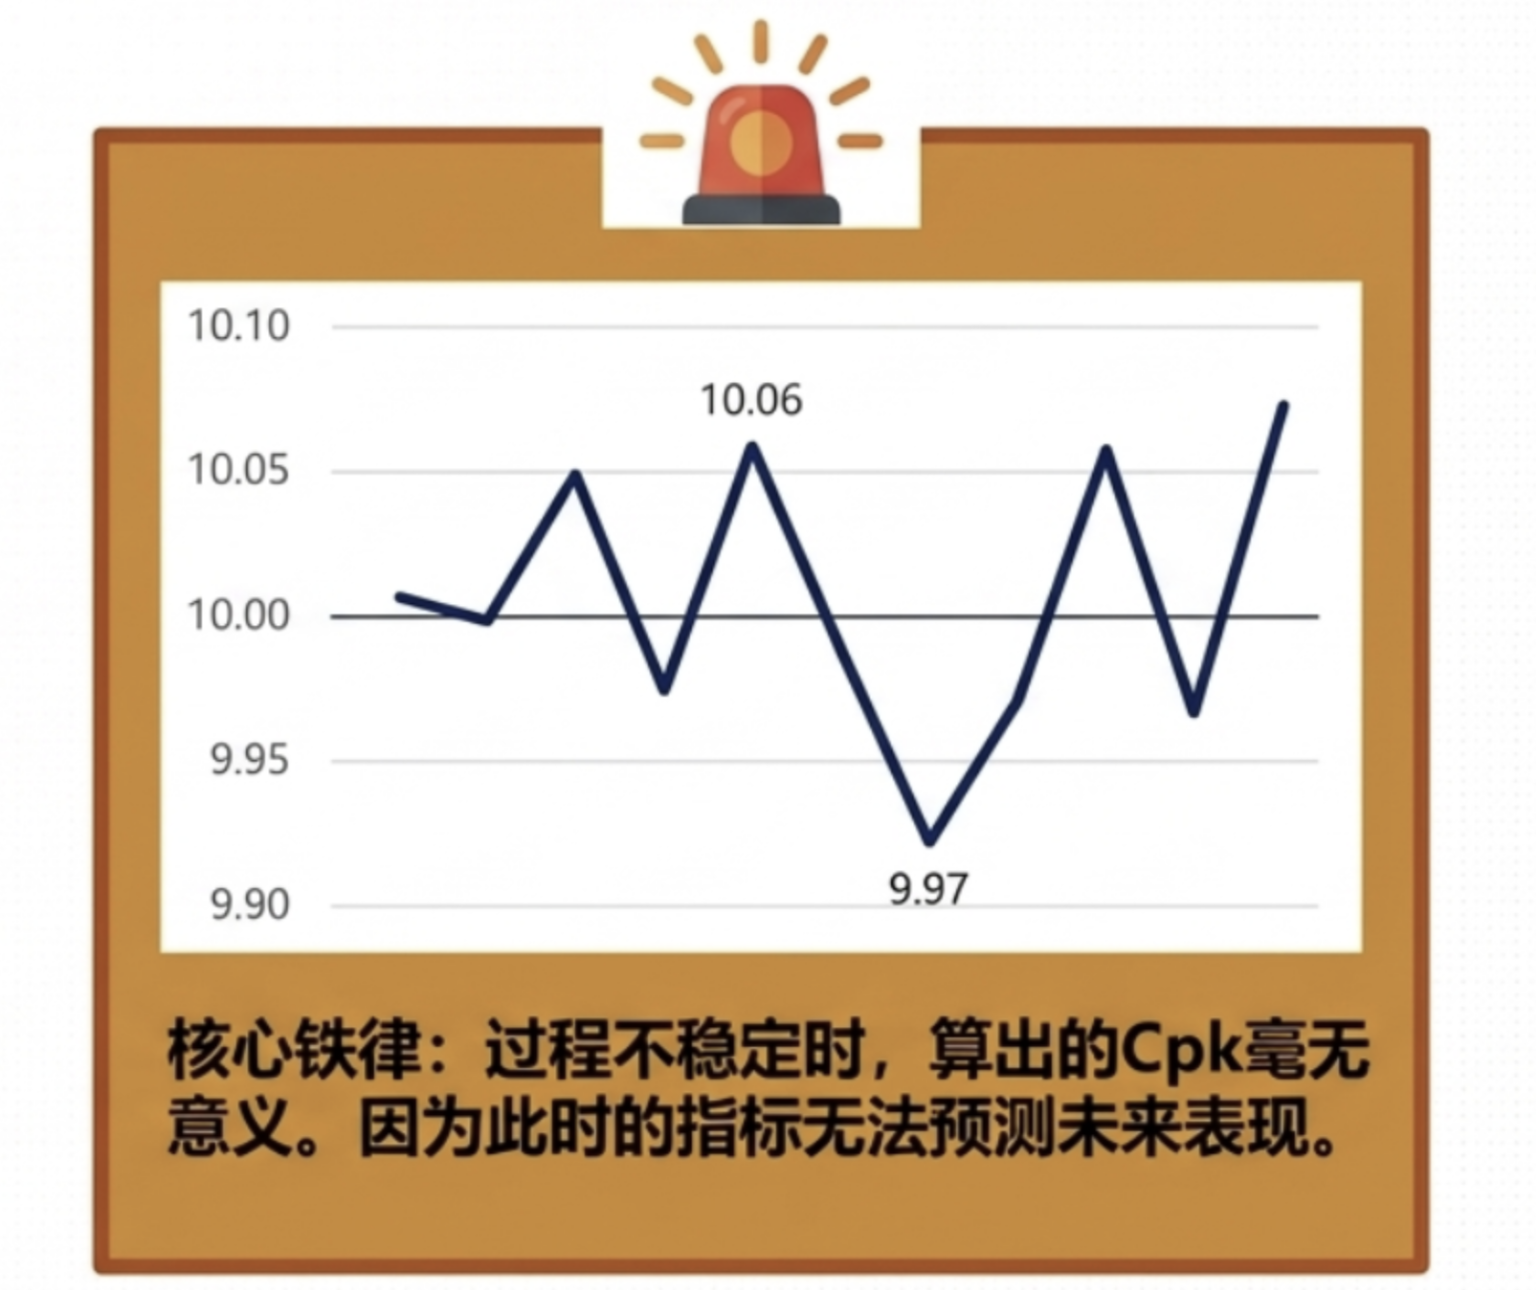
今天平均10.00;明天突然10.06;后天又回到9.97。
这种过程自身就在漂。
哪怕最后算出来一个不错的Cpk,也未必能够代表未来表现。
06 真正的质量管理,不是把指数算出来,而是知道下一步查什么
质量管理最怕的一张月报就是:
Cpk:1.21。
Ppk:1.08。
然后会议结论写一句:
“过程能力需要进一步提升。”
下个月再重新算一次。
如果做到这里就结束,这些指标其实只是报表。
真正有用的质量闭环应该是:
- Cpk下降以后,先看Ca,判断是不是中心偏移;
- 中心没明显偏,再看过程波动是不是放大;
- 继续往下查设备、物料、工艺、班组、测量系统。
- 找到具体问题以后,再进入改善。
这时候,简道云质量管理系统就不只是用来填质检单。
例如现场发现异常,可以形成质量问题反馈;
确认问题以后继续进入质量问题改善;
如果是客户投诉、重大问题或者重复性异常,可以通过8D客诉流程继续分析原因、制定措施;
已经验证有效的经验,再沉淀进FMEA库。
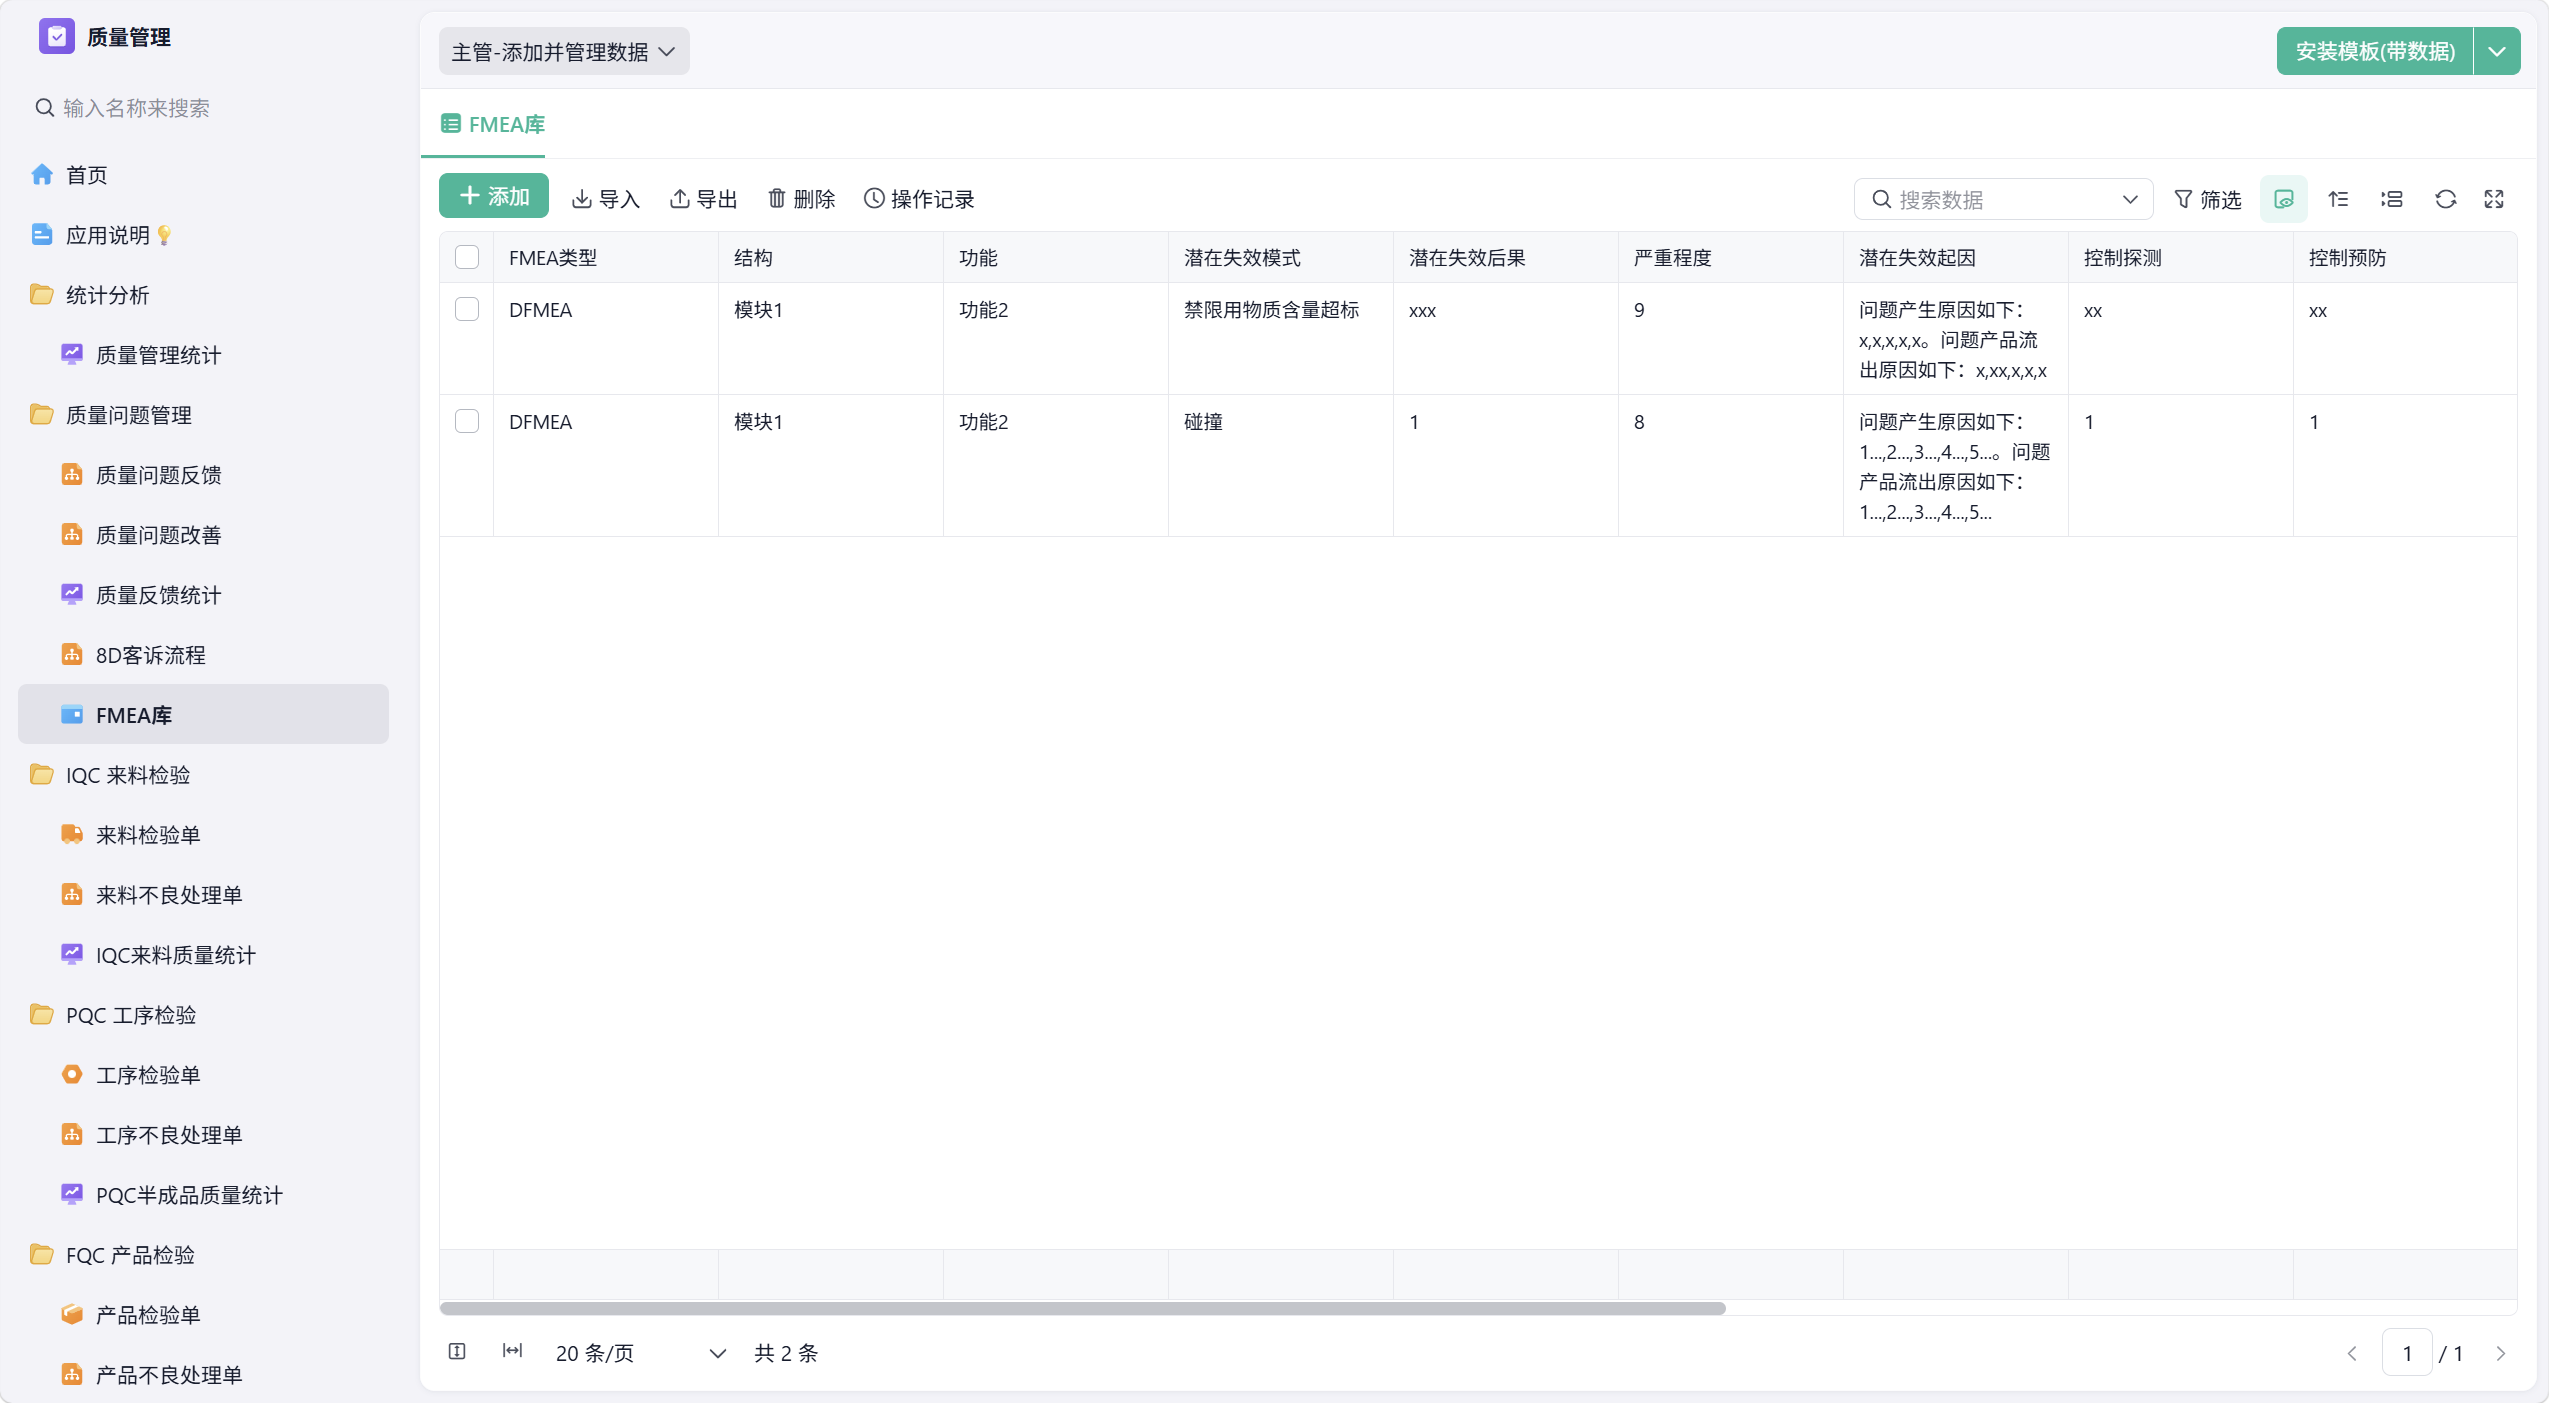
前面的IQC、PQC、FQC、OQC负责:
把问题暴露出来。
中间的质量问题改善、8D负责:
把问题真正解决掉。
后面的质量统计再继续验证:
同类异常到底有没有下降。
这样质量管理才算真正形成闭环。
而不是发现Cpk低了,在措施栏里填一句:
“加强过程管控。”
这种话写得再标准,对现场也没什么帮助。
最后
Ca、Cp、Cpk、Pp、Ppk、Cmk、Cgk看起来很复杂,其实只是站在不同位置,回答不同的问题。
- 量具准不准?
- 机器本身行不行?
- 过程波动大不大?
- 中心有没有跑偏?
- 长期量产以后真实表现怎么样?
真正成熟的质量管理,不是质量工程师会背多少公式。
而是每一个异常数字出来以后,都知道:
下一步该查哪里。
数据负责暴露问题,流程负责推动改善,最后再用数据验证问题到底有没有解决。
这才是这些质量能力指数真正应该服务的东西。