




很多工厂上MES,第一步都会做报工。
但系统上线三个月后,现场开始嫌麻烦,班组长不愿填,PMC不敢拿数据排产,财务不敢拿报工算成本,质量查不清不良,设备数据也和生产数据对不上。
问题往往不是MES功能不够,而是报工从一开始就没设计清楚。
谁来报、什么时候报、报什么、不同数据怎么定义、报完以后谁处理,这些问题如果没定下来,最后很容易变成:把纸质日报搬到系统里,现场多填了一遍,管理方式却一点没变。
所以MES报工设计,不能先从表单字段开始,而要先把四类数据的口径定下来:
数量解决做了多少,工时解决用了多少时间,不良解决出了什么问题,设备解决机器怎么运行。
再把这四类数据和工单、工序、人员、设备、异常处理关联起来,报工才真正有价值。
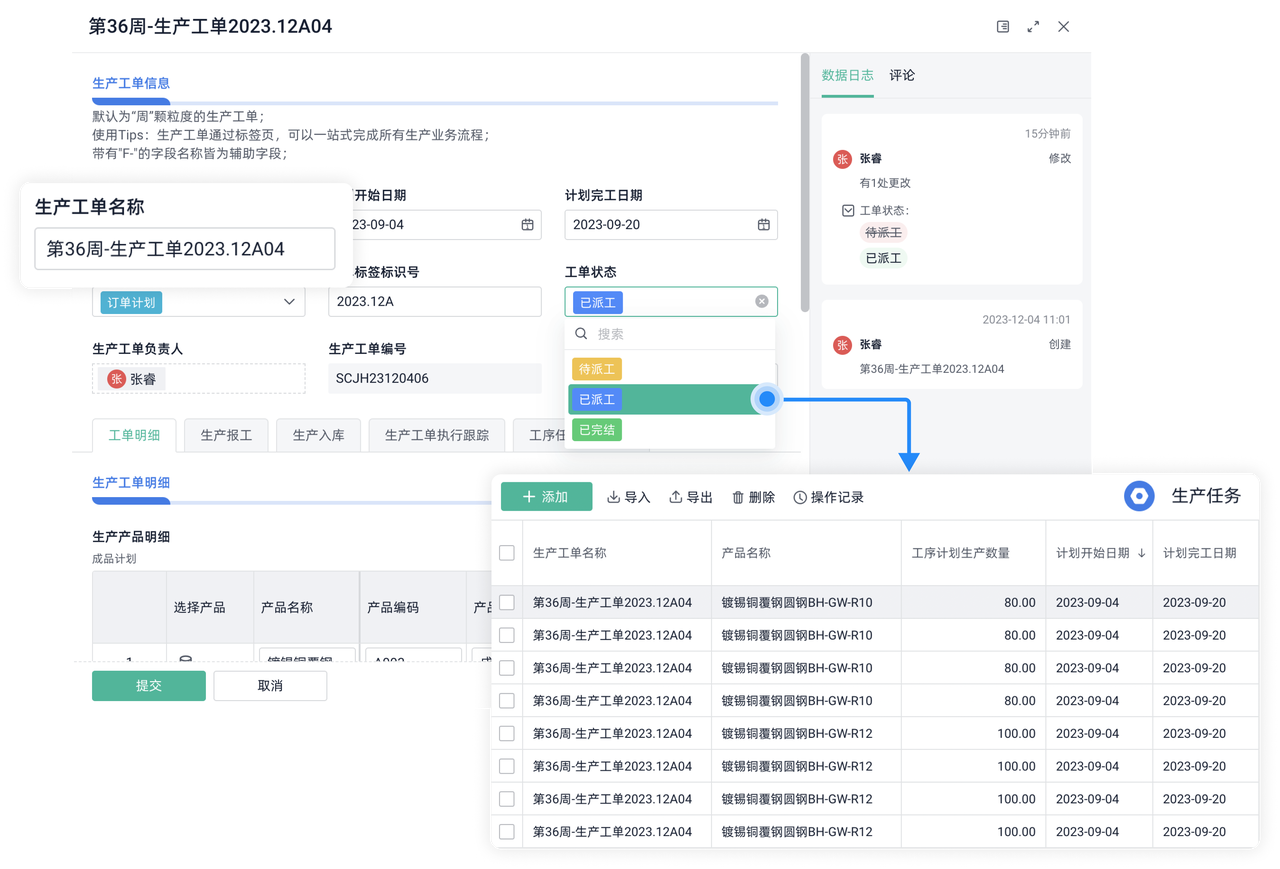
以下解读中所用到的生产工单管理系统——简道云已经做成了完整的模板,可直接下载使用:https://www.jiandaoyun.com
01 数量要算清
数量报工最怕的,不是少一个数字,而是同一个数字有好几种说法。
比如某道工序今天加工100件:
95件合格,3件需要返工,2件报废。
这时候,生产说完成100件,质量说良品95件,下一工序收到98件,仓库说还没入库。
这些数据都可能是真的,因为它们对应的是不同业务状态。
所以数量报工不能只设置一个“完成数量”,至少要把下面几类数量区分开:
- 投入数:这道工序实际收到多少物料。
- 完工数:这道工序实际加工完成多少。
- 良品数:检验后确认可以正常流转的数量。
- 返工数:已经加工但需要重新处理的数量。
- 报废数:确认不能继续使用的数量。
- 转序数:实际交给下一道工序的数量。
- 入库数:按规定流程最终进入库存的数量。
这里最重要的一点是:完工、良品、转序、入库,不是同一个概念。
中间工序通常关注完工和转序,末道工序还要考虑检验和入库。如果把完工数直接当入库数,库存会虚增;把转序数直接当良品数,质量数据会失真;把返工品算进良品数,生产效率就会被高估。
数量报工还要规定什么时候报。
最常见的节点有三个:完工时报、转序时报、异常时报。
不要等一天结束再集中补报。补报越多,数据越依赖记忆,尤其是跨班次、跨工序、跨人员作业,很容易出现数量重复、漏报或者错报。
对于连续生产或者多人协作的工序,还要明确数据归属:这100件到底属于哪个工单、哪个工序、哪个班次、哪个人员、哪个设备。
只有数量能够被准确归属,后面计划、库存、成本、绩效才能接得上。
02 工时要分开
工时报工最容易犯的错误,就是把“从开始到结束的时间”全部当成有效加工时间。
比如8点开工,10点结束,看起来是2小时。
实际上可能有:
30分钟待料;
20分钟调机;
10分钟等检验;
真正加工只有1小时。
如果系统只记2小时,后面算出来的效率和成本都会偏。
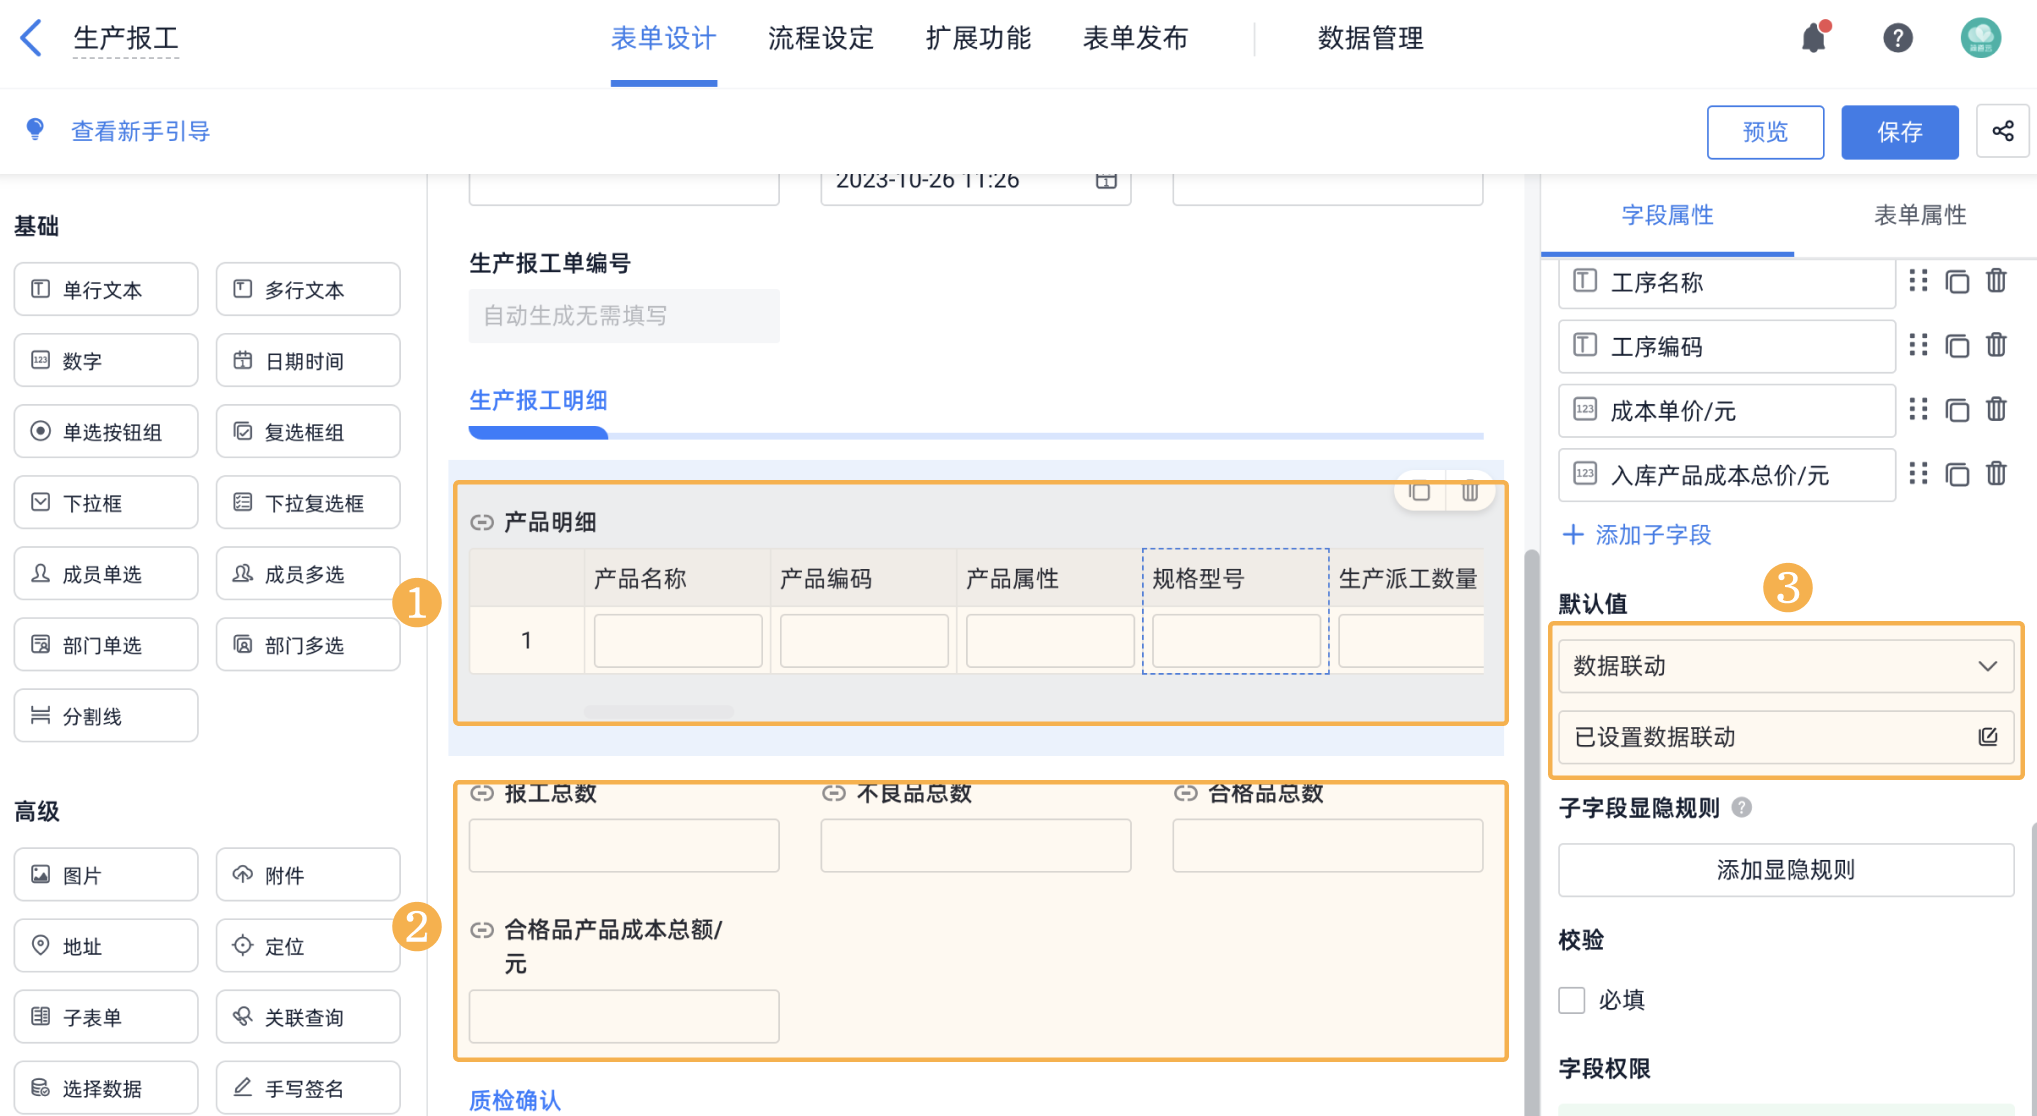
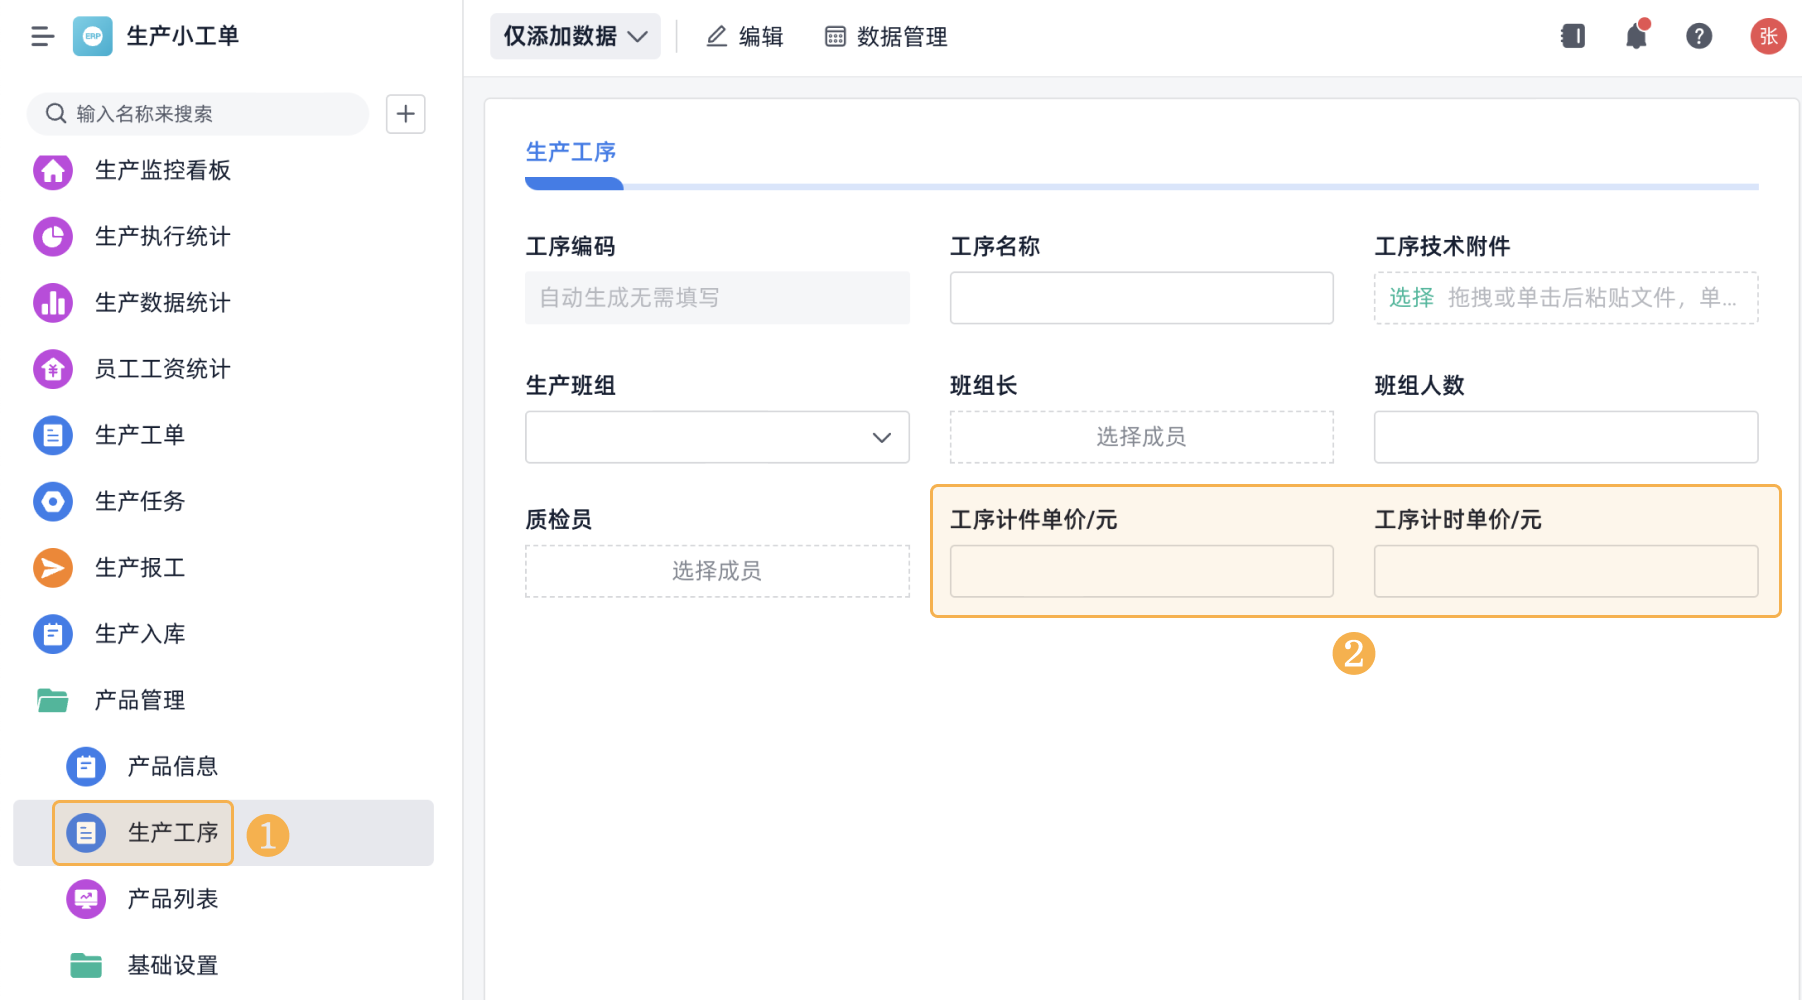
所以工时报工至少要拆成四类:人工工时、设备工时、换型调机时间、停滞时间。
人工工时看的是人实际投入了多久。
一个人干2小时,是2人工小时;两个人同时干2小时,就是4人工小时。
设备工时看的是设备实际运行了多久。
尤其是自动化产线,一名员工可能同时看两三台设备,这时候人工工时和设备工时一定不能混着算。
换型、调机、首件确认,也最好独立出来。
因为它们确实消耗了订单时间,但又不能和正常加工时间混在一起。
如果企业想算真实订单成本,换型调机时间应该纳入订单消耗;
如果想分析纯加工效率,就应该单独统计,否则你只能看到“效率下降”,却不知道到底是加工慢,还是换型时间过长。
停滞时间同样不能只有一个“其他”。
至少区分:待料、待人、待检、设备故障、工艺等待、物料异常。
这样才能知道时间到底浪费在哪里。
工时报工真正要回答的,不是员工今天填了几个小时,而是两个问题:这张订单为什么做得慢?这张订单为什么成本变高?
只有能回答这两个问题,工时数据才有管理价值。
03 不良要能追因
不良报工最忌讳只有一个字段:不良数量。
比如今天报了20件不良。
然后呢?
为什么不良?发生在哪道工序?什么原因造成的?返工还是报废?谁确认?有没有复检?
这些问题没有答案,不良数据就只能停留在统计层面。
设计不良报工时,至少要抓住五个信息:
发生工序、产品批次、不良类型、不良数量、处理方式。
其中最关键的是发生工序。
同样是10件不良,发生在第一道工序和最后一道工序,损失完全不同。
首道工序就发现,通常只损失当前工序产生的加工成本;最后一道工序才发现,前面的材料、人工、设备时间都已经投入。
所以不良数据不能只统计有多少,还要统计在哪发生。
不良类型也不要一开始就设计几十个选项。
现场看到二三十个原因,最后很容易随便选其他。
更合理的方式是先建立一级分类,例如:来料、设备、工艺、操作、设计、检验、搬运。
高频问题再往下细分。
这样既能保证现场填得快,也方便后续统计。
另外,返工、报废、让步接收要分开。
返工意味着还会继续消耗产能;
报废意味着这部分成本已经形成损失;
让步接收则意味着产品被接受,但质量风险并没有完全消失。
这三种情况混在一起,质量成本和生产损耗都会算不清。
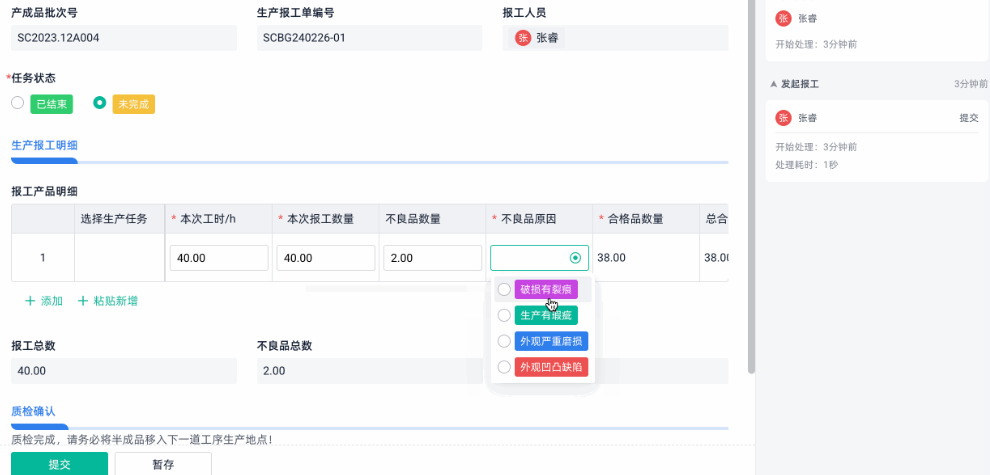
在实际落地时,不良最好不要硬塞进普通完工报工的最后几项,而是独立成异常入口。比如通过简道云搭建不良报工流程,可以按工单、工序、批次、不良类型、数量、处理方式记录异常,再把需要确认的记录流转给质量或工艺人员处理。这样报工不只是留下一个废品20件,而是把问题真正交给对应岗位。
更关键的是,不良必须有处理结果。
现场报了不良,没人确认;质量知道了,没人分析;工艺分析了,没人改善。
这种系统即使积累了十万条不良数据,也只是数据库更大,不代表管理更好。
04 设备要连产量
设备数据最常见的问题,是设备部门和生产部门各看各的。
设备说:今天开机8小时。
生产说:今天没做出多少东西。
这两个说法并不矛盾。
因为设备开机,不代表设备一直在有效生产。
可能有空转、待料、换型、待检、故障、低速运行。
所以设备报工至少要把三个东西连起来:设备状态、停机原因、生产产量。
设备状态可以先从几个最基本的状态开始:运行、待料、待人、换型、故障、待检。
然后再把状态和产量关联。
比如同一台设备都运行8小时:
第一天产出500件;
第二天产出320件。
这时候不能只看设备开机率,而要继续追:
是不是换型时间变长?
是不是设备频繁报警?
是不是待料次数增加?
是不是员工没有及时接机?
是不是加工节拍发生变化?
这才是设备数据真正进入生产管理的意义。
设备报工还要做一层交叉校验。
比如设备采集显示运行6小时,但人工只报了20件,就要判断是:试机、空转、返工、低速加工,还是漏报。
反过来,人工报了500件,但设备只运行1小时,也要核查是不是补报、误报或者设备数据缺失。
这种“设备数据和人工报工互相校验”的机制,比单独统计设备运行时间更有价值。
当然,也没必要第一天就把全厂设备全部接入。
优先抓三类:瓶颈设备、关键工序、高故障设备。
普通工位先人工报状态和停机原因,关键机台再接自动采集。
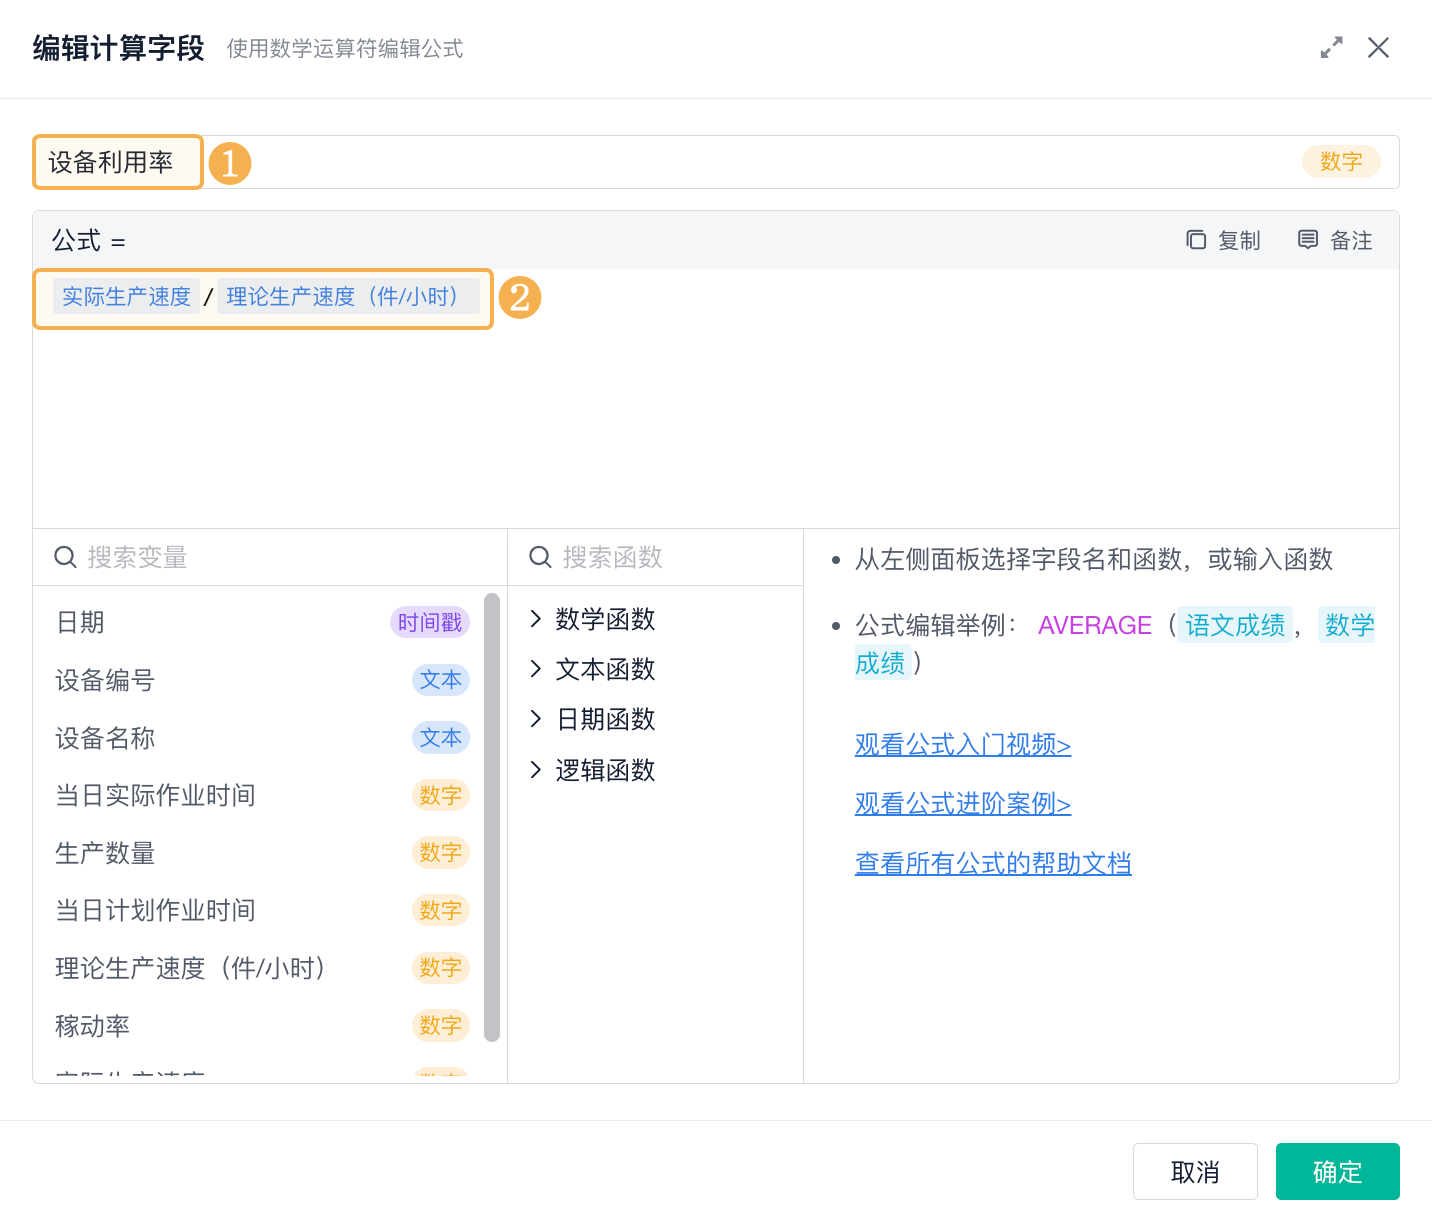
通过简道云搭建设备报工流程,可以将工单、设备状态、停机原因和生产数量统一关联,让人工报工和设备数据能够相互核对,而不是生产报500件、设备只运行1小时后,还要靠人工再去查到底是哪一环出了问题。
05 设计要让现场少填
前面四类数据解决的是报什么。
真正决定MES报工能不能跑起来的,是怎么让现场报。
第一条原则:不同角色,不要共用一张万能报工表。
操作工最关心的是完工数量、异常和设备状态;
班组长要看本班完成情况和异常确认;
质检关注不良、判定和复检;
维修关注故障和处理;
PMC关注工单进度、转序和欠数。
如果所有岗位都打开同一个页面,看到三四十个字段,现场一定会觉得麻烦。
更合理的做法是拆入口。
例如:完工报工、异常报工、不良报工、停机报工、返工报工。
每个入口只保留当前岗位真正需要填写的字段。
第二条原则:能自动带出的,不让员工重复填。
工单号、产品、工序、计划数量、设备、人员、班次等信息,能通过扫码、关联工单或者系统上下文带出的,就不要让现场再输入一次。
人工最容易错的往往不是计算,而是重复录入。
第三条原则:必填项要少而关键。
数量、工序、人员、时间、关键异常这些信息可以强制;
照片、备注、附件等补充信息,不要每笔都强制。
字段越多,现场越容易出现“为了提交而提交”的假数据。
第四条原则:异常和正常报工分开。
正常生产追求的是快;
异常处理追求的是完整。
把两套逻辑混在一起,正常报工会变得太复杂。
第五条原则:报工时间要和业务节点绑定。
开工可以记录任务开始;
完工记录实际产出;
转序记录交接;
异常记录发生和恢复;
报废、让步接收等特殊业务再进入审核流程。
这样一笔报工记录,才能真正还原生产过程。
第六条原则:报完以后必须触发管理动作。
完工数影响工单进度;
转序数影响后续排产;
不良触发质量处理;
故障进入维修;
欠数进入PMC关注;
长时间停滞触发异常提醒。
否则员工会认为:我为什么要报?
因为系统里多存了一条数据,并不会自动产生价值。
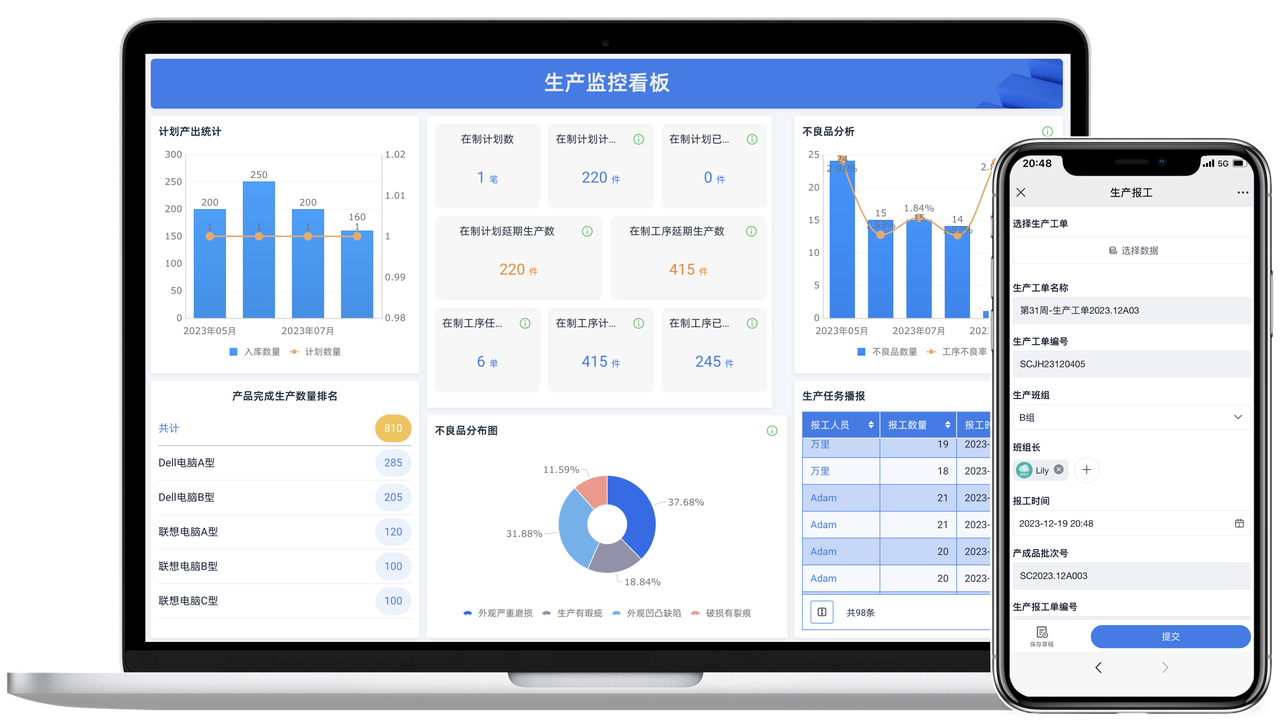
真正有效的MES报工,应该形成一条完整链路:现场报工 → 数据校验 → 异常处理 → 状态更新 → 管理动作。
这样现场愿意报,管理层也真的用得上。
最后再检查一遍数据之间是否能对得上。
数量上,投入、完工、良品、返工、报废、转序不能互相打架;
工时上,人工时间、设备时间、等待时间要有清晰口径;
质量上,不良数量、原因、处理结果要能追溯;
设备上,状态、停机原因、产量要能相互校验。
这四类数据一旦统一,MES报工就不再只是填一张生产日报,而是在记录一笔业务事实。
结尾
MES报工真正难的,从来不是做一个录入页面,而是先把现场业务讲清楚。
数量解决生产做到哪,工时解释效率和成本,不良记录问题发生在哪,设备还原机器为什么没产出。
再通过合理的入口、字段、自动带入和异常闭环,把这些数据真正用到排产、质量、成本和设备管理里。
所以MES报工不要一开始就追求字段最多、设备全接、流程最复杂。
先把关键工序跑通,把口径定准,把数据闭环。
报工不是MES的一个功能,而是MES把现场生产变成可管理数据的第一步。